-
+86 13720060320
-
lanna@haitangs.com
溶接式ヒンジの取り付け:溶接中のピボット部の保護
溶接式ヒンジの取り付けには、3つの点に注意する必要があります。すなわち、可動面をスパッタから保護すること、ピボット部に溶接電流が流入しないようにすること、そして規定の溶接強度を損なうことなく熱を適切に管理することです。仮止めを行う前にドアを支えて位置を合わせ、選択したヒンジの溶接指示に従い、組み立て部品が十分に冷却され、最終仕上げが施されてから初めて完成品として受け入れてください。.
取り付け時のスイングドアは、溶接や仕上げ加工後も動きが固くなることがあります。この手順は、ヒンジの型式と溶接設計がすでに決定されている産業用機器のドアおよび筐体パネルを対象としています。.
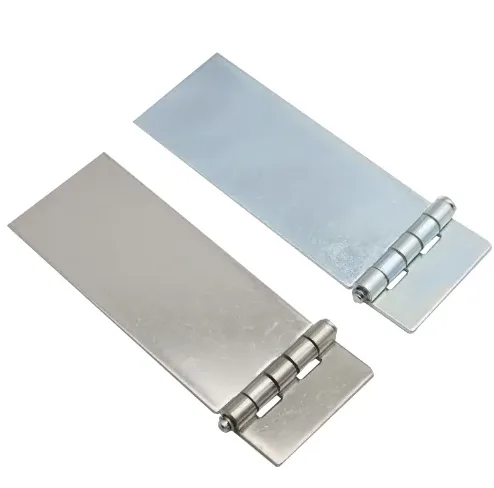
溶接式ヒンジの取り付けは、図面から始まります
ドアを取り付ける前に、ヒンジの型式、ドアおよび枠の材質、各箇所の厚さ、指定された溶接面、ならびに必要な溶接のサイズと範囲を確認してください。溶接手順は、その接合部に適したものでなければなりません。また、溶接領域にコーティングが施されている場合は、材質およびコーティングに適した下地処理方法が必要です。メッキが施された表面は、素地鋼と同様に扱ってはなりません。.
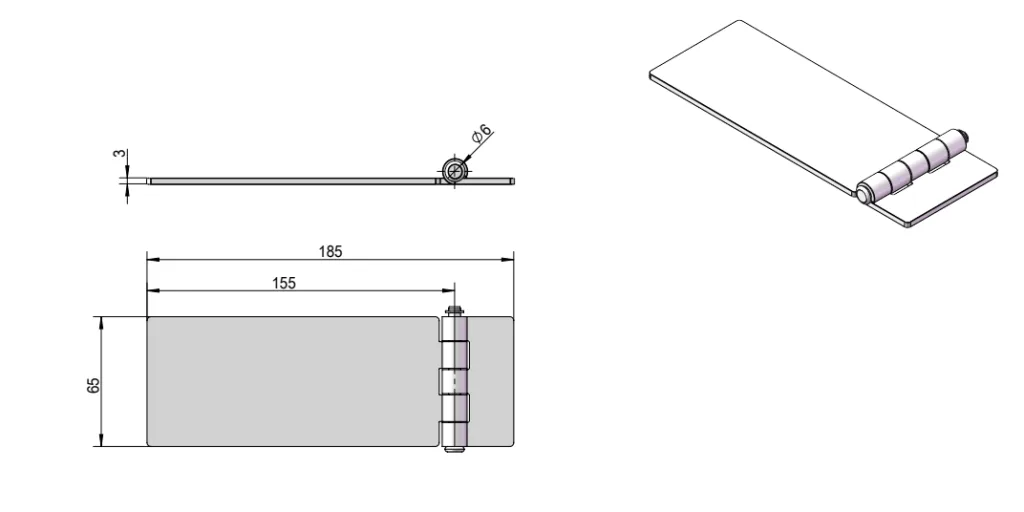
選択したヒンジの取付図を参照し、溶接が許可されている面や、溶接してはならない箇所を確認してください。溶接の詳細やアセンブリの温度制限が明記されていない場合は、製作前にその情報を入手してください。製品の輪郭や外形寸法だけでは、どこをどのように溶接すべきかは決定できません。.
モデル、取り付け構造、または材料の組み合わせがまだ決まっていない場合は、 溶接ヒンジ選択ガイド まず、この設置手順は耐荷重を決定するものではなく、また溶接設計に代わるものでもありません。.
最初に外す必要がある部品
ドアの取り外し、ヒンジの分離、ピンの取り外しは、それぞれ異なる作業です。リフトオフ式のドアは、ピンがヒンジの片側に恒久的に固定されたまま、フレームから分離する場合があります。.
選択したモデルの図面または取扱説明書で、ピンの固定構造を確認してください。「着脱可能」という言葉は取り外し機能を表すものであり、それだけではピンが取り外し可能であることを示すものではありません。.
| ヒンジ構造 | 準備に関する決定 | 確認が必要な点 |
|---|---|---|
| ルーズピンアセンブリ | 取り付け説明書で許可されている場合のみ、ピンおよび関連部品を取り外してください。. | 再組み立て順序、潤滑、固定、および承認された位置合わせ方法。. |
| 固定ピンを備えたリフトオフアセンブリ | 許可されている場合は、両半身を分離し、固定ピンと嵌合穴を保護してください。. | どの半身がピンを保持するのか、また溶接中にそのピンをその位置に留めておく必要があるかどうか。. |
| 溶接可能なブラケットに取り付けられた、密閉型ベアリング式ヒンジまたは機構 | 組み立て済みの部品の溶接や、機構をブラケットから取り外す際は、モデルの説明に従ってください。. | 耐熱限界、保護対象面、および分解の可否。. |
承認された分解・再組立方法がない限り、固定ピンを押し出したり、密閉型ベアリングを開けたりしないでください。.
取り外した部品は、清潔でラベルの貼られた容器に保管し、ワッシャー、スペーサー、リテーナーは、記録された再組み立て順序通りに並べておいてください。.
ピボット周辺の飛散防止
溶接後も、スライド、回転、シール、または締結部材の取り付けが必要となる表面を保護してください。これには、ピンおよびバレルの開口部、スラスト面、露出しているねじ部、潤滑用フィッティング、およびその付近のガスケットやケーブルの表面などが含まれます。.
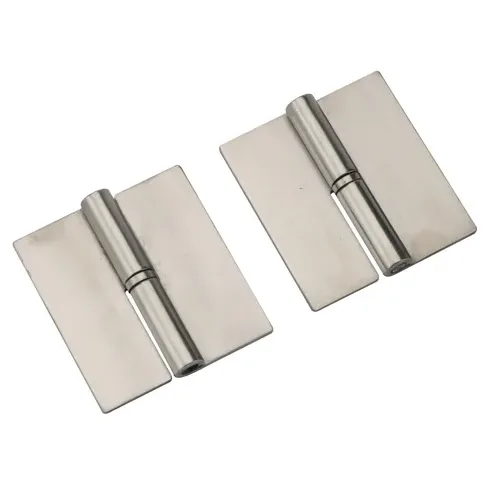
指定された溶接箇所にアクセスできる状態を保つよう、適切な溶接シールドまたはカバーを使用してください。カバーの背後にスパッタが溜まり、カバーを取り外した際に継ぎ目の中に落ちないよう、適切な位置に設置してください。マスキング材が溶融した溶接部に混入しないようにし、その温度および防火上の制限事項を遵守してください。.
飛散防止液を使用する場合は、その技術データシートを参照し、用途、洗浄要件、および予定されている仕上げとの適合性を確認してください。ノズルによる噴霧が部品の表面に適していると安易に判断しないでください。ヒンジおよび液体の取扱説明書でその使用が許可されている場合を除き、ベアリング、グリース通路、その他の接合部に液体が侵入しないようにしてください。.
以下の3つの制御項目は、それぞれ別々に設定してください:
- 飛散防止 機能面への溶融液の付着を防ぎます。.
- 温度制御 温度への曝露や溶接による歪みを抑えます。.
- 電流経路制御 溶接回路がヒンジの軸を接続点として使用することを防ぎます。.
見た目がきれいなヒンジでも、熱や電気による損傷を受けている可能性があります。表面だけでなく、動作状況も確認してください。.
溶接電流の経路
ワークリターンクランプを溶接対象の部材に取り付ける際は、接触面を清潔に保ち、十分な接触を確保するとともに、ヒンジのピンやベアリングの接合部を横切らない直流経路を確保してください。ドア側の葉板から枠側の葉板へ移動する際は、クランプを自動的に元の位置に残すのではなく、接続状態を再確認してください。.
TWIによる溶接電流の帰路に関する指針 本稿では、迷走電流がベアリングなどの意図しない部品を流れる仕組みについて説明し、アークの付近に直接的な帰路接続を設けることを推奨しています。ヒンジ付きドアの場合は、アセンブリの両側を溶接する前に、その経路を確認してください。.
近くのクランプが、移動する境界面の反対側にある可能性もあります。距離だけでなく、経路も追跡してください。.
これは溶接の帰線接続であり、一般に「アースクランプ」と呼ばれます。これは、機器の保護接地とは異なります。組み立て済みの機械で溶接を行う場合は、溶接機を接続する前に、その電気的絶縁および溶接に関する注意事項に従ってください。帰線クランプの位置を変更しても、これらの要件が免除されるわけではありません。.
最終溶接前の準備作業
ドアの重量と位置を制御できる固定具または吊り上げ装置を用いて、ドアを支えてください。ねじれた枠や反った取り付け面を所定の位置に引き戻すために、ヒンジを使用してはなりません。ラッチの力に頼ることなく、規定のドアの隙間とヒンジの軸位置を確保してください。.
以下の部品については引き続きサポート対象となります:
- ヒンジを所定の位置に配置し、取り付け面が正しく嵌合していることを確認してください。.
- 指定された位置と順序に従ってタックを取り付け、必要なピボット保護措置を講じてください。.
- 最終的な溶接を行う前に、隙間と軸の位置を再度確認してください。.
- 承認された治具の配置により動作確認が可能である場合は、溶接前の状態と実際の動作を比較してください。.
可動部の点検を行う際、本来その重量を支えるよう設計されていない鋲だけで、支えのないドアを吊り下げたままにしてはならない。安全に可動させるために固定具から取り外す必要がある場合は、ヒンジ周辺でその場しのぎの対応をするのではなく、しっかりと支えられた試験用設置環境を整えること。.
抵抗が動作全域で生じるのか、ある特定の開度で生じるのか、あるいはラッチング時のみ生じるのかを記録してください。これにより、最終検査の際に有用な基準となります。.
軸の誤差に関する詳細な測定は、 産業用ヒンジの軸位置合わせガイド. この設置作業において、まず決定すべきことは、さらに熱を加える前に、貼り付け位置が適切かどうかを判断することです。.
溶接要件を変更せずに熱を制御する
溶接のサイズと位置によって、必要な接合部が決まります。溶接順序によって、その接合部がどのように作られるかが決まります。. 制御された段階を経て連続溶接を行うことは、断続的な最終溶接を許容するものではない。. 指定されたサイズ、長さ、または連続性に変更を加える場合は、担当設計者の承認が必要です。.
溶接手順および選択したヒンジの要件に従って、所定の工程順序、加工条件、および温度制御を行ってください。. TWIによる溶接歪みの抑制に関する指針 溶接技術や工程順序が接合部の動きにどのような影響を与えるかを説明しています。これらの原則を、組立に適した手順に従って適用するとともに、熱的限界に応じて必要な冷却間隔を設けてください。歪みの抑制と、熱に敏感なヒンジ部品の保護の両方に配慮する必要があります。.
温度制限は、その測定位置と適用範囲が明確な場合にのみ適用可能です。ヒンジバレル、溶接されたドア葉、および隣接するフレームは、それぞれ異なる位置にあります。一瞬の測定中断や、ドアの他の箇所での温度測定結果は、ピボット付近で規定された制限への準拠を証明するものではありません。.
水冷や濡れた布による冷却を、デフォルトの解決策として用いてはなりません。接合手順およびヒンジの取扱説明書で許可されている冷却方法を使用してください。温度管理を行う際、溶接工程に承認されていない変更を加えてはなりません。.
タックアップ時は滑らかだが、溶接後はきつくなる
支持された仮止め状態において、自由に動く機器用ドアを想定してください。設置作業者は、1つのヒンジ周りの溶接を完了してから、次のヒンジに移ります。冷却と治具の取り外し後、ドアは可動範囲の中間付近で動きが重くなります。.
発生時期から見て、溶接による歪みが原因の候補として考えられますが、それが原因であると断定できるわけではありません。スラスト面へのスパッタ、ドアの隙間変化、あるいはベアリングアセンブリ内部の損傷なども、動きに影響を与える可能性があります。まず、抵抗が生じ始めた箇所を記録し、保護された接合部を点検した上で、冷却後の取り付け位置と仮止め時の位置を比較してください。 形状にずれが生じている場合は、ヒンジの取り付け方法を変更することを検討する前に、取り付け上の問題を修正してください。ドアが動くようにするために、ピンを研磨して細くしてはいけません。.
これはあくまで例示的なエンジニアリングシナリオであり、顧客プロジェクトの実績や製品試験の結果を示すものではありません。.
冷却・仕上げ済みのドアへの取り付け
固定具を制御して外した後、冷却されたアセンブリを点検し、ドアを安全に支えた状態を維持してください。固定具によって、構造体が自力では維持できない位置に保持されていた可能性があります。.
保護カバーを慎重に取り外し、ピボット内部に異物が混入しないように注意しながら汚れを取り除いてください。潤滑を回復させ、部品の再組み立ては、モデルの取扱説明書の指示に従って行ってください。密閉型ベアリングは、開放型で再潤滑可能なジョイントとして扱ってはいけません。.
溶接部とヒンジの機能については、それぞれ個別に評価すること。溶接部の合格判定は、図面および適用される手順に従う。ドアがスムーズに開閉するからといって、溶接部が所定の寸法や品質を満たしているとは限らない。また、外観上問題のない溶接部であっても、ヒンジが正しく動作しているとは限らない。.
| 観察 | 最初の確認 | 受入前の指示 |
|---|---|---|
| 最終溶接後に抵抗が生じます。. | 冷却ギャップ、取り付け位置、付着したスパッタ、および温度記録。. | ピンの嵌合を変更したり、ドアを無理に開けたりする前に、原因を特定してください。. |
| ドアは閉まる直前の位置付近でのみこすれる。. | フレームのクリアランス、ラッチの噛み合わせ、ガスケットの密着状態、および局所的な堆積物。. | ヒンジ内部の抵抗と、ドアの干渉を区別してください。. |
| 塗装やコーティングを施すと、動きに変化が生じます。. | 回転インターフェース、コーティングブリッジ、およびアセンブリの承認済み硬化露光の仕上げを行います。. | 問題のある仕上げ面や部品に対処してください。潤滑すれば解決すると決めつけないでください。. |
| 一見すると位置合わせは正しいように見えるにもかかわらず、ヒンジの動きがぎこちない。. | 確認可能な汚染状況、部品の状態、および記録された溶接電流経路。. | 部品検査のために上層部へ報告してください。表面粗さだけでは、電気的損傷があったとは証明できません。. |
指定された防食補修または最終塗装を行った後、機能チェックを再度実施してください。マスキングは重要です。なぜなら、仕上げ処理によって作業スペースが狭まる可能性があるためです。 ヒンジピンのクリアランスガイド そのフィット感の問題について詳しく説明しています。.
検収では、指定された開口範囲、クリアランス、ラッチの係合、および操作力を確認する必要があります。機能要件に不備がある場合は、承認前に合意を得てください。仮固定時の観察結果および最終観察結果は、ヒンジのモデルおよび溶接記録とともに保管してください。.
HSP溶接式ヒンジの取り付けに関する検討をご希望の場合は、選択したモデル、材質の厚さが記載されたドアおよび枠の断面図、溶接予定箇所、およびピボット部と取り付け箇所の写真をお送りください。以下をご覧ください。 溶接式ヒンジのラインナップ または HSPに設置の詳細を送ってください. 抵抗が最初に現れた段階を記載してください。.
溶接式ヒンジの取り付けに関する質問
機器のドアを取り付けたまま、交換用のヒンジを溶接することは可能ですか?
支持構造、溶接作業のアクセス、および機器の隔離に関する要件が許容する場合に限ります。機械の保守手順に従って、接続されている部品を保護するか、取り外してください。ヒンジを取り外す前に、独立したドアの支持構造を設けてください。交換するヒンジに依存してはいけません。.
ステンレス製のヒンジは、熱対策がそれほど必要ないのでしょうか?
外装材の材質だけでは、アセンブリ全体の温度限界を決定するものではありません。ステンレス製のヒンジであっても、シール、潤滑剤、ブッシュ、あるいは異なる材質のピンが含まれている場合があります。必要な保護レベルを決定する際には、選定したモデルの溶接指示および内部構造を参照してください。.
溶接されたドアは粉体塗装炉に入れることができますか?
ヒンジアセンブリが指定された硬化サイクルに耐えられることを確認してからでなければなりません。溶接の承認とオーブン曝露の承認は別個のものとなります。設計によっては、仕上げ処理の前にブラケットから取り外す必要があるものもあれば、組み立てたまま塗装できるものもあります。ピボットをマスキングしても、塗装液の付着を防ぐことはできますが、内部部品をオーブンの温度から保護するものではありません。.
組立図において、「完全溶接」という記載だけで十分な情報と言えるでしょうか?
いいえ。製造業者には、許可された溶接箇所および必要なサイズと範囲の情報が必要です。アクセス可能なすべてのエッジに溶接を行うと、ヒンジメーカーの制限事項に抵触する可能性があります。製造前に、担当の設計者と溶接の詳細について確認してください。一般的なヒンジのチュートリアルに記載されている情報だけで、不足している要件を補完してはいけません。.
ヒンジピンは位置合わせ用マンドレルとして使用できますか?
製造元の設置方法がそれを許可している場合に限ります。作業用ピン、取り外し可能なセットアップピン、および専用の位置合わせ治具は、それぞれ異なる目的で使用されます。位置がずれているバレルにピンを無理に差し込んだり、最終溶接中に治具を取り付けたままにしておかなければならないと決めつけたりしないでください。指定された治具の取り外し手順に従ってください。.