-
+86 13720060320
-
lanna@haitangs.com
Installazione di cerniere da saldare: protezione del perno durante la saldatura
L'installazione di una cerniera da saldare richiede tre accorgimenti distinti: proteggere le superfici in movimento dagli spruzzi, evitare che la corrente di saldatura raggiunga il perno e gestire il calore senza compromettere la saldatura specificata. Sostenere e allineare la porta prima della saldatura di fissaggio, seguire le istruzioni di saldatura della cerniera scelta e accettare l'assemblaggio solo dopo che si è raffreddato e ha ricevuto la finitura finale.
Una porta a battente libero in fase di montaggio può comunque presentare attrito dopo la saldatura o la finitura. Questa procedura riguarda le porte delle attrezzature industriali e i pannelli di involucro per i quali sono già stati selezionati il modello di cerniera e il disegno di saldatura.
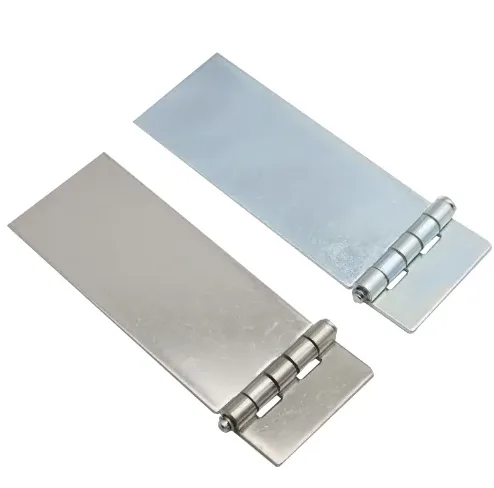
L'installazione delle cerniere da saldare inizia dal disegno
Prima di posizionare la porta, è necessario identificare il modello della cerniera, i materiali della porta e del telaio, gli spessori locali, le superfici da saldare e le dimensioni e l’estensione richieste della saldatura. La procedura di saldatura deve essere adeguata a quel giunto. Qualsiasi rivestimento presente nella zona di saldatura richiede inoltre un metodo di preparazione compatibile con il materiale e il rivestimento stesso; una superficie placcata non deve essere trattata come acciaio nudo.
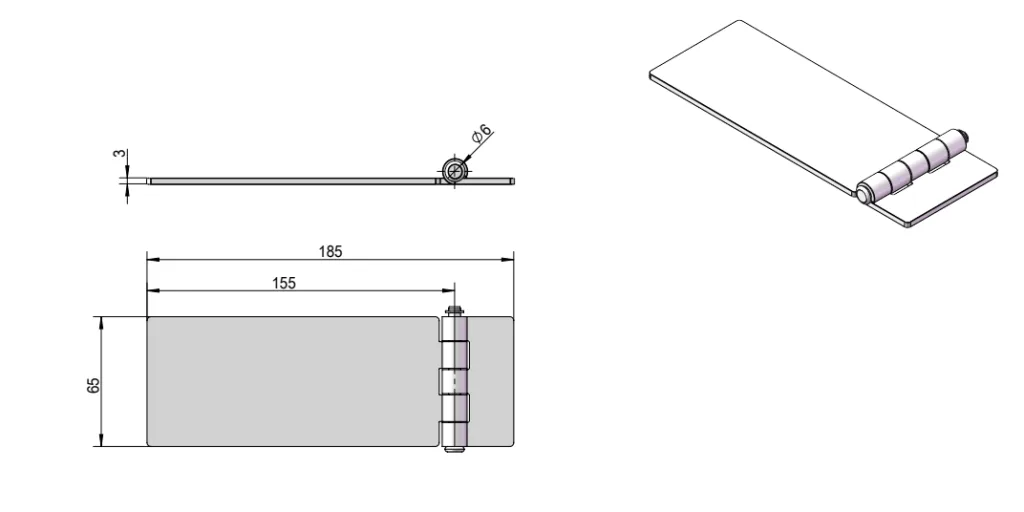
Utilizzare il disegno di installazione della cerniera selezionata per identificare le superfici saldabili e le eventuali aree che devono rimanere non saldate. Se il disegno non specifica i dettagli di saldatura o i limiti di temperatura del gruppo, procurarsi tali informazioni prima della fabbricazione. Il profilo del prodotto e le dimensioni complessive da soli non indicano dove o come saldare.
Se il modello, la struttura di montaggio o la combinazione di materiali non sono ancora stati decisi, utilizzare il Guida alla scelta della cerniera a saldare Innanzitutto, questa procedura di installazione non determina la capacità di carico né sostituisce la progettazione delle saldature.
Parti che devono essere rimosse per prime
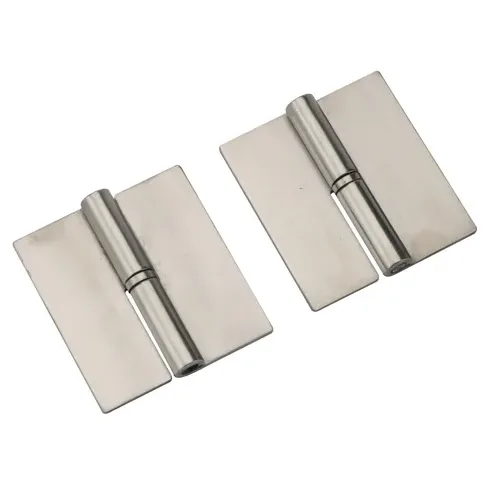
La rimozione dell'anta, la separazione della cerniera e la rimozione del perno sono operazioni diverse. Un'anta a sollevamento può staccarsi dal telaio mentre il perno rimane fissato in modo permanente in una delle due metà della cerniera.
Individuare il sistema di fissaggio del perno nel disegno o nelle istruzioni del modello selezionato. Il termine “staccabile” descrive una funzione di rimozione; di per sé, non implica che il perno sia rimovibile.
| Struttura a cerniera | Decisione in merito alla preparazione | Cosa va confermato |
|---|---|---|
| Gruppo perno libero | Rimuovere il perno e i componenti associati solo nei modi consentiti dalle istruzioni di installazione. | Ordine di rimontaggio, lubrificazione, fissaggio e metodo di allineamento approvato. |
| Gruppo di sollevamento con perno fisso | Se consentito, separare le due metà; proteggere il perno fisso e il foro di accoppiamento. | Quale metà è dotata del perno e se questo deve rimanere in posizione durante la saldatura. |
| Cerniera o meccanismo con cuscinetti sigillati su staffe saldabili | Seguire le istruzioni del modello per saldare il meccanismo assemblato o per rimuoverlo dai suoi supporti. | Limiti di temperatura, superfici protette e possibilità di smontaggio. |
Non estrarre un perno fissato con un piolo né aprire un cuscinetto sigillato senza disporre di una procedura approvata per lo smontaggio e il rimontaggio.
Conservare i componenti smontati in un contenitore pulito ed etichettato, mantenendo rondelle, distanziatori e elementi di fissaggio nell'ordine di rimontaggio documentato.
Protezione dagli schizzi intorno al perno
Proteggere le superfici che, dopo la saldatura, devono comunque scorrere, ruotare, garantire la tenuta o accogliere un elemento di fissaggio. Tra queste figurano le aperture dei perni e dei cilindri, le superfici di spinta, le filettature esposte, i raccordi di lubrificazione e le superfici adiacenti delle guarnizioni o dei cavi.
Utilizzare schermi o coperture di protezione per la saldatura adeguati, che consentano l'accesso all'area di saldatura specificata. Posizionarli in modo che gli spruzzi non possano accumularsi dietro la copertura e cadere nel giunto quando questa viene rimossa. Tenere i materiali di mascheratura lontani dal bagno di fusione e rispettare i limiti di temperatura e di sicurezza antincendio previsti.
Se si utilizza un fluido antispruzzo, consultare la scheda tecnica per verificare l’applicazione prevista, i requisiti di pulizia e la compatibilità con la finitura prevista. Non dare per scontato che lo spruzzo dell’ugello sia adatto alle superfici dei componenti. Evitare che il fluido entri in contatto con cuscinetti, canali di lubrificazione e altre interfacce, a meno che le istruzioni relative alla cerniera e al fluido non ne consentano l’uso.
Tieni separati questi tre comandi:
- Protezione dagli schizzi impedisce alle goccioline fuse di depositarsi sulle superfici funzionali.
- Controllo della temperatura limita l'esposizione alla temperatura e la deformazione da saldatura.
- Controllo del percorso di corrente impedisce al circuito di saldatura di utilizzare il perno della cerniera come punto di collegamento.
Anche una cerniera dall'aspetto integro può aver subito danni causati dal calore o da correnti elettriche; controllarne sia il funzionamento che la superficie.
Il percorso della corrente di saldatura
Posizionare il morsetto di ritorno di lavoro sull’elemento da saldare, assicurando un contatto pulito e adeguato e un percorso di corrente continua che non attraversi il perno della cerniera né le interfacce dei cuscinetti. Quando si passa dall’anta lato porta a quella lato telaio, rivalutare il collegamento anziché lasciare automaticamente il morsetto nella posizione originale.
Linee guida di TWI sui percorsi di ritorno della corrente di saldatura spiega come la corrente parassita possa attraversare componenti non previsti, compresi i cuscinetti, e raccomanda di realizzare un collegamento di ritorno diretto in prossimità dell’arco. Nel caso di una porta a battente, è opportuno tracciare tale percorso prima di saldare entrambi i lati del gruppo.
Un morsetto vicino potrebbe comunque trovarsi sul lato sbagliato dell'interfaccia mobile. Segui il percorso, non limitarti a misurare la distanza.
Si tratta del collegamento di ritorno della saldatura, spesso denominato “morsetto di terra”. È da distinguersi dalla messa a terra di protezione dell’apparecchiatura. Per la saldatura su una macchina assemblata, attenersi alle precauzioni relative all’isolamento elettrico e alla saldatura prima di collegare la saldatrice; lo spostamento del morsetto di ritorno non sostituisce tali requisiti.
Preparazione prima della saldatura finale
Sostenere la porta con un dispositivo di fissaggio o un sistema di sollevamento che ne controlli il peso e la posizione. La cerniera non deve essere utilizzata per raddrizzare un telaio deformato o una superficie di montaggio incurvata. Stabilire la distanza specificata tra la porta e la superficie di montaggio e l’asse della cerniera senza fare affidamento sulla forza di chiusura del chiavistello.
Con i componenti ancora supportati:
- Posizionare le cerniere e verificare che le superfici di montaggio si incastrino correttamente.
- Applicare i chiodini nei punti e nell'ordine indicati, assicurandosi che la protezione del perno sia correttamente posizionata.
- Verificare nuovamente il gioco e l'allineamento prima di procedere alla saldatura definitiva.
- Laddove la disposizione degli elementi di fissaggio approvata consenta di verificare il movimento, confrontare il funzionamento con la condizione precedente alla saldatura.
Un controllo del movimento non deve lasciare una porta non sostenuta appesa a chiodini che non sono stati progettati per sostenerla. Se per garantire un movimento sicuro è necessario rimuovere la porta dal suo alloggiamento, predisponete una configurazione di prova con un supporto adeguato, anziché improvvisare una soluzione attorno alla cerniera.
Annotare se la resistenza si manifesta durante l'intero corso del movimento, a un determinato angolo di apertura o solo durante l'innesto. Ciò fornisce un utile punto di riferimento per l'ispezione finale.
La misurazione dettagliata degli errori assiali rientra nell'ambito della Guida all'allineamento dell'asse delle cerniere industriali. Per questa installazione, occorre decidere immediatamente se la posizione di fissaggio è accettabile prima di applicare ulteriore calore.
Controllo del calore senza modificare i requisiti di saldatura
Le dimensioni e la posizione della saldatura definiscono il giunto richiesto. La sequenza di saldatura determina le modalità di realizzazione di tale giunto. L'esecuzione di una saldatura continua in fasi controllate non autorizza una saldatura finale intermittente. Qualsiasi modifica alle dimensioni, alla lunghezza o alla continuità specificate richiede l'approvazione del progettista responsabile.
Utilizzare la sequenza, le impostazioni di processo e i controlli di temperatura previsti dalla procedura di saldatura e dalla cerniera selezionata. Linee guida di TWI sul controllo della deformazione da saldatura spiega in che modo la tecnica e la sequenza di saldatura influenzano il movimento del giunto. È necessario applicare tali principi attraverso una procedura adeguata all’assemblaggio, rispettando gli intervalli di raffreddamento richiesti dai suoi limiti termici. Occorre prestare attenzione sia al controllo delle deformazioni sia alla protezione dei componenti della cerniera sensibili al calore.
Un limite di temperatura è applicabile solo quando il punto di misurazione e l’ambito di applicazione sono chiaramente definiti. Il cilindro della cerniera, l’anta saldata e il telaio adiacente sono punti diversi. Una breve pausa o una lettura della temperatura in un altro punto della porta non dimostrano la conformità al limite specificato in prossimità del perno.
Non ricorrere all’estinzione con acqua o al raffreddamento con un panno bagnato come soluzione predefinita. Utilizzare un metodo di raffreddamento consentito dalla procedura di giunzione e dalle istruzioni relative ai cardini. La gestione della temperatura non deve comportare modifiche non approvate al processo di saldatura.
Liscio durante il fissaggio, ben saldo dopo la saldatura
Si consideri una porta di un'apparecchiatura che si muove liberamente durante una prova di fissaggio provvisorio con supporto. L'installatore completa quindi la saldatura attorno a una cerniera prima di passare a quella successiva. Dopo il raffreddamento e il rilascio dal dispositivo di fissaggio, la porta risulta rigida in prossimità della metà della corsa.
La tempistica fa sospettare una distorsione da saldatura, ma non ne stabilisce la causa. Anche spruzzi su una superficie di spinta, una variazione della fessura della porta o un danno all’interno di un gruppo cuscinetto potrebbero influire sul movimento. Innanzitutto, registrare il punto in cui inizia la resistenza, ispezionare le interfacce protette e confrontare la posizione di montaggio una volta raffreddata con quella di fissaggio provvisorio. Se la geometria si è spostata, correggere il problema di montaggio prima di prendere in considerazione un diverso adattamento della cerniera. Non levigare il perno per ridurne le dimensioni al fine di far oscillare la porta.
Si tratta di uno scenario ingegneristico illustrativo, non della documentazione relativa a un progetto di un cliente né di una dichiarazione relativa a un test di prodotto.
Montaggio sulla porta raffreddata e rifinita
Ispezionare il gruppo raffreddato dopo il rilascio controllato del dispositivo di fissaggio, mantenendo un sostegno sicuro dello sportello. È possibile che il dispositivo di fissaggio abbia mantenuto la struttura in una posizione che questa non è in grado di mantenere da sola.
Rimuovere con cautela la protezione e eliminare eventuali tracce di sporco, facendo attenzione a non far penetrare detriti nel perno. Ripristinare la lubrificazione e rimontare i componenti seguendo esclusivamente le istruzioni del modello. I cuscinetti sigillati non devono essere trattati come giunti aperti e rilubrificabili.
Valutare separatamente la saldatura e il funzionamento della cerniera. L’accettazione della saldatura deve avvenire in conformità al disegno e alla procedura applicabile. Il fatto che una porta si apra e si chiuda senza intoppi non garantisce che la saldatura abbia le dimensioni o la qualità richieste; allo stesso modo, una saldatura visivamente accettabile non garantisce che la cerniera funzioni correttamente.
| Osservazione | Primi controlli | Istruzioni prima dell'accettazione |
|---|---|---|
| La resistenza si manifesta dopo la saldatura finale. | Intercapedine di raffreddamento, posizione di montaggio, spruzzi intrappolati e registrazioni della temperatura. | Individuare la causa prima di modificare il posizionamento del perno o di forzare l'apertura della porta. |
| La porta sfrega solo quando è quasi chiusa. | Distanza dal telaio, innesto del fermo, contatto della guarnizione e accumulo localizzato. | Distinguere l'interferenza della porta dalla resistenza all'interno della cerniera. |
| Il movimento cambia dopo la verniciatura o il rivestimento. | Completare il processo con le interfacce rotanti, il rivestimento dei ponti e l’esposizione di polimerizzazione approvata per l’assemblaggio. | Intervenire sulla finitura o sul componente interessato; non dare per scontato che la lubrificazione risolva il problema. |
| La cerniera sembra un po’ rigida, nonostante l’allineamento sembri corretto. | Contaminazione rilevabile, stato dei componenti e percorso della corrente di saldatura registrato. | Segnalare il caso per un’ispezione dei componenti; la rugosità di per sé non è indice di danni elettrici. |
Ripetere il controllo funzionale dopo aver effettuato la riparazione anticorrosiva specificata o il rivestimento finale. La mascheratura è importante perché la finitura può ridurre lo spazio di manovra; il Guida al gioco del perno della cerniera spiega in dettaglio il problema della vestibilità.
L'accettazione deve riguardare l'intervallo di apertura specificato, il gioco, l'innesto del fermo e la forza di azionamento. Concordare eventuali criteri funzionali mancanti prima dell'approvazione definitiva. Conservare le osservazioni preliminari e definitive insieme al modello della cerniera e al verbale di saldatura.
Per una valutazione dell'installazione di una cerniera a saldare HSP, inviate il modello selezionato, una sezione della porta e del telaio con gli spessori dei materiali, i punti di saldatura previsti e le foto del perno e dell'area di montaggio. Sfogliate il Gamma di cerniere da saldare oppure inviare i dettagli dell'installazione a HSP. Indicare la fase in cui si è manifestata per la prima volta l'eventuale resistenza.
Domande sull'installazione delle cerniere da saldare
È possibile saldare le cerniere di ricambio con lo sportello dell'apparecchiatura montato?
Solo se i requisiti relativi al sostegno, all’accessibilità per la saldatura e all’isolamento delle attrezzature lo consentono. Proteggere o rimuovere i componenti collegati secondo le istruzioni di manutenzione della macchina. Prevedere un sostegno indipendente per la porta prima di rimuovere la cerniera; non fare affidamento sulla cerniera da sostituire.
Una cerniera in acciaio inossidabile richiede una minore protezione dal calore?
Il tipo di materiale esterno non determina i limiti di temperatura dell'intero gruppo. Una cerniera in acciaio inossidabile può comunque contenere guarnizioni, lubrificante, boccole o un perno realizzato in un materiale diverso. Per stabilire il grado di protezione necessario, fare riferimento alle istruzioni di saldatura e alla struttura interna del modello selezionato.
La porta saldata può essere inserita in un forno per verniciatura a polvere?
Solo dopo aver verificato che il gruppo cerniera resista al ciclo di polimerizzazione specificato. L'omologazione per la saldatura e quella per l'esposizione al forno sono distinte. Alcuni modelli devono essere rimossi dai rispettivi supporti prima della finitura, mentre altri consentono l'applicazione del rivestimento una volta assemblati. La mascheratura del perno impedisce al rivestimento di penetrare; non protegge però le parti interne dalla temperatura del forno.
L'indicazione “completamente saldato” è sufficiente in un disegno di assemblaggio?
No. Il costruttore deve comunque conoscere i punti di saldatura consentiti, nonché le dimensioni e l’estensione richieste. Saldare ogni bordo accessibile potrebbe entrare in conflitto con le restrizioni imposte dal produttore della cerniera. È necessario concordare i dettagli di saldatura con il progettista responsabile prima della fabbricazione; non integrare i requisiti mancanti attingendo da un tutorial generico sulle cerniere.
Il perno della cerniera può fungere da mandrino di allineamento?
Solo nei casi in cui il metodo di installazione indicato dal produttore lo consenta. Un perno di lavoro, un perno di posizionamento rimovibile e un dispositivo di allineamento dedicato hanno funzioni diverse. Non forzare l’inserimento di un perno attraverso canne disallineate né dare per scontato che un dispositivo debba rimanere installato durante la saldatura finale. Attenersi alla sequenza specificata per la rimozione dei dispositivi.