-
+86 13720060320
-
lanna@haitangs.com
Installation d'une charnière à souder : protection du pivot pendant le soudage
La pose d'une charnière à souder nécessite trois précautions distinctes : protéger les surfaces mobiles contre les projections, veiller à ce que le courant de soudage n'atteigne pas le pivot et gérer la chaleur sans compromettre la qualité de la soudure spécifiée. Maintenez et alignez la porte avant de procéder aux points de soudure, suivez les instructions de soudage propres à la charnière choisie et ne validez l'assemblage qu'une fois qu'il a refroidi et reçu sa finition définitive.
Une porte à ouverture libre au moment du montage peut encore présenter un grippage après le soudage ou la finition. Cette procédure s'applique aux portes d'équipements industriels et aux panneaux de caissons dont le modèle de charnière et la conception des soudures ont déjà été choisis.
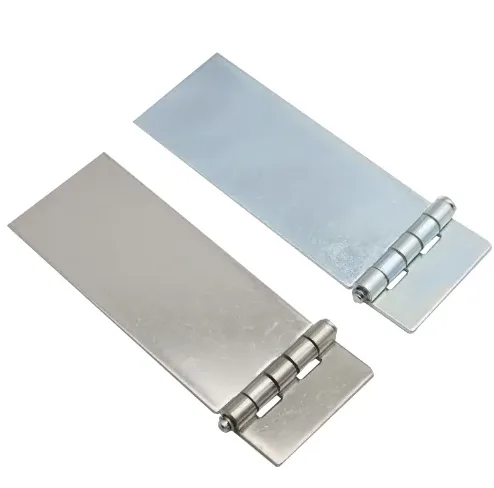
La pose d'une charnière à souder commence par le plan
Avant de mettre la porte en place, il convient d’identifier le modèle de charnière, les matériaux de la porte et du cadre, les épaisseurs locales, les surfaces à souder, ainsi que la taille et l’étendue requises de la soudure. La procédure de soudage doit être adaptée à cet assemblage. Tout revêtement présent dans la zone de soudage nécessite également une méthode de préparation compatible avec le matériau et le revêtement ; une surface plaquée ne doit pas être traitée comme de l’acier nu.
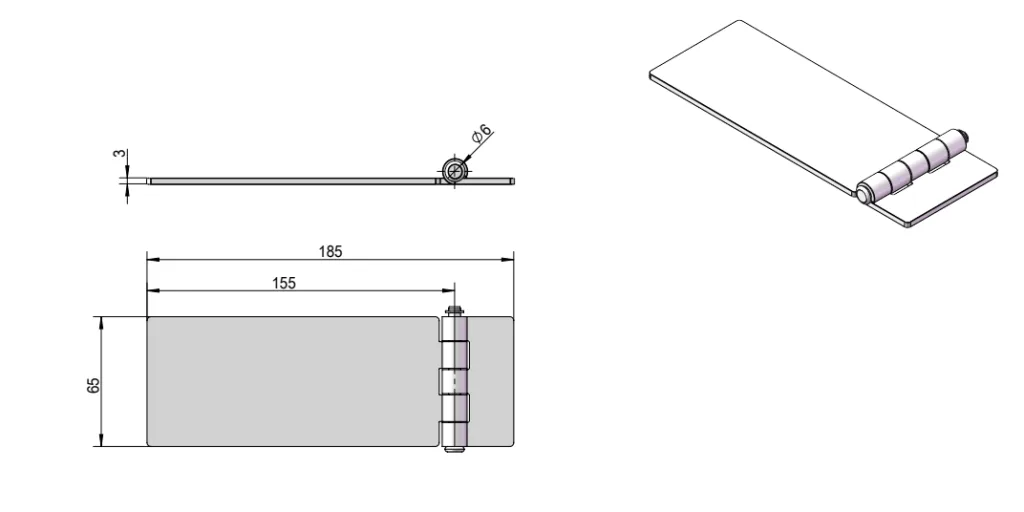
Use the selected hinge’s installation drawing to identify permitted weld surfaces and any areas that must remain unwelded. If it does not specify the weld detail or the assembly’s temperature limits, obtain that information before fabrication. The product outline and overall dimensions alone do not establish where or how to weld.
Si le modèle, le type de fixation ou la combinaison de matériaux n'ont pas encore été choisis, utilisez le guide de sélection des charnières à souder Tout d'abord, cette procédure d'installation ne détermine pas la capacité de charge et ne remplace pas la conception des soudures.
Pièces à démonter en premier
Le démontage de la porte, la séparation des charnières et le retrait des goupilles sont des opérations distinctes. Une porte amovible peut se détacher de son cadre tandis que la goupille reste fixée de manière permanente dans l'une des moitiés de la charnière.
Identify the pin-retention arrangement in the selected model’s drawing or instructions. The word “detachable” describes a removal function; it does not, by itself, establish that the pin is removable.
| Construction de la charnière | Décision relative à la préparation | Ce qui doit être confirmé |
|---|---|---|
| Ensemble à goupille libre | Ne retirez la goupille et les pièces associées que dans les conditions prévues par les instructions de montage. | Ordre de remontage, lubrification, fixation et méthode d'alignement approuvée. |
| Ensemble de décollage avec une goupille fixe | Séparez les deux moitiés si cela est autorisé ; protégez la goupille fixe et l'alésage correspondant. | Quelle est la moitié qui comporte la goupille et si celle-ci doit rester en place pendant le soudage. |
| Charnière ou mécanisme à roulement étanche monté sur des supports soudables | Suivez les instructions du modèle pour souder l'ensemble ou retirer le mécanisme de ses supports. | Limites de température, surfaces protégées et autorisation ou non de démontage. |
Ne retirez pas une goupille clavetée et n'ouvrez pas un roulement étanche sans disposer d'une méthode de démontage et de remontage homologuée.
Rangez les pièces démontées dans un récipient propre et étiqueté, en veillant à conserver les rondelles, les entretoises et les dispositifs de retenue dans l'ordre de remontage indiqué dans la documentation.
Protection anti-projections autour du pivot
Protégez les surfaces qui doivent encore pouvoir coulisser, tourner, assurer l'étanchéité ou recevoir une fixation après le soudage. Il s'agit notamment des ouvertures des goupilles et des douilles, des faces d'appui, des filetages exposés, des raccords de lubrification et des surfaces adjacentes des joints d'étanchéité ou des câbles.
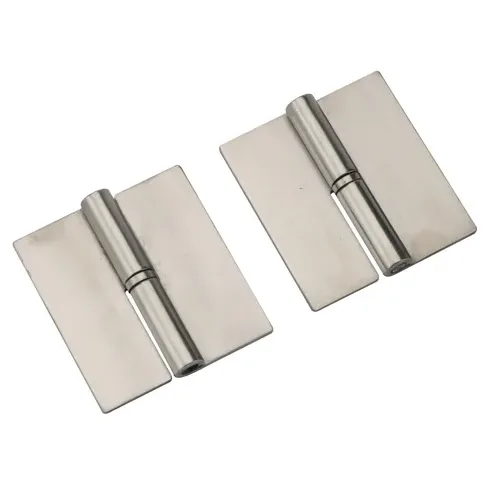
Utilisez des écrans ou des protections de soudage adaptés qui laissent la zone de soudage spécifiée accessible. Positionnez-les de manière à ce que les projections ne puissent pas s'accumuler derrière la protection et tomber dans le joint lorsque celle-ci est retirée. Veillez à ce que les matériaux de masquage n'entrent pas en contact avec le bain de fusion et respectez leurs limites en matière de température et de sécurité incendie.
If anti-spatter fluid is used, check its technical data sheet for the intended application, cleaning requirements, and compatibility with the planned finish. Do not assume a nozzle spray is suitable for component surfaces. Keep the fluid out of bearings, grease passages, and other interfaces unless the hinge and fluid instructions permit that use.
Veillez à bien séparer ces trois commandes :
- Protection contre les projections empêche les gouttelettes de matière en fusion de se déposer sur les surfaces fonctionnelles.
- Régulation thermique limite l'exposition à la chaleur et la déformation due au soudage.
- Contrôle du chemin de courant empêche le circuit de soudage d'utiliser le pivot de la charnière comme point de connexion.
Même si une charnière semble en bon état, elle peut tout de même avoir subi des dommages dus à la chaleur ou à un problème électrique ; vérifiez son fonctionnement ainsi que son état extérieur.
Le circuit de courant de soudage
Placez la pince de retour de courant sur l'élément à souder, en veillant à ce que le contact soit propre et adéquat et que le circuit de courant continu ne traverse pas l'axe de la charnière ni les interfaces des roulements. Lorsque vous passez du vantail côté porte à celui côté huisserie, réévaluez la connexion plutôt que de laisser automatiquement la pince dans sa position d'origine.
TWI’s guidance on welding-current return paths describes how stray current can pass through unintended components, including bearings, and recommends a direct return connection near the arc. For a hinged door, trace that route before welding either side of the assembly.
Une pince située à proximité peut tout de même se trouver du mauvais côté de l'interface mobile. Suivez le trajet, ne vous contentez pas de mesurer la distance.
Il s'agit de la connexion de retour du courant de soudage, souvent appelée « pince de masse ». Elle est distincte de la mise à la terre de protection de l'équipement. Pour souder sur une machine assemblée, respectez les consignes d'isolation électrique et les précautions de soudage avant de brancher le poste à souder ; le fait de déplacer la pince de retour ne remplace pas ces exigences.
Assemblage provisoire avant la soudure définitive
Maintenez la porte à l'aide d'un dispositif de fixation ou de levage permettant de contrôler son poids et sa position. La charnière ne doit pas servir à remettre en place un cadre tordu ou une surface de montage voilée. Déterminez le jeu de porte et l'axe de la charnière spécifiés sans vous fier à la force du loquet.
Les pièces étant toujours prises en charge :
- Positionnez les charnières et vérifiez que les surfaces de fixation s'emboîtent correctement.
- Fixez les punaises aux emplacements et dans l'ordre indiqués, en veillant à ce que la protection des pivots requise soit bien en place.
- Vérifiez à nouveau l'écart et l'alignement avant de procéder à la soudure définitive.
- Lorsque la disposition approuvée des fixations permet de vérifier le mouvement, comparez le fonctionnement à celui observé avant le soudage.
Un contrôle de mouvement ne doit pas laisser une porte non soutenue suspendue à des punaises qui n'ont jamais été conçues pour la supporter. Si, pour garantir la sécurité du mouvement, il est nécessaire de retirer la porte de son support, mettez en place un dispositif d'essai avec soutien plutôt que d'improviser autour de la charnière.
Notez si la résistance se manifeste tout au long de la course, à un angle d'ouverture donné ou uniquement lors du verrouillage. Cela fournit une référence utile pour le contrôle final.
La mesure détaillée des erreurs d'axe relève du domaine de la Guide d'alignement des axes de charnières industrielles. Pour cette pose, il faut tout d'abord déterminer si la position de fixation est satisfaisante avant d'appliquer davantage de chaleur.
Contrôle de la chaleur sans modifier les exigences en matière de soudage
La taille et l'emplacement de la soudure déterminent le type d'assemblage requis. L'ordre de soudage détermine la manière dont cet assemblage est réalisé. La réalisation d'une soudure continue par étapes contrôlées n'autorise pas une soudure finale intermittente. Toute modification apportée aux dimensions, à la longueur ou à la continuité spécifiées doit être approuvée par le concepteur responsable.
Use the sequence, process settings, and temperature controls required by the welding procedure and selected hinge. TWI’s guidance on controlling welding distortion explains how welding technique and sequence influence movement of the joint. Apply those principles through a procedure suited to the assembly, with any cooling intervals required by its thermal limits. Distortion control and protection of heat-sensitive hinge components must both be addressed.
Une limite de température n'est applicable que lorsque son emplacement de mesure et son application sont clairement définis. Le cylindre de charnière, le vantail soudé et le cadre adjacent constituent des emplacements distincts. Une brève interruption ou une mesure de température effectuée à un autre endroit de la porte ne prouve pas le respect d'une limite spécifiée au niveau du pivot.
Ne recourez pas systématiquement au refroidissement à l'eau ou à l'aide d'un chiffon humide. Utilisez une méthode de refroidissement autorisée par la procédure de soudage et les instructions relatives aux charnières. La gestion de la température ne doit pas entraîner de modification non approuvée du procédé de soudage.
Lisse lors de la fixation, bien serré après le soudage
Prenons l'exemple d'une porte d'équipement qui se déplace librement lors d'un contrôle de fixation provisoire. L'installateur réalise alors la soudure autour d'une charnière avant de passer à la suivante. Une fois refroidie et libérée de son dispositif de fixation, la porte devient rigide vers le milieu de sa course.
Le moment où le problème survient laisse supposer une déformation due au soudage, mais cela ne permet pas d’en établir la cause. Des projections de soudure au niveau d’une face d’appui, une modification de l’écartement de la porte ou un endommagement à l’intérieur d’un ensemble de roulement pourraient également affecter le mouvement. Commencez par noter l’endroit où la résistance apparaît, inspectez les interfaces protégées, puis comparez la position de montage une fois refroidie à la position de soudage par points. Si la géométrie a bougé, corrigez le problème de montage avant d’envisager un autre ajustement de la charnière. Ne meulez pas la goupille pour la réduire afin de permettre à la porte de pivoter.
Il s'agit d'un scénario technique à titre d'exemple, et non d'un compte rendu de projet client ni d'une déclaration relative à des essais de produit.
Réception de la porte finie et refroidie
Inspectez l'ensemble refroidi après avoir relâché progressivement le dispositif de fixation, tout en veillant à ce que la porte soit correctement soutenue. Il se peut que le dispositif de fixation ait maintenu la structure dans une position qu'elle ne peut pas conserver d'elle-même.
Retirez la protection avec précaution et éliminez toute saleté sans faire pénétrer de débris dans le pivot. Appliquez à nouveau de la graisse et remontez les composants en suivant strictement les instructions du modèle. Les roulements étanches ne doivent pas être traités comme des joints ouverts pouvant être regraissés.
Évaluez séparément la soudure et le fonctionnement de la charnière. L'acceptation de la soudure doit se faire conformément au plan et à la procédure applicable. Le fait qu'une porte s'ouvre et se ferme sans à-coups ne garantit pas que la soudure présente les dimensions ou la qualité requises ; de même, une soudure visuellement acceptable ne garantit pas que la charnière fonctionne correctement.
| Remarque | Premiers contrôles | Instructions avant acceptation |
|---|---|---|
| Une résistance apparaît après la soudure finale. | Enregistrements relatifs à l'écart de refroidissement, à la position de montage, aux projections retenues et à la température. | Identifiez la cause du problème avant de modifier le réglage de la goupille ou de forcer la porte. |
| La porte frotte uniquement lorsqu'elle est presque fermée. | Jeu au niveau du cadre, engagement du loquet, contact du joint et accumulation localisée. | Distinguer les problèmes d'interférence de la porte de ceux liés à la résistance à l'intérieur de la charnière. |
| Le mouvement change après la peinture ou l'application d'un revêtement. | Terminer par le traitement des interfaces rotatives, le revêtement des ponts et l'exposition de l'ensemble à la polymérisation, conformément aux spécifications. | Traitez la surface ou la pièce concernée ; ne partez pas du principe que la lubrification suffira à résoudre le problème. |
| La charnière semble grippée, bien que son alignement paraisse correct. | Contamination détectable, état des composants et trajectoire enregistrée du courant de soudage. | Transmettre le dossier au service chargé de l'inspection des composants ; la rugosité ne suffit pas à elle seule à prouver l'existence de dommages électriques. |
Répétez le contrôle de fonctionnement après avoir effectué la réparation anticorrosion ou appliqué la couche de finition prévue. Le masquage est important car la finition peut réduire l’espace de manœuvre ; le Guide relatif au jeu des axes de charnière explique en détail ce problème de taille.
La réception doit porter sur la plage d'ouverture spécifiée, le jeu, l'enclenchement du loquet et la force de manœuvre. Convenir des critères fonctionnels manquants avant la validation. Conserver les observations préliminaires et finales avec le modèle de charnière et le registre des soudures.
Pour obtenir une évaluation de l'installation d'une charnière à souder HSP, veuillez nous envoyer le modèle choisi, un schéma de la porte et de l'encadrement indiquant les épaisseurs des matériaux, les emplacements de soudure prévus, ainsi que des photos du pivot et de la zone de fixation. Consultez la Gamme de charnières à souder ou envoyer les détails de l'installation à HSP. Précisez à quel stade la résistance est apparue pour la première fois.
Questions sur la pose des charnières à souder
Peut-on souder des charnières de rechange alors que la porte de l'équipement est en place ?
Uniquement si les conditions de maintien, d'accès pour le soudage et d'isolation de l'équipement le permettent. Protégez ou retirez les composants raccordés conformément aux instructions d'entretien de la machine. Mettez en place un support indépendant pour la porte avant de retirer la charnière ; ne comptez pas sur la charnière à remplacer.
Une charnière en acier inoxydable nécessite-t-elle moins de protection contre la chaleur ?
La nuance du matériau extérieur ne détermine pas les limites de température de l'ensemble complet. Une charnière en acier inoxydable peut en effet comporter des joints d'étanchéité, du lubrifiant, des bagues ou un axe fabriqué dans un autre matériau. Reportez-vous aux instructions de soudage et à la conception interne du modèle choisi pour déterminer le niveau de protection requis.
La porte soudée peut-elle être placée dans un four de thermolaquage ?
Ce n'est qu'après avoir vérifié que l'ensemble de charnière résiste au cycle de durcissement spécifié. L'homologation de soudure et l'homologation d'exposition au four sont deux procédures distinctes. Certains modèles doivent être démontés de leurs supports avant la finition, tandis que d'autres permettent d'appliquer le revêtement une fois assemblés. Le masquage du pivot empêche le revêtement d'y pénétrer ; il ne protège pas pour autant les pièces internes de la température du four.
La mention “ entièrement soudé ” constitue-t-elle une information suffisante sur un plan d'assemblage ?
Non. Le fabricant a tout de même besoin de connaître les emplacements de soudure autorisés, ainsi que leurs dimensions et leur étendue. Souder tous les bords accessibles pourrait aller à l'encontre des restrictions imposées par le fabricant de charnières. Définissez les détails de soudure avec le concepteur responsable avant la fabrication ; ne vous contentez pas de compléter les exigences manquantes à partir d'un guide générique sur les charnières.
La goupille de charnière peut-elle servir de mandrin d'alignement ?
Uniquement lorsque la méthode d'installation du fabricant le permet. Une goupille de travail, une goupille de réglage amovible et un gabarit d'alignement dédié ont chacun une fonction différente. Ne forcez pas l'insertion d'une goupille dans des canons mal alignés et ne partez pas du principe qu'un gabarit doit rester en place pendant le soudage final. Respectez la séquence de retrait des gabarits indiquée.