-
+86 13720060320
-
lanna@haitangs.com
ヒンジピンのクリアランス:嵌合、公差、および固着のリスク
ヒンジピンは、直径検査に合格していても、仕上げ加工、加熱、あるいは最終組立の後に動きが重くなることがあります。 その逆の不具合も起こり得ます。つまり、接合部は自由に回転するものの、隙間が大きすぎるために、ドアがガタついたり、ずれたり、ラッチ部分で位置がずれたりすることがあります。ここで欠けているのは、単なる公称直径ではありません。実際に回転する接合部における、ヒンジピンのクリアランス範囲を明確に定義することです。.
有用なピン嵌合要件は、次の2つの疑問に答えるものです。 「遊びが許容範囲を超えなくなる前に、製品が許容できる最大のクリアランスはどれくらいか?」、「最悪の動作条件下でも動きを許容できる最小の残留クリアランスはどれくらいか?」。ピンと穴の公差が初期範囲を決定します。仕上げによる厚み増、温度、成形ナックルの形状、取り付け位置の合わせ、潤滑剤、汚染、および摩耗によって、残留クリアランスは変化します。.
適用範囲: “ここでいう「クリアランス」とは、ピンと、そのピンが回転する穴またはブッシュとの間の半径方向または直径方向の隙間を指します。これは、ドアをヒンジから外すために必要な軸方向の移動量のことではありません。その別の作業については、ガイドの 離陸時の切り離しクリアランスおよびピンの保持.
まず、回転インターフェースをマッピングする
1本のヒンジピンが複数のナックルを通過する場合もありますが、すべてのピンと穴の接合部で同じ嵌合条件である必要はありません。あるナックルではピンが回転不能に固定され、他のナックルでは回転可能である場合があります。また、ハウジング内に外径が保持された交換可能なブッシュの中で、ピンが回転する場合もあります。 着脱可能なピンについては、制御された軸受領域を確保しつつ、全長にわたって組み立てクリアランスが必要となる場合があります。図面において、これらの表面すべてに単一の一般的な直径注記を適用すると、固定が必要な箇所で動きが生じたり、回転が必要な箇所で干渉が生じたりする可能性があります。.
断面図上で各機能ゾーンに印を付けてください。回転する部材、回転固定されたままの部材、およびこの2つの部材が荷重を受ける軸方向の長さに名称を付けてください。また、ステーキング、スエージング、ローレット加工、溶接、保持リング、ヘッデッドエンド、その他の保持機能についても明記してください。 軸方向の保持はピンの移動を防止します。回転固定は、ピンがナックルに対して回転するかどうかを決定します。回転クリアランスは、意図された回転面を制御します。これらの機能は関連していますが、互いに置き換え可能な要件ではありません。.
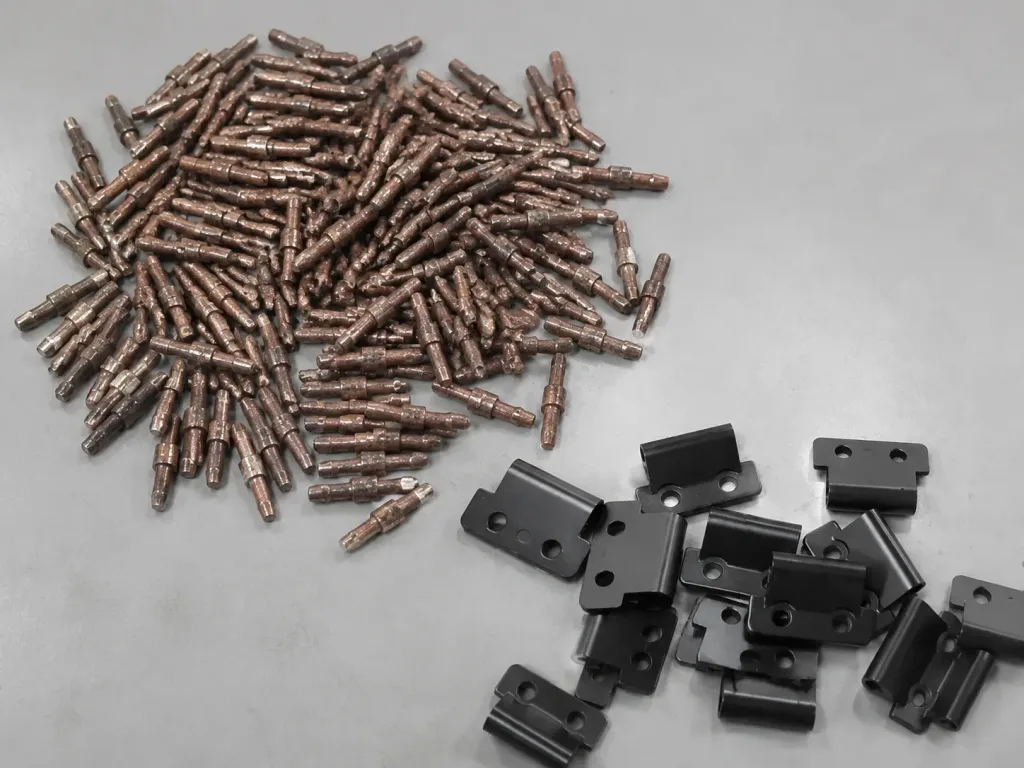
量産段階のヒンジピンおよびヒンジ部品。最終的な作動クリアランスは、仕上げ加工および組立後のピンと穴の公差範囲によって決まります。.
| ピボットアーキテクチャ | 回転させることを目的としたインターフェース | 回転固定されることを意図したインターフェース | 適合性の判断 | ゾーンが混同されている場合は失敗となる |
|---|---|---|---|---|
| ピンは回転固定され、センターナックルに軸方向から保持されている | 外側ナックルの穴にピンを打ち込む | 固定されたセンターナックルの穴にピンを差し込む | 外側のナックルにおける走行クリアランスを指定し、中心部では回転固定と軸方向の保持を個別に定義する | 固定すべき箇所でピンがずれたり移動したりすると、外側のナックルが引っかかってしまう |
| 緩んで外れやすいピン | ピンを通る、プロジェクトで定義された軸受ゾーン | ローカル機能が追加されない限り、恒久的な固定インターフェースは存在しない | 耐荷重径と真直度を管理しながら、挿入および取り外しを可能にする | 組み立ては容易だが、ぐらつきが激しい場合、あるいは名目上の嵌合は良好だが、ナックルを位置合わせしても組み立てられない場合 |
| ブッシュ内で回転するピン | ピンの外径とブッシングの内径を合わせてください | ハウジングに対するブッシングの外径 | ピンとブッシングの滑り嵌合およびブッシングの保持嵌合を、2つの異なるインターフェースとして指定する | ブッシングがハウジング内で回転するか、あるいは固定式ブッシングが内側に閉じてピンを締め付ける |
| 両端がピンで固定されている | ピンに当てるブッシングまたはセンターメンバーの内径 | ピンの端を支えに当てる | 支持位置の整合および走行直径のペアを制御する | どちらの支持部も検査には合格するが、組み立て後にピンが曲がったり、ブッシュに横方向の荷重がかかったりしてしまう |
ブッシングの項目には重要な詳細が記載されています。薄肉ブッシングをハウジングに圧入すると、完成時の内径が小さくなる可能性があります。そのため、サプライヤーは、単体部品としてだけでなく、取り付け後のブッシングの内径も管理している場合があります。組み立てによる影響が把握されていない限り、取り付け前の証明書だけでは、取り付け後の「ランニングフィット」が保証されるわけではありません。.
ラジアルクリアランスと直径方向クリアランスは同じものではない
Let D ボア径または取り付けられたブッシングの内径であり、 d をピンの外径とする。直径方向のクリアランスとは、これら2つの直径の差である。ピンと穴が理想的な円であり、その軸が平行である場合、ラジアルクリアランスはその値の半分となる。.
Cd = D − d および Cr = (D − d) / 2
Cd は直径方向のクリアランスである。. Cr はラジアルクリアランスです。.
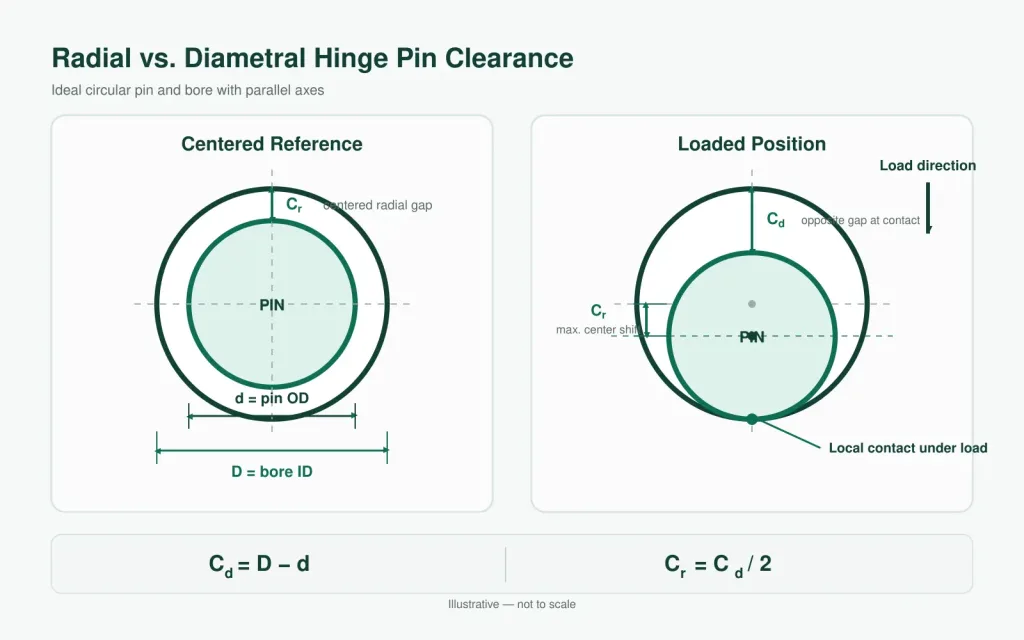
単に「クリアランス」とだけ記載すると、解釈の誤りが2対1の割合で生じやすくなります。図面、計算書、検査報告書では、同じ基準を用いる必要があります。直径方向のクリアランスは、測定されたピンの外径と穴の内径から直接算出できるため便利です。半径方向のクリアランスは、片側の残存物理的隙間を確認する場合や、局所的な干渉マージンを算出する場合に役立ちます。.
どちらの値も、ドアエッジの動きを自動的に予測するものではありません。ピンは穴の中で並進運動をする可能性があり、ベアリングゾーンが短い場合でも傾きが生じる可能性があります。 複数のナックル、それらの間隔、軸受長、荷重方向、ドア葉の剛性、およびラッチの拘束条件によって、ドアに生じるクリアランスの状態は変化します。まず直径の組み合わせを決定し、その後、組み立てられたヒンジまたは機器において、指定された測定点での遊びを確認してください。.
作図のルール: 「直径方向のクリアランス」または「半径方向のクリアランス」と明記してください。サプライヤーへのメール、検査シート、CADの注記において、この2つの表現を混在させないでください。.
「製造公差」を左右する2つの限界値
公称寸法はクリアランスを決定するものではありません。決定するのは限界組み合わせです。製造上の最小クリアランスは、穴の直径が許容最小径で、ピンの直径が最大径の場合に生じます。最大クリアランスは、穴の直径が最大で、ピンの直径が最小の場合に生じます。.
Cmin = Dmin − dmax
Cmax = Dmax − dmin
これらは、記載された測定条件における直径の限界値です。.
もし Cmin が負の場合、寸法制限により干渉が生じます。これは、回転固定部や圧入部では意図的なものかもしれませんが、確実な遊動嵌合とは限りません。もし Cmax 機能上の遊びの許容範囲を超えている場合、個々の部品がすべて検査に合格していても、この図面では接合部に遊びが生じることが許容される。.
について 公差および嵌合に関するISO 286規格 穴および軸の公差範囲を表すための、広く認められた方法を規定しています。ISO 286-1 は、コード体系および公差、偏差、嵌合の基礎を定めており、ISO 286-2 は、一般的に使用される公差クラスの値を規定しています。 このシステムでは、寸法関係を定義することができます。ただし、適切なヒンジの嵌合の選定や、コーティングの厚み、取り付け後のブッシュの収縮、温度勾配、ナックルの位置ずれ、汚染、潤滑剤の状態、荷重下での変形、許容されるドアの動きについては考慮されていません。これらは引き続きプロジェクトの要件となります。.
慣れ親しんだフィットクラスをデフォルトとして使用しないでください
他の機構から流用した嵌合仕様は、成形されたナックルや屋外での汚染を考慮するときつすぎる場合や、ラッチに常に確実に噛み合う必要がある計器扉にとっては緩すぎる場合があります。 製造方法も重要です。リーマ加工されたブッシュは、組み立て時にのみ位置合わせが行われる複数の圧延ナックルとは異なる形状を保持することができます。ベアリングの長さ、ピンの真直度、穴の真円度、および支持ゾーン間の距離についても同様です。.
まず、機能上の最大・最小クリアランスを決定します。次に、生産工程で測定・維持可能なピンおよび穴の許容限界を設定します。ISO嵌合クラスがその要件をすべて満たす場合は、それを採用してください。このクラスは、技術的な判断の結果であり、その判断の代わりとなるものではありません。.
仕上げの積み重ねによって隙間を解消できる
メッキ、塗装、または測定可能な厚み増加をもたらすその他の表面処理を施す前の寸法は、組み立て後の嵌合状態を正確に反映しない場合があります。ピンに被膜が形成されると、外径の周囲に材料が追加されます。一方、穴の内側に被膜が形成されると、内径の空間が減少します。両方の機能面にこのような表面処理が施されると、その影響は相加されます。.
C完了 ≈ C機械加工された − 2tピン − 2t穴
tピン そして t穴 は、接合面における半径方向の堆積層の厚さです。明記された2つの半径方向の厚さ入力値を除き、すべての項は直径方向の値です。実際のマスク領域または非マスク領域については、プロセスの許容範囲を使用してください。.
この式はクリアランスと厚みの関係を示すものであり、すべてのコーティングが均一に堆積するという主張ではありません。実際の部品では、エッジ、凹部、接触点、ラック、排水口、および遮蔽された領域の付近で厚みのばらつきが見られる場合があります。塗料はナックルの端部を橋渡しするように堆積することがあります。メッキされたピンでは、平均厚みから推測される位置とは異なる箇所が最高点となる場合があります。 コンバージョンコーティングやその他の表面処理については、堆積層が均一であると仮定するのではなく、認定されたプロセスの寸法変化データを使用してください。図面には、最終的なピンおよび穴の寸法が仕上げの前後に適用されるか、またどの表面がマスキングされるかを明記する必要があります。.
また、組み立て順序も確認してください。所定の寸法に仕上げたブッシングをハウジングに圧入すると、内径が狭まることがあります。 柔らかいベアリングライナーは、取り付け時の圧力によって変形することがあります。回転軸受穴の近くにステークを打ち込むと、ステークから離れた部分の測定直径が許容範囲内であっても、その付近に局所的な高さが生じる可能性があります。工程によって機能内径が変化する場合は、工程後にその内径を検査するか、実証済みの相関関係を確立してください。.
部品自体は合格しても、接合部が不合格となる場合があります。. ピンを最大径、穴を最小径とした場合を想像してみてください。両者とも仕上げ加工の前に通過します。その後、ピンは厚さの限界値に近い位置で仕上げ加工が施され、穴には内部の肉盛が行われ、ステーキングによって局所的にわずかな狭窄部が形成されます。室温では、ヒンジは高い始動抵抗を伴って動きますが、加熱後は動かなくなります。 すべての公称寸法は妥当に見えましたが、その要件では最終的な回転界面を制御できていませんでした。これは例示的なエンジニアリングシナリオであり、顧客のプロジェクト記録や製品試験の結果ではありません。.
気温の変化はランニング時のフィット感に影響を与える
ピンの寸法や穴の寸法は温度によって変化します。材料や温度が異なると、クリアランスが縮小したり拡大したりすることがあります。以下の1次直径関係式は、膨張がほぼ線形であり、形状に著しい歪みが生じていない場合、初期の概算を行う際に役立ちます。.
C(T) ≈ D0(1 + αbΔTb) − d0(1 + αpΔTp)
α は、適用される熱膨張係数である。下付き文字 b そして p ボア部材およびピンを参照してください。.
ピンの膨張率が高い場合、ピンの温度が高い場合、あるいはボアに拘束がある場合、クリアランスは減少する可能性があります。ピンよりも大きく膨張するボア部材は、クリアランスを増加させる可能性があります。ピンとボアが同じ材質で、同じ均一な温度に達した場合、両方の直径は同じ方向に変化し、元のクリアランスもそれに伴って変化します。単に消失するわけではありません。 しかし、この都合の良い単純化は、低温のハウジング内部にある高温のピン、異種素材のフレームに取り付けられたブッシュ、あるいは近くの熱源によって歪んだ成形ナックルなどの場合は当てはまりません。.
実際の材質グレードおよび温度範囲に適した材料データを使用してください。その後、最悪条件のサイズおよび仕上げの組み合わせに対する熱的影響を加味してください。温度によって潤滑油の粘度、ポリマーブッシングの寸法、シールの接触状態、あるいは構造的な位置合わせにも変化が生じる場合、寸法膨張のみを考慮するだけでは不十分です。 本プロジェクトでは、関連する安定状態における動作試験に加え、温度勾配が影響を及ぼす場合は、最もきつい嵌合が生じる過渡状態における試験も必要です。.
低温環境では、異なる境界条件が生じます。接合部には正の幾何学的クリアランスが維持される一方で、潤滑剤による抵抗、シールの剛性、氷、あるいは異物によって、必要な作動力が増加する場合があります。直径の検査だけでは、これらの影響を区別することはできません。寸法上の許容範囲と動作上の許容範囲の両方を明記してください。.
アライメントにより、局所的にクリアランスが消費される
クリアランス計算式は、同軸の円形部品を前提としています。圧延または成形されたナックルで作られたヒンジは、ピンの全長にわたって完全な円筒として振る舞うことはほとんどありません。穴の楕円度、ピンの真直度、ナックルのオフセット、リーフのねじれ、溶接による歪み、および取り付け誤差により、平均直径差が正のままであるにもかかわらず、表面が局所的に接触することがあります。.
長くてぴったりと嵌合するベアリングゾーンは、角度誤差の影響を受けやすい。複数の分離したナックルに挿入されるピンは、一度に1つの穴を通るのではなく、それらの位置の包絡線全体を通過しなければならない。 柔軟な金属板にリーフを締め付けると、軸の位置がずれてしまうことがある。その結果、ピンが曲がったり、異なるナックルの反対側の縁に押し付けられたりすることがある。取り付け前は回転に問題がないように感じられても、完成した筐体内では動きが固まってしまうことがある。その ヒンジの技術レビュー したがって、取り付け時の形状を含める必要があります。.
だからこそ、「クリアランスを増やす」ことが、ヒンジの動きが固い場合、必ずしも最初の対策とは限らないのです。 クリアランスを増やすと組み立て時の感度は低下するかもしれませんが、ドアの動きが大きくなったり、反転時の衝撃が増大したりする可能性もあります。まずは接触箇所を特定してください。染料によるマーキング、目印、直線基準ピン、穴のマッピング、振れ検査、あるいは力対角度のデータなどを活用することで、制限要因が直径、局所的な形状、あるいは取り付け位置のずれのいずれによるものかを特定できます。.
成形されたフレキシブルパネルへの取り付けについては、 薄板ヒンジの取り付けガイド 筐体レベルでの補強およびヒンジ軸の位置合わせについて扱っています。このページでは、より限定的な課題、すなわち残留位置ずれがピン嵌合に及ぼす影響を考慮することに焦点を当てています。.
| 寄稿者 | 通常、フィットを~の方向にずらします | 入手すべき証拠 | 仕様書への回答 |
|---|---|---|---|
| ピンおよび穴の寸法限界 | きついか、ゆるいか | 規定の条件下におけるピンの外径および機能孔の内径 | 明示的な限界寸法を設定し、クリアランスの両極端値を算出する |
| 回転面の仕上げ | タイト | 厚さの範囲、マスキングマップ、最終寸法 | 仕上げ後に寸法を決定するか、あるいは十分な盛り上げ余裕を確保しておく |
| 取り付け時のブッシングの収縮、またはステーキングによる歪み | タイト | 設置済みIDおよび局所的な内径プロファイル | インストール処理完了後の機能IDを管理する |
| 熱膨張の差 | きついか、ゆるいか | 材料のグレード、部品の温度、動作範囲 | 極限状態を算出し、その温度において検証する |
| ナックルおよび取り付け部の位置ずれ | 地域ごとの難所 | 軸の位置、真直度、接触痕、作動力の軌跡 | 制御形状の調整、または感応ベアリングゾーンの短縮・再構成 |
| 着用 | 緩んでいるが、摩耗による破片も摩擦を増大させる可能性がある | 所定の任務終了後の撤収および移動 | 使用終了時の遊びの許容範囲および検査方法を定義する |
| 腐食生成物またはプロセス由来の残留物 | きつく、ざらざらしている | 露光条件、露光後の動き、表面の痕跡 | 「清浄度」、「保護」、「曝露後の機能的適合性」を定義する |
ピンのクリアランスは、遊びの限界を完全に表すものではない
ピンと穴の最大クリアランスは、動きの原因となる要素のうち1つだけを防止するに過ぎません。ドアの動きは、ブッシュとそのハウジング間のクリアランス、固定ナックル内のピンの動き、締結具の滑り、ドア葉のたわみ、ブラケットのたわみ、ラッチのクリアランス、あるいは他の接合部の摩耗によっても生じる可能性があります。 逆に、測定可能な直径方向のクリアランスがある接合部であっても、長くて分離されたベアリングゾーンが傾きを制限し、荷重によってピンが片側に押し付けられている場合、ドアエッジの移動はほとんど見られないことがあります。.
製品関数が受ける形態において、アセンブリの遊隙を定義してください。 固定基準点、移動測定点、荷重の方向、低い探触力またはモーメントの大きさ、ヒンジ角度、および結果が全ピーク間変位であるか、あるいは着座状態からの変位であるかを明記すること。ドアエッジの変位については、ヒンジ軸からの距離を指定する必要がある。角度の結果については、2つの回転基準点を指定する必要がある。.
ピンのクリアランス値を、トルクヒンジの角度バックラッシュやスプリングバックの許容限界として使用しないでください。これらは方向や荷重に依存する位置決め挙動であり、それぞれ独自の試験方法があります。このページに掲載されている直径スタックは、緩みの原因の一つを説明することはできますが、取り付け後の角度精度要件に代わるものではありません。.
機能上必要な場合は、2つのリンクされたコントロールを使用してください: 製造のための部品レベルのピンと穴のクリアランス範囲に加え、ユーザーに目に見える結果に対する組立レベルの遊びの許容範囲。一方が自動的に他方を証明するわけではない。.
差し押さえに対する抗弁となるものではない
正の寸法クリアランスがあるからといって、ピン接合部が焼き付きを起こさないとは限らない。クリアランスがゼロに近い状態によって引き起こされる焼き付きは、故障モードの一つである。材料の組み合わせ、表面状態、接触圧力、潤滑、運動、または稼働サイクルが好ましくない場合、公称クリアランスが正のままであっても、ガリングや接着摩耗が発生する可能性がある。異物や腐食生成物も、さらなるリスク要因となる。 寸法余裕の算定には「最小動作クリアランス」を用い、「焼き付き耐性」は、特定の材料、表面状態、および稼働条件に対して定義しておくべきである。.
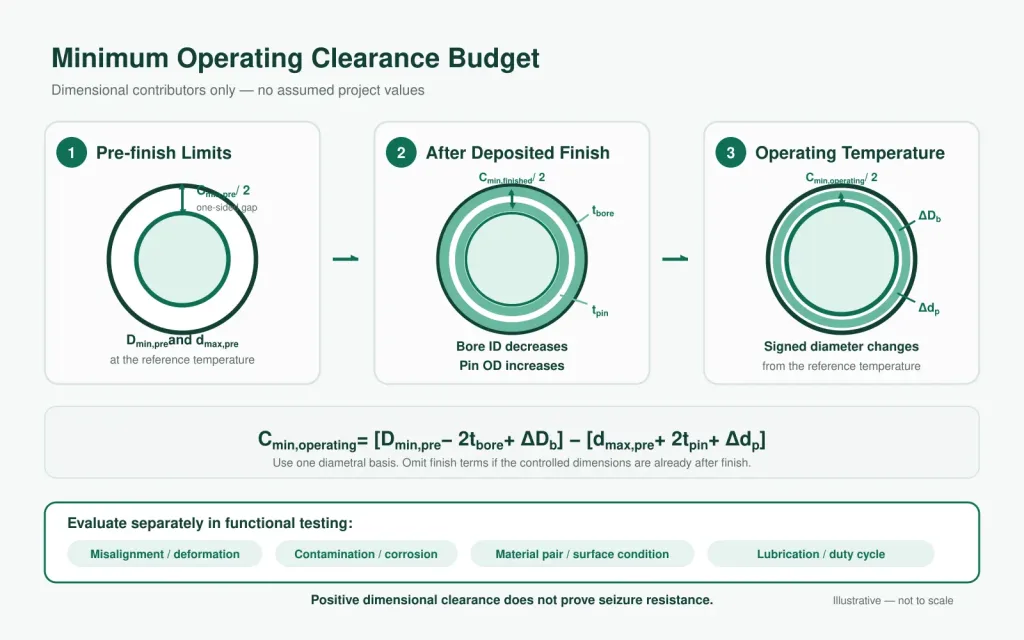
C分、稼働中 = [Dmin,pre − 2t穴 + ΔDb] − [dmax,pre + 2tピン + Δdp]
Dmin,pre そして dmax,pre 基準温度における仕上げ前の直径の許容範囲です。ΔDb および Δdp その温度からの穴径およびピンの寸法変化には、符号が逆になります。仕上げ加工後にすでに管理寸法が適用される場合は、仕上げ項を2回差し引くのではなく、省略してください。.
変形、位置ずれ、および汚染については、それらを同じクリアランス基準に変換するための検証済みの方法がプロジェクトにない限り、このスカラー方程式の計算対象から除外してください。これらの影響により、均一な直径変化ではなく局所的な接触が生じる可能性があり、また、粒子径、侵入経路、洗浄状態、および曝露が管理されていない限り、汚染は決定論的な許容値とはみなされません。寸法上の境界を定めるには、この計算を使用してください。 機能試験を用いて、複合運転条件下での動作を検証すること。.
大まかな目安として、稼働初期および稼働末期のフリープレイに関する並行予算を策定してください。通常、摩耗はクリアランスを増加させますが、摩耗粉、移入物、腐食生成物、あるいはライナーの損傷により、同時に摩擦が増加する可能性があります。腐食への曝露が使用条件に含まれる場合は、その曝露内容および許容基準を具体的に明記してください。既存の ヒンジの塩水噴霧試験基準 このページでは、試験室内の条件と、試験後の変位および腐食の許容限界について区別して記載しています。.
なぜ統一されたクリアランス番号が存在しないのか
小型の計器用ヒンジ、溶接された機器用ドア、そして汚れた屋外用アクセスパネルは、ピンの直径、ベアリングの長さ、製造プロセス、負荷、許容可動範囲、温度範囲、および汚染度において共通点はありません。 これらの製品に一律に適用された固定クリアランスは、ある製品では不必要にコストがかかり、別の製品では信頼性を損なう可能性があります。クリアランス対直径比でさえ、軸受の長さ、位置合わせ、表面仕上げ、材料の組み合わせ、潤滑、および機能的な可動限界といった要素を無視しています。.
「妥当な数値」とは、プロジェクトのタイトサイド・スタックをクリアし、ルーズサイドの変動限界を下回ったまま維持され、かつ選定されたプロセスで製造・検査が可能な範囲を指します。.
図面に機能適合性を反映させる
ピンの公称寸法、一般的な公差ブロック、および材質に関する注記だけでは不十分です。サプライヤーは、どの内径が回転を制御するのか、寸法がいつ適用されるのか、そしてどの完成状態が可動する必要があるのかを知る必要があります。ピンおよびナックル部の断面、基準点体系、仕上げ境界、および合格基準の文言を、管理対象の製品定義に明記してください。より広範な ヒンジの仕様書および図面ガイド これらの詳細が、図面一式全体の中でどのように位置づけられるかを解説しています。.
| 図面または仕様書欄 | 記載すべき事項 | なぜ結果が変わるのか |
|---|---|---|
| 回転インターフェース | ピンゾーンおよび嵌合ナックル、または取り付け済みブッシュの内径(軸方向のベアリング長さを含む) | 回転固定ゾーンに対して「ランニングフィット」の注記が適用されるのを防ぎます |
| サイズ制限 | ピンの外径および機能孔の内径の限界値、または限界値を伴う適切な嵌合指定 | 製造時の最小および最大クリアランスを定義する |
| 清算基準 | 直径方向または半径方向;使用開始時、および必要に応じて使用終了時 | 「2対1」という解釈の誤りを防ぐ |
| 次元条件 | 仕上げの前または後、ブッシングの取り付けの前または後、および基準温度 | 検査値を実際の回転面に結びつける |
| 幾何学コントロール | 対象となる軸の位置、真直度、真円度、振れ、同軸度に関する規定および基準点 | 直径だけでは防げない地域内での接触を制限する |
| 境界の仕上げ | 材質、仕上げ、マスキング、およびピンおよび穴の表面における許容積層量 | 意図した最終的な隙間を維持する |
| 動作条件 | 温度範囲、荷重または配置、潤滑剤の状態、汚染、あるいは暴露境界 | 自由回転が維持されなければならない状態を定義する |
| 機能的受入検査 | 作動力またはトルク限界、遊びの限界、試験角度、方向、基準点、および測定点 | 寸法が保護することを意図している挙動を確認する |
図面の仕様書テンプレート
以下の構成図は、値の入力が必要なフィールドを示しています。プロジェクトにおいて、括弧で囲まれた項目がすべて承認済みのデータに置き換えられるまで、要件は完成したとはみなされません。.
実行中のインターフェース:ピンゾーン [識別子] を、取り付け済みのボア/ブッシング [識別子] に接続します。.
[FINISH/PROCESS] 後の PIN OD:[dMIN] ~ [dMAX]。.
[仕上げ・設置工程] 後の機能内径:[DMIN] ~ [DMAX]。.
[基準温度]における結果としての直径方向のクリアランス:[CMIN] ~ [CMAX]。.
ヒンジは、[温度/荷重/向き/条件]の下で、[角度範囲]にわたって引っかかりなく回転しなければならない。作動時の[力またはトルク]は、[限界値]を超えてはならない。 [試験方法] を用いて。ガリングまたは焼き付きによる損傷がプロジェクト上の懸念事項である場合、試験後の表面は、[定義された稼働条件] 後の [定義されたスコーリング/ガリング基準] を満たさなければならない。.
[ヒンジ角度]における組立時の遊隙は、[固定基準点]と[可動対象]の間で、±[プローブ荷重]の下で測定した場合、[限界値]を超えてはならない。.
図面、購入仕様書、および検査計画書に矛盾する数値を記載しないでください。図面で部品の寸法を規定し、別の試験仕様書で組み立て後の動きを規定する場合は、文書名と改訂版を相互参照してください。.
「ディメンション」と「モーション」を確認する
寸法検査は、納入された部品がクリアランススタックに合致しているかどうかを確認するものです。機能検査は、完成したヒンジが可動し、許容される遊びの範囲内に収まっているかどうかを確認するものです。成形形状、プレス加工、仕上げ加工、ステーク加工、取り付け、あるいは環境への曝露によって嵌合に影響が出る場合、これら両方の検査が必要となります。.
寸法による証拠
ベアリング領域に関連するテーパー、ロービング、局所的な肉盛り、または損傷を検出できるよう、十分な角度方向および軸方向の位置でピンを測定する。きつくなる可能性のある位置および方向で、機能用穴または取り付け済みブッシュの内径を測定する。測定器は、公差および表面形状に適したものでなければならない。 プラグゲージは限界値を効率的にスクリーニングできますが、ボアゲージや適切な内径測定装置を使用することで、実際の寸法や形状情報を得ることができます。測定結果が仕上げおよび取り付けの前か後かを記録してください。.
無関係な平均値を差し引いてクリアランスを算出してはなりません。実際の限界寸法を組み合わせるか、指定された母集団限界を評価してください。平均的なピンと平均的な穴は問題ないように見えても、両端の組み合わせによっては干渉や過度の緩みが生じる可能性があります。.
機能的運動の証拠
ヒンジを、所定の向きで必要な角度まで動作させる。速度、加えた荷重、温度、調整状態、潤滑剤の状態、および報告されるのが始動力か運転力かを明記する。 単純な「手で動くか」という合否判定は作業者によって結果が左右され、高い摩擦を見逃す可能性があります。力対角度またはトルク対角度のデータを用いることで、単一の最大測定値では見逃されてしまう局所的な固着を明らかにすることができます。.
遊びは、機能に影響を及ぼす状態(開角、ラッチ閉鎖時、作動位置、またはその他の指定された位置)で測定してください。アセンブリを意図的に変形させることなく、クリアランスを確実に埋めることができる、再現性のある正負のプローブ荷重を使用してください。角度ではなく変位を使用する場合は、測定点と半径を報告してください。.
このフィットの証拠を公開してください:
- 断面図には、すべての回転領域、回転固定領域、および軸方向保持構造が示されている。.
- ピンおよび機能孔の公差により、承認された最小および最大の直径方向クリアランスが決定されます。.
- 寸法条件には、仕上げ、ブッシングの取り付け、ステーキング、および基準温度が規定されています。.
- タイトサイド解析には、プロジェクトの仕上げ、熱、変形、アライメント、および汚染に関する境界条件が含まれます。.
- ルーズサイドの分析には、使用開始時および使用終了後の所定のフリープレイ時間が含まれます。.
- 機能試験では、角度、方向、基準点、荷重、速度、温度、および合格基準が定められています。.
- サンプル証拠は、最終的な材料、製造工程、および設置形状を反映したものです。.
生産工程において、組み込まれた内部構造を直接測定できない場合は、部品または工程パラメータに対して相関関係に基づく管理を確立し、完成したアセンブリを定期的に検証すること。この相関関係は、実際の調査データに基づいていなければならない。公称寸法から推測してはならない。.
「ピン・アンド・ナックル」セクションを送信する
ヒンジに関する有益な検討を行うには、断面図、ピンおよび穴の許容限界、回転領域、回転固定領域、軸方向の保持、材料、表面処理、使用温度、荷重方向、必要な遊隙、および曝露後の状態などを盛り込む必要があります。これらの情報を基にすることで、汎用的なクリアランスを推測することなく、嵌合限界を検証することが可能になります。.
ヒンジピンのクリアランスに関するよくある質問
ヒンジピンの遊びはゼロであるべきでしょうか?
設計において、意図的なたわみや軸受の原理が別途採用されていない限り、自由に回転するインターフェースには適しません。公称クリアランスがゼロの場合、寸法公差、仕上げによる厚み増、温度差、形状誤差、または汚染に対する余裕が一切ありません。回転固定部や圧入部では干渉公差を用いることができますが、それらは回転部や軸方向の保持部とは区別して明示する必要があります。.
ラジアルヒンジピンクリアランスと直径方向ヒンジピンクリアランスの違いは何ですか?
直径方向のクリアランスとは、穴の内径からピンの外径を引いた値のことです。半径方向のクリアランスは、理想的な同軸円形部品の場合、その差の半分となります。仕様書および報告書には、どの基準を採用しているかを明記する必要があります。.
H7/g6の嵌合は、ヒンジピンに常に適しているのでしょうか?
いいえ。嵌合クラスは、サイズの許容範囲を定義するものであり、ヒンジの許容遊隙、仕上げによる厚み増、取り付け時の形状、温度、汚染、または軸受の長さなどを定義するものではありません。嵌合クラスは、プロジェクトの最小および最大の動作クリアランス限界が確定した後にのみ使用してください。.
ヒンジピンのクリアランスは、メッキ処理の前と後、どちらで測定すべきでしょうか?
機能的な嵌合は、回転を抑制した状態で確認する必要があります。メッキやその他の表面処理がピンや穴に及ぶ場合は、その表面処理後の最終寸法を使用するか、または表面処理前の許容限界値に、その表面処理による許容積層厚の全量を確保してください。図面には測定条件を明記してください。.
ヒンジピンの遊びはどのように検査されるのですか?
部品のクリアランスは、測定されたピンの外径および機能穴の内径から算出できます。組立時の遊びについては、定義された固定基準点、可動ターゲット、ヒンジ角度、正および負のプローブ荷重、ならびに角度または直線方向の限界値を用いて、別途動作チェックを行う必要があります。直線変位を報告する際は、測定半径を記録してください。.