-
+86 13720060320
-
lanna@haitangs.com
産業用ヒンジの軸位置合わせ:多ヒンジ式ドアが組み立て後に動きが重くなる理由
ボルトははまるかもしれません。それでも、ヒンジの軸の位置がずれている可能性があります。. マルチヒンジ式の工業用ドアは、締結具が緩んでいる間は比較的スムーズに開閉できるものの、最終的に締め付けた後は動きが著しく重くなることがあります。ヒンジを交換しても、必ずしもこの挙動が変わるわけではありません。穴を大きくすれば組み立ては容易になるかもしれませんが、その結果が毎回同じになるとは限りません。.
ドア、枠、ブラケット、およびヒンジの羽根は、2つの公称回転軸を1つのひずみのある組立体に統合させることができます。取り付け接合部の遊びにより、金具を組み立てることが可能になりますが、最終的な締め付けによって、残りの幾何学的誤差が周囲の構造体や回転接合部に転嫁されます。.
産業用ヒンジの軸位置合わせ したがって、これは単に上部と下部のヒンジが垂直に見えるかどうかを目視で確認するだけのものではありません。実際の問題は、取り付けられたすべての回転接合部が、ドア、枠、取り付け面、あるいはヒンジピンを曲げたり、ねじったり、滑らせたり、あるいは予荷重をかけたままにしたりすることなく、1つの共通軸に沿って動くことができるかどうかという点にあります。.
診断基準: すべてのヒンジの締結部品を完全に締め付けたにもかかわらず、ドアの動きが重くなる場合は、ヒンジの摩擦を主な原因とみなす前に、組み立て時の残留ひずみを調査してください。.
最終締め付け後の固定
ヒンジの内部がきつすぎると、ドアの動きが重くなることがあります。ケーブル、ガスケット、ドアの縁、あるいは開口部のストッパーが原因の場合も同様です。軸のずれの場合は、抵抗の原因が取り付けられた2つ以上のピボット間の関係にあるため、その兆候が異なります。.
一方のヒンジは、単独では自由に回転するかもしれません。もう一方のヒンジも、個別に試験した場合は自由に回転するかもしれません。しかし、両方を十分に剛性のあるドアと枠にボルトで固定すると、両方のヒンジは同じ回転軌跡を描かなければならなくなります。.
中心線が一致しない場合、その誤差はどこかで吸収されなければなりません。クリアランス穴を設けることで、リーフがずれる余地が生まれます。スリット入りのブラケットは動くことができます。薄い板は反ることができます。長いドアはねじれることがあります。取り付けフランジはたわむことがあります。ピンとブッシュの接合部は、追加の横荷重を受け止めることができます。.
こうした遊びにより、組み立て時の幾何学的誤差が隠れてしまうことがあります。最終的な締め付けにより、ヒンジの羽根が取り付け面に固定されることで、その遊びの一部が取り除かれます。残った位置ずれは、ドアシステム全体に弾性ひずみと反力として現れます。.
その結果生じる抵抗は、ドアが依然として動作できるほど小さい一方で、開閉に必要な力、荷重の分散、および長期的な摩耗に影響を与えるほど大きい場合があります。.
1つのドア、1つの実用的な回転軸
剛性ドアに設けられた2つの単軸ヒンジは、2つの独立した回転を生み出すわけではありません。これらのヒンジが1つの機構として機能するのは、その軸が、実際の軸受の遊び、取り付け誤差、およびアセンブリの構造的たわみを十分に考慮した上で、十分に近接して一致している場合に限られます。.
数学的に完全な同軸性は、実用的な製造上の普遍的な要件ではありません。実際のヒンジには遊びや寸法公差があります。ドアや枠の構造は、無限に剛性があるわけではありません。A ヒンジ軸と取り付けの確認 残存する誤差により、完成したドアが、有害な横方向の荷重を受けることなく、要求される作動力、位置、動作、および耐用年数を満たせるかどうかを確認すべきである。.
上部のヒンジがある線を中心に回転しようとし、下部のヒンジが別の線を中心に回転しようとすると、ドアは過拘束機構となります。この不整合は、解消されるのではなく、局所的なたわみや界面での動きによって吸収されます。.
組み立てによって、締結部品が穴に到達できることが証明されます。しかし、回転軸が一致していることは証明されません。.
「部分幾何学」は「ペアアラインメント」ではない
管理されたヒンジ図面により、葉の幅、穴の直径、取り付け穴の間隔、ピンの直径、材質、その他の部品レベルの形状を正確に定義することができます。これらの寸法はヒンジそのものを規定するものです。しかし、それだけでは、ドアと枠に設置された2つのヒンジ位置が、取り付け後に1つの共通軸を形成することを自動的に保証するものではありません。.
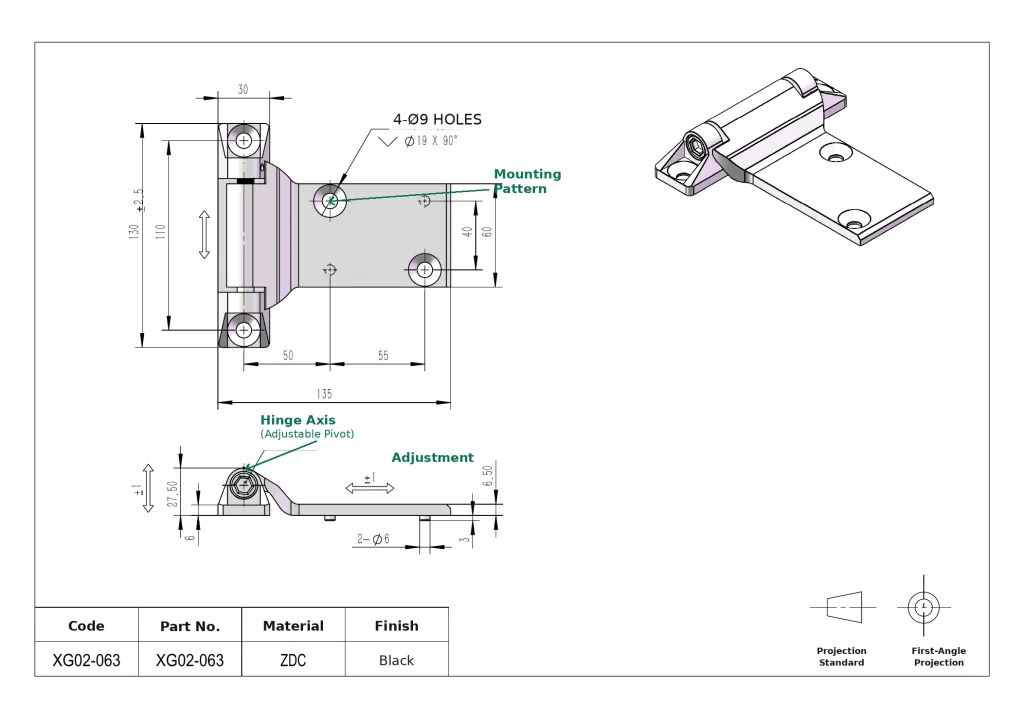
上部のヒンジは正しく製造されている可能性があります。下部のヒンジも公差範囲内である可能性があります。各取り付けパターンは寸法検査に合格するものの、ドア側と枠側の公差の積み重ねにより、取り付け後の中心線が互いにずれてしまうことがあります。.
だからこそ、公差範囲外のヒンジを別のヒンジと交換しても、同じ引っかかり現象が再現されるのです。原因は、ヒンジ部品そのものではなく、取り付け面の位置や向きにある可能性があります。.
図面上の基準点の選定、取付パターンの位置、およびヒンジ軸の公差については、当社のガイドをご覧ください。 見積依頼前の工業用ヒンジの公差.
軸誤差の3つの形態
ジオメトリを3つの異なる状態に分類すると、位置ずれの診断が容易になります。.
| 軸エラー | 何が変わったのか | 典型的なアセンブリの証拠 | 次にどこを見ればよいか |
|---|---|---|---|
| 並列オフセット | 上下の軸はおおむね平行なままですが、横方向にずれています。. | ドアは所定の位置に引き込むことができます。固定具を解除すると、ヒンジの羽根やブラケットがずれる場合があります。. | 穴の配置位置、シム、スロット、ブラケットの位置、およびフレームの基準点。. |
| 角度のずれ | 2つの軸は異なる方向を指しています。. | スイング中も抵抗が残る場合があり、ピンやブッシュとの接触が片端に集中することがあります。. | 取付面の角度、ブラケットの反り、成形フランジ、溶接による歪み、およびリーフの嵌合。. |
| 引越しのサポート | 軸は1つの条件では一致しているが、締め付けや荷重がかかると支持構造が動く。. | ドアの挙動は、締結部材の予圧、ドアの質量、温度、あるいは枠の状態によって変化します。. | 薄板、可動ブラケット、補強、本体のねじれ、溶接部の変位、および接合部のすべり。. |
3番目の条件は、単純な無負荷状態での位置合わせチェックでは見落とされる可能性があります。量産用のドアが取り付けられる前は、治具上で2つの中心が一直線上に並んでいるように見えるかもしれませんが、実際のドアの重量や締結具の予圧によって、取り付けエッジの1つが移動し、動作軸がずれてしまうことがあります。.
直線状の基準線は有用な手がかりですが、実際に問題が発生する状況下で検証する必要があります。.
ラッチは位置ずれを隠すことができる
工業用ラッチは、ドアの自由端をキーパーやガスケットランドの方へ引き寄せることができます。これは閉鎖や密閉に役立ちますが、その一方で、そうでなければ目に見えるはずのヒンジ側の形状を隠してしまうこともあります。.
軸から外れたヒンジの配置では、自由端がわずかに高くなったり、低くなったり、ねじれたりすることがあります。ラッチがかかると、パネルが開口部の方へ引き戻されることがあります。ヒンジライン、取り付けブラケット、ドアパネル、ラッチのすべてに補正荷重がかかっているにもかかわらず、最終的に閉じた際の隙間は許容範囲内に見える場合があります。.
圧縮されたガスケットも、同様の診断上の問題を引き起こす可能性があります。ガスケットの圧力により、ドアは閉じた位置付近で偏った状態となり、パネルが開くにつれてその圧力は弱まります。そのため、動きの最後の数度のみを確認すると、ガスケットによる抵抗とヒンジ軸の固着を区別することが難しくなります。.
を点検してください フリーステート幾何学 設計上の要件に従ってドアを支え、ラッチを解除し、ガスケットによる実質的な引き込み力が働かない状態にした場合。ラッチがドアを完全に閉じる前に、上部と下部の隙間、および自由端の位置を比較してください。.
ラッチは、所定の閉位置を確実に固定するものでなければなりません。ヒンジシステムの位置合わせ用治具として使用してはなりません。.
軸の誤差を他のバインディングから分離する
ドアのひっかかりは、必ずしもヒンジの軸がずれていることを意味するわけではありません。動作パターンを確認することで、金具を交換する前に、軸のずれと、ヒンジ内部の摩擦、干渉、その他の動きに関する問題を区別することができます。.
| 観察された行動 | より一貫性がある | 対立する説明 | 次に確認すべきポイント |
|---|---|---|---|
| ヒンジの留め具を緩めるとドアはスムーズに動き、締め付けると動きが重くなります。. | 蓄積された取り付けひずみや軸のずれ。. | 締結部品の予圧過大による葉の変形。. | ドアを支え、制御された解放動作の確認を行ってください。. |
| 1つのヒンジは、取り付ける前からすでに動きが固くなっています。. | 内部ヒンジの摩擦、ピンと穴の嵌合不良、またはピボットの損傷。. | 汚染、または仕上げ剤の堆積。. | ドアの枠から離れてヒンジを点検してください。. |
| ある開口角度において、抵抗が急激に現れる。. | 局所的な干渉、ケーブルの引っ張り、またはストッパー接触。. | 機構の幾何学的構造。. | 力が大きくなる角度で、移動エンベロープを点検してください。. |
| 引き締まり後のスイングの広範囲にわたって、レジスタンスは依然として高い水準にある。. | 軸のずれ、または取り付け時の歪み。. | ヒンジの摩擦が全体的に高い。. | 取り付け状態と、取り付けインターフェースを1つ慎重に外した状態を比較してください。. |
| ラッチをしっかりと引き締めたときのみ、ドアが正しく位置合わせされます。. | ヒンジライン、ドアまたはフレームの位置誤差。. | 意図的なガスケットの引き込み。. | ラッチの係合前に、フリーステートの隙間を点検してください。. |
| 目に見えるほどの横方向の緩みがあり、開く際の抵抗がほとんどない。. | ピンのクリアランス、ブッシュの摩耗、または横方向の遊び。. | 取り付け部の緩み。. | ピボットのクリアランスと取り付け部の可動範囲を、それぞれ個別に点検してください。. |
| ドアはピンの方向に沿って動きます。. | エンドプレイまたは軸方向の積み重ねによる動き。. | 意図的な離陸クリアランス。. | 軸のずれとして扱うのではなく、軸方向の移動を測定してください。. |
| この問題は、最終溶接が終わってから初めて発生する。. | 溶接後の中心線または取付面の歪み。. | ピボット部に溶接スパッタや熱による損傷が見られる。. | 冷却が完了した構造物の寸法を測定する。. |
未解決の問題が、複数のヒンジ位置間の関係ではなく、ピンと穴の嵌合状態にある場合は、 ヒンジピンのクリアランスガイド. どちらの不具合も開口力の上昇を招く可能性がありますが、それぞれ異なる修正が必要です。.
リリース試験により、蓄積されたアセンブリのひずみが明らかになった
マルチヒンジの位置ずれが疑われる場合、有効な確認方法として、1つの取り付け拘束を徐々に緩和した際に、組立体がどのように反応するかを観察することが挙げられます。その目的は、単にボルトを緩めることではありません。構造体が、ヒンジをその自然位置から逸脱させた状態を維持していたかどうかを確認することにあります。.
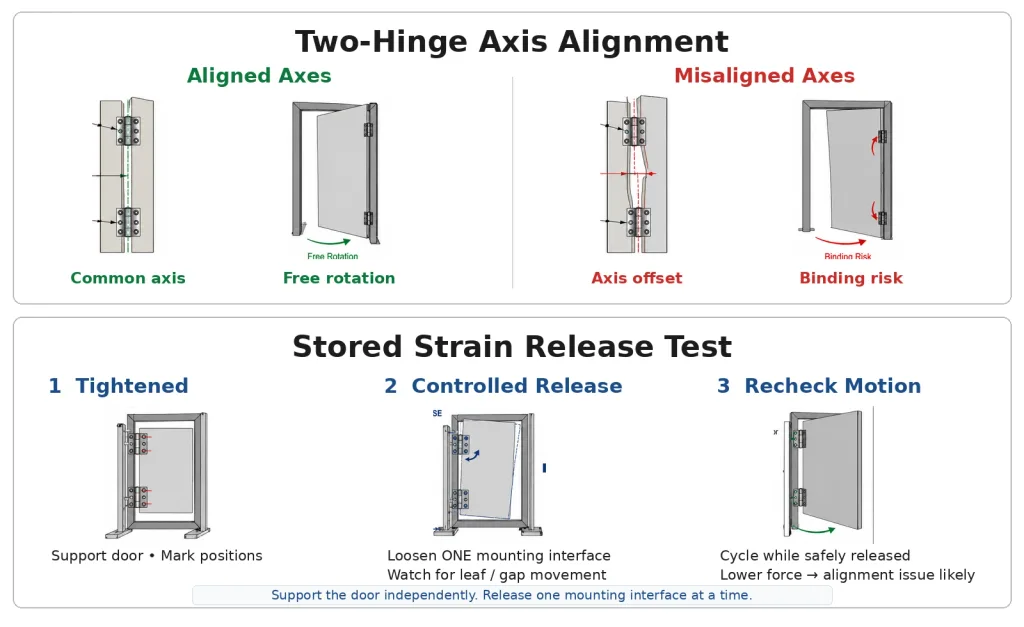
サポートされていない重いドアでは、この点検を行わないでください。ドアを個別に支えて、ある接合部を解放しても、パネルが落下したり、予期せぬ回転を起こしたり、別のヒンジに過負荷がかかったりしないようにしてください。ガススプリング、ドアクローザー、その他の補助装置については、それらの力が検査結果を正確に反映できなくなる可能性があるため、使用の可否を検討する必要があります。.
- 完全に締め付けた状態を記録してください。. スイング中の開口抵抗、ドアが開放状態での隙間、ラッチの位置、およびドア葉やブラケットの目に見える歪みに注意してください。.
- 目印を付けます。. ヒンジ葉と取り付け面との位置関係を印をつけておき、わずかなずれでもわかるようにする。.
- ドアを別の方法で支えてください。. ヒンジのペアを支え具として使用せずに、ドアを所定の位置に保持してください。.
- 1つのインターフェースを段階的に公開してください。. ヒンジを確実に固定したまま、リーフが緩むのに十分な範囲でクランプの締め付けを緩めてください。.
- 取り付けインターフェースにご注意ください。. ずれ、回転、取り付け面からの剥離、あるいはドアの隙間変化が見られる場合は、締め付けられた組立部品に蓄積されたひずみがあったことを示しています。.
- ドアをもう一度開閉してください。. 1つのインターフェースを解放した後に動作抵抗が著しく低下したことは、取り付け関係に起因していることを示唆している。.
- 制御された順序で繰り返してください。. 複数の箇所を一度に緩めるのではなく、上部ヒンジと下部ヒンジ、およびドア側と枠側の葉を個別に分離してください。.
目に見えて動いていない葉でも、周囲の枠やドアに変形が生じている可能性があるため、位置合わせの問題の一因となっている場合があります。リリースの結果と、作動力の変化、ドアの隙間、ブラケットの位置、および目印を併せて確認してください。.
取り付け済みのヒンジのラインを測定する
リリース試験の結果、位置合わせに問題があることが示唆された場合は、その測定値を幾何学的座標に変換してください。上部および下部のヒンジ位置は、隣接するシートの端から個別に測定するのではなく、同じドアまたはフレームの基準系を基準として測定する必要があります。.
単純な2ヒンジ構造の場合、1つの安定した基準面またはエッジを基準として、上部ヒンジと下部ヒンジに設置された回転中心の位置を記録します。重要なのは、各位置がそれぞれの公称寸法と一致しているかどうかではなく、測定された2つの位置が、意図された同一のヒンジ線を形成しているかどうかです。.
位置だけで判断するのは不十分です。ヒンジの中心は横方向の位置としては正しい場合でも、ブラケットが歪んでいたり、取り付け面が直角でなかったり、シムに厚みのムラがあったり、溶接によってヒンジ本体が回転していたりすると、その局所的なピン軸や穴軸が傾いている可能性があります。構造上可能な場合は、中心位置と局所的な軸方向の両方を確認してください。.
単純な幾何学的スクリーニング関係を用いることで、角度のずれを定量化することができます。2つのヒンジ基準位置が、ある距離だけ離れている場合、 L また、それらの相対的な横方向変位は次のように変化する。 Δ その期間において、小角の相関関係は概ね次のように表されます:
α ≈ Δ / L
ここで、ΔとLが同じ単位で表される場合、αはラジアン単位で表されます。この関係式は幾何学的スクリーニングの目安であり、ヒンジの普遍的な許容公差ではありません。許容誤差は、依然としてベアリングのクリアランス、ヒンジの間隔、ドアの剛性、取り付け構造、およびアセンブリ全体の動作要件によって異なります。.
測定の際は、問題が発生する状態を再現する必要があります。ドアを取り外した状態では問題ないように見えるヒンジラインも、実際のドアを取り付けた後にずれてしまうことがあります。溶接されたフレームは、冷却後に再び変形することがあります。柔軟性のあるキャビネットは、完全に締め付けた際にずれてしまうことがあります。荷重がかかっていない状態での中心線を最終的な証拠とみなすのではなく、測定値とともにその状態も記録しておく必要があります。.
枢軸の動向
取り付けられたヒンジラインは、ピボットと荷重支持構造物の間の全積み重ね部分によって形成されます。取り付け穴は、誤差が生じる要因の一つにすぎません。.
貫通穴とスリット
クリアランス穴により、組み立てのバリエーションが可能になります。スロットにより、特定の方向でのバリエーションがさらに広がります。いずれの機能も、接合部を締め付けた後にヒンジが最終的にどこで止まるかを決定するものではありません。.
上部のヒンジが調整範囲の一端にあり、下部のヒンジが反対側の端にある場合、両方の留め具は正しく取り付けられているにもかかわらず、ピボット線が一致しなくなることがあります。ワッシャーやスロットの目印から、初期の位置合わせ後に生じたずれを確認することができます。.
柔軟な取り付けエッジ
薄い板や幅の狭い成形フランジは、締結具の予圧やドアの反力によって変位することがあります。取り付け面は、当初は正しい公称位置にあるものの、接合部が締め付けられたり荷重がかかったりすると、その位置からずれてしまうことがあります。.
バッキングプレート、インサート、補強、および薄板の接合部の安定性については、以下の製品をご使用ください。 薄板ヒンジの取り付けガイド.
溶接による歪み
溶接式ヒンジは、仮止め溶接の段階で正しく位置合わせされていても、本溶接の際に位置がずれることがあります。入熱量、溶接順序、ブラケットの剛性、および周囲の断面形状のすべてが、最終的な中心線に影響を与えます。.
位置合わせの診断において重要なのは、ドアの動作を制御する冷却後の完成構造であり、最終溶接前のヒンジの位置だけではありません。.
シム、コーティング、およびブラケットの取り付け
シムは、支持部が局所的であったり不均一であったりする場合、位置がずれるだけでなく、ヒンジ葉の角度も変化させることがあります。コーティングの堆積、溶接ビード、バリ、および成形半径による干渉により、ヒンジ葉が平らに密着できなくなることがあります。その状態で締め付けを行うと、ヒンジ葉やブラケットが取り付け面に対して曲げられてしまいます。.
したがって、取り付け穴自体の位置が正しくても、軸のずれが生じる可能性があります。.
3つ目の蝶番が事態をさらに悪化させる可能性がある
重たいドアや背の高いドアを改善する簡単な方法として、ヒンジをもう1つ追加することがよく挙げられます。構造的には、この追加の支持が必要となる場合があります。運動学的には、これにより新たな回転軸が導入されることになり、その回転軸は元の回転軸と整合性を保たなければなりません。.
2つのヒンジによってすでに機能する軸が定められている場合、その軸からわずかにずれた位置に3つ目のヒンジを取り付けると、その追加のヒンジによってドアと枠が変形を余儀なくされ、3つの回転軸すべてが同時に動くようになることがあります。ヒンジセットの公称構造耐力は向上しているにもかかわらず、開閉に必要な力が大きくなる可能性があります。.
これにより、以下のように区切られます 積載量 出典: 制約の互換性. ヒンジの容量を増やしても、幾何学的干渉は解消されません。.
背の高いドアや重いドアの場合、3か所以上の支持点が必要になることがあります。ヒンジの数や間隔は構造設計に属するものであり、その 重厚なエンクロージャーのドアヒンジガイド その計算については、そこで説明されています。必要なヒンジはすべて、共通軸戦略に参加する必要があります。.
制約の発生源を修正する
すべての取り付け穴の直径を拡大することが、最初の修正策として最適であることはめったにありません。クリアランスを大きくすると組み立ては容易になりますが、ヒンジの位置の再現性が低下してしまいます。.
- オフセット穴配置: パターンを修正するか、安定した取り付け基準点に基づいて制御された調整を行う。.
- 傾斜した取り付け面: ブラケットまたは取り付け面を修正してください。ヒンジの葉板をねじらせるような、局所的なシム入れは避けてください。.
- フレキシブルパネル: 取り付け箇所を補強するか、接合部を変更して、クランプ荷重によってヒンジの接合面が変形しないようにしてください。.
- 溶接後の変位: 歪んだヒンジラインにドアを無理に引っ張り込むのではなく、適切な治具の取り付け、仮止め順序、あるいは周囲の構造に注意を払うこと。.
- スロット位置のずれ: 必要な調整方向を定め、稼働時の動きに対して最終設定位置を固定するジョイントを使用してください。.
- 可動ドアまたは枠の構造: 補正には支持剛性を考慮に入れる。高精度ヒンジであっても、2つの柔軟な取り付け点を固定した状態に保つことはできない。.
- 個々のヒンジは取り外しても硬いままである: アライメントの調整を続けるのではなく、ピボット、ブッシュ、表面仕上げ、異物の混入、あるいは内部の損傷について調査してください。.
修正が成功すれば、ドアは意図された形状のまま緩やかな状態になります。締め付けを行ってもなお構造体を正しい位置に整える必要がある場合、その機構は依然として組み立て時のひずみに依存した状態のままとなります。.
手直し後の検証
当初の問題が発生したのと同じ条件下で、修正後のドアを確認してください。.
ラッチがパネルを枠に押し付ける前に、フリーステート状態のドアから作業を開始してください。上下の隙間は一定に保たれる必要があり、所定の取り付け条件下で一時的な支えを取り外しても、ドアが目に見えて新しい位置に移動してはなりません。.
すべてのヒンジ留め具を完全に締め付けた状態で、通常の開閉範囲全体を動作させてください。抵抗の広範囲にわたる上昇、局所的な力の急上昇、葉板の動き、留め具の滑り、ブラケットのたわみ、または隣接する部品との接触がないか確認してください。局所的な力の急上昇は干渉を示している可能性があり、抵抗の広範囲にわたる上昇は、継続的な拘束とより一致しています。.
ラッチとガスケットは、ドアが自由状態にあることを十分に理解した上で、初めて作動させてください。ラッチの作動力およびガスケットの圧縮力は、位置ずれしたドアを正しい位置に戻すために必要な力を加えるのではなく、意図された閉じた状態の形状に沿ったものであるべきです。.
プロジェクトで開口力または作動トルクの許容値を用いる場合は、測定のたびにハンドルの位置、方向、ヒンジの角度、および組み立て状態を一致させてください。測定基準が変更されていない場合にのみ、測定前後の比較が有用となります。.
規定の作動回数または代表的な使用条件を満たした後、再度目印を確認してください。ドア葉、スロット、シム、またはブラケットに動きが見られる場合は、調整直後にドアの動作に問題が感じられなくても、修正された軸が安定していなかったことを示している可能性があります。.
リワークが繰り返し発生する場合
もし、すべての生産ロットにおいて、ドアがスムーズに動くようになるまでに、手作業による押し込み、仕様書に記載されていないシム、穴の拡大、あるいはヒンジごとの調整が必要になるのであれば、その問題はもはや一度限りの設置上の修正では済まないものとなります。生産仕様や治具が、ヒンジラインを決定する位置関係を適切に制御できていない可能性があります。.
実際に組み立てが正しく行われるための取り付け面、調整が必要な箇所、各回転中心を決定する要素、およびどのような完成状態で位置合わせを確認する必要があるかを記録する。これらの知見は、作業者の知識として留めておくのではなく、管理図面や生産用治具に反映させるべきである。.
詳細な製図作業は、 工業用ヒンジの公差ガイド. この診断において重要なのは再現性であり、ドアの動作が隠れた組立ひずみに依存しなくなることが求められる。.
複数のヒンジは、取り付け状態において1つの実用的な回転軸を共有できるよう、十分な幾何学的制御が必要です。公差を厳しく設定することは、組み立て時の測定要件を満たす場合にのみ有効です。.
インストールされた幾何構造と結合の証拠を共有する
HSPヒンジの点検依頼の際は、ドアと枠の部分、ヒンジの上部および下部の位置、取り付け方法、ヒンジの数量、ヒンジが緩んだ状態でのドアの隙間、取り付け済みのヒンジ葉の写真、および抵抗が生じるタイミング(締め付け前、締め付け後、閉じた状態に近いとき、あるいは全開範囲を通じて)についての簡単な説明をお送りください。 ヒンジの写真だけよりも、これらの詳細情報の方が、軸の問題を診断する上でより役立ちます。. ドアの形状とバインディングの詳細を送信してください.
産業用ヒンジの軸位置合わせに関するよくある質問
すべてのボルトが正しくはまっている場合でも、工業用ヒンジの位置ずれは起こり得るのでしょうか?
はい。クリアランス穴、スロット、および構造的な柔軟性により、取り付けられたヒンジの中心線が実質的な回転軸を共有していない場合でも、締結部品を挿入することが可能です。その後、最終的な締め付けを行うことで、残存する幾何学的誤差を、組み立て時のひずみとしてドア、枠、ブラケット、またはヒンジのピボットに転嫁することができます。.
なぜ、ヒンジボルトを締め付けた後に初めて、マルチヒンジ式のドアが動きにくくなるのでしょうか?
取り付け部の締め付けが緩いと、各ヒンジが最適な位置に動くための十分な自由度が確保される場合があります。締め付けを強めると、ヒンジの羽根が取り付け面に固定され、その自由度が失われます。ヒンジの軸や取り付け面が一致していない場合、残存する誤差は弾性ひずみや側方荷重として現れます。.
ヒンジ軸のずれと、ヒンジピンのクリアランスが狭い状態を、どのように見分ければよいでしょうか?
内部のピボットやピンのクリアランスに関する問題は、通常、ドアの構造体から切り離して評価した場合、個々のヒンジに固有の問題として残ります。軸のずれは、取り付けられた複数のヒンジの位置関係によって生じ、ある取り付け条件を慎重に解除することで変化することがあります。.
ヒンジを3つにすると、ドアの引っかかりは軽減されますか?
必ずしもそうとは限りません。ドアの設計上必要とされる場合、3つ目のヒンジを設けることで構造的な支持力を高めることができますが、その軸は他のヒンジと互換性を保つ必要があります。軸がずれた中間ヒンジを設けると、ヒンジセットの公称耐荷重は向上するものの、制約が増し、操作に必要な力が増大する可能性があります。.
溶接式ヒンジは、溶接後に位置がずれてしまうことがありますか?
はい。仮止め作業の際にはヒンジが正しい位置に配置されていても、最終溶接の際に熱によってブラケットやドア葉、あるいは周囲の構造物が変形することで、ヒンジの位置がずれてしまうことがあります。位置合わせは、ドアの動作が正常に行われる状態となる、冷却後の完成状態で確認する必要があります。.
工業用ヒンジの軸は、完全に同軸である必要がありますか?
すべての産業用ドアに、普遍的な「誤差ゼロ」という要件が適用されるわけではありません。実際のヒンジには、作動クリアランス、製造上のばらつき、構造的なたわみがあります。必要な位置合わせとは、ドア全体が、有害な蓄積ひずみや横荷重を生じさせることなく、作動力、可動範囲、摩耗、および位置決めに関する要件を満たせる状態のことです。.
ドアのラッチは、蝶番の位置ずれを隠すことができるでしょうか?
はい。ラッチは、ずれやねじれが生じているドアをキーパーやガスケットの方へ引き寄せるため、ヒンジシステムに予荷重がかかったままの状態では、閉じた状態の隙間が許容範囲内に見えることがあります。閉じた状態の外観を位置合わせの証拠として用いる前に、ラッチを解除した状態でのドアの自然な位置を確認してください。.
ヒンジ軸のずれはどのように測定できるか?
同じ安定した扉または枠の基準点から、上部および下部のピボット位置を測定し、それらの点とその局所的な軸の方向が、意図された1本のヒンジ線を形成しているかどうかを比較する。ヒンジ間隔 L において横方向のずれが Δ だけ変化する場合、α ≈ Δ/L を小角の幾何学的スクリーニング関係として用いることができる。 許容限界は、プロジェクトごとに異なる。.