-
+86 13720060320
-
lanna@haitangs.com
Instalación de bisagras para soldar: cómo proteger el pivote durante la soldadura
La instalación de bisagras para soldar requiere tres medidas de control distintas: proteger las superficies móviles de las salpicaduras, evitar que la corriente de soldadura entre en contacto con el pivote y controlar el calor sin que ello afecte a la soldadura especificada. Sujeta y alinea la puerta antes de realizar las soldaduras de fijación, sigue las instrucciones de soldadura de la bisagra elegida y acepta el conjunto solo una vez que se haya enfriado y haya recibido su acabado final.
Una puerta de apertura libre en la fase de montaje puede seguir atascándose tras la soldadura o el acabado. Este procedimiento se aplica a las puertas de equipos industriales y a los paneles de cerramiento cuyo modelo de bisagra y diseño de soldadura ya se hayan seleccionado.
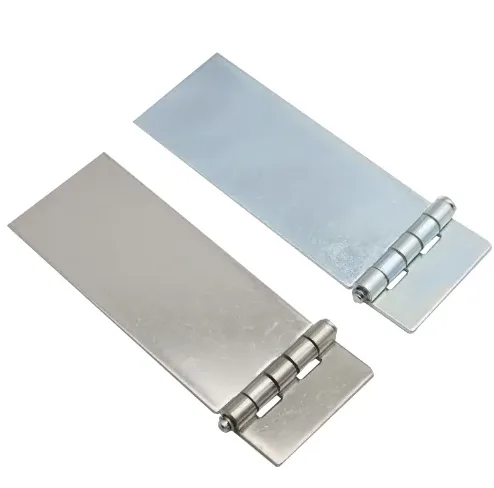
La instalación de bisagras para soldar comienza con el plano
Antes de colocar la puerta, hay que identificar el modelo de bisagra, los materiales de la puerta y del marco, los espesores locales, las superficies designadas para la soldadura, así como el tamaño y la extensión necesarios de la soldadura. El procedimiento de soldadura debe ser adecuado para esa unión. Cualquier recubrimiento presente en la zona de soldadura requiere, además, un método de preparación compatible con el material y el recubrimiento; una superficie chapada no debe tratarse como si fuera acero sin recubrimiento.
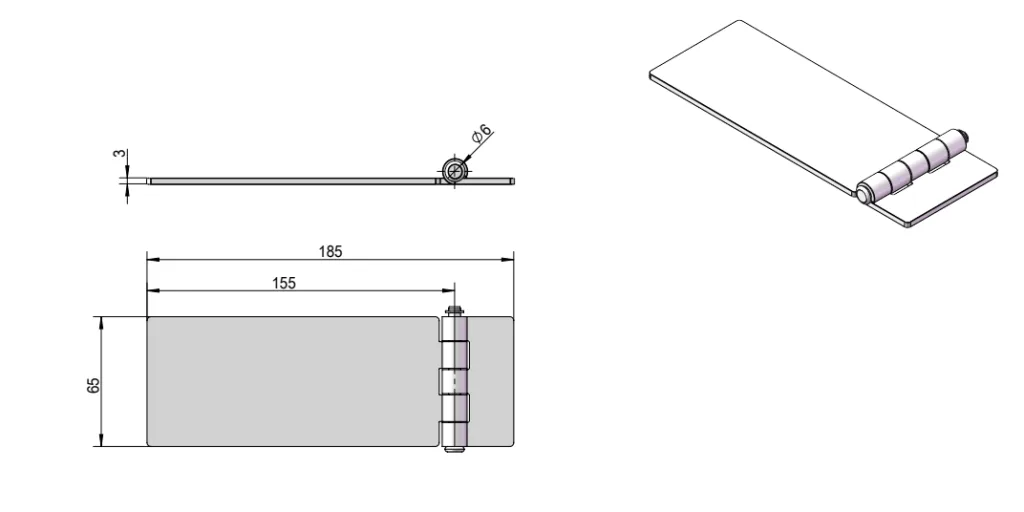
Utilice el plano de montaje de la bisagra seleccionada para identificar las superficies en las que está permitido soldar y aquellas que deben permanecer sin soldar. Si en él no se especifican los detalles de soldadura ni los límites de temperatura del conjunto, obtenga dicha información antes de proceder a la fabricación. El contorno del producto y las dimensiones generales por sí solos no determinan dónde ni cómo se debe soldar.
Si aún no se ha decidido el modelo, la estructura de montaje o la combinación de materiales, utilice el guía de selección de bisagras soldadas En primer lugar, este procedimiento de instalación no determina la capacidad de carga ni sustituye al diseño de la soldadura.
Piezas que hay que desmontar primero
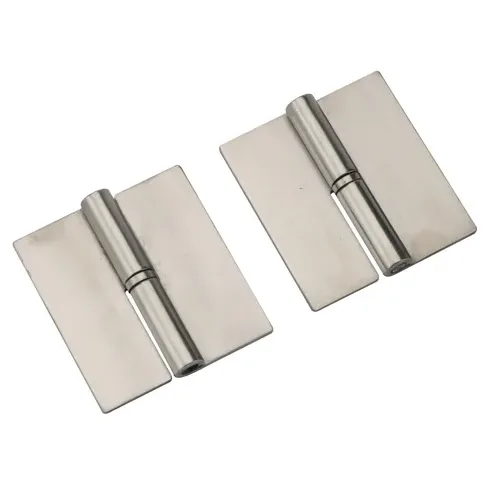
La extracción de la puerta, la separación de las bisagras y la extracción del pasador son operaciones distintas. Una puerta abatible puede separarse de su marco, mientras que el pasador permanece fijado de forma permanente en una de las mitades de la bisagra.
Identifica el sistema de sujeción del pasador en el plano o en las instrucciones del modelo seleccionado. El término “desmontable” describe una función de extracción; por sí solo, no implica que el pasador sea desmontable.
| Construcción de bisagras | Resolución sobre la preparación | Lo que hay que confirmar |
|---|---|---|
| Conjunto de pasador suelto | Retira el pasador y las piezas asociadas únicamente según lo permitan las instrucciones de montaje. | Orden de montaje, lubricación, fijación y método de alineación homologado. |
| Conjunto de despegue con un pasador fijo | Separa las dos mitades si está permitido; protege el pasador fijo y el orificio de acoplamiento. | Qué mitad lleva el pasador y si este debe permanecer en su sitio durante la soldadura. |
| Bisagra o mecanismo con cojinetes sellados sobre soportes soldables | Sigue las instrucciones del modelo para soldar el conjunto o desmontar el mecanismo de sus soportes. | Límites de temperatura, superficies protegidas y si se permite el desmontaje. |
No extraigas un pasador fijado ni abras un rodamiento sellado sin un método de desmontaje y montaje homologado.
Guarda las piezas desmontadas en un recipiente limpio y etiquetado, manteniendo las arandelas, los espaciadores y los retenedores en el orden de montaje documentado.
Protección contra salpicaduras alrededor del pivote
Proteja las superficies que, tras la soldadura, deban seguir deslizándose, girando, sellando o alojando un elemento de fijación. Entre ellas se incluyen las aberturas de los pasadores y los casquillos, las superficies de empuje, las roscas expuestas, los racores de lubricación y las superficies adyacentes de juntas o cables.
Utiliza protectores o cubiertas de soldadura adecuados que permitan acceder a la zona de soldadura especificada. Colócalos de manera que las salpicaduras no se acumulen detrás de la cubierta y caigan en la junta al retirarla. Mantén los materiales de enmascaramiento alejados de la soldadura fundida y respeta sus limitaciones en cuanto a temperatura y seguridad contra incendios.
Si se utiliza un líquido antisalpicaduras, consulte su ficha técnica para conocer la aplicación prevista, los requisitos de limpieza y la compatibilidad con el acabado previsto. No dé por sentado que la pulverización con boquilla es adecuada para las superficies de los componentes. Mantenga el líquido alejado de los cojinetes, los conductos de grasa y otras interfaces, a menos que las instrucciones relativas a la bisagra y al líquido permitan ese uso.
Mantén estos tres controles separados:
- Protección contra salpicaduras evita que las gotas de material fundido entren en contacto con las superficies funcionales.
- Control de la temperatura limita la exposición a la temperatura y la deformación por soldadura.
- Control de la trayectoria de la corriente evita que el circuito de soldadura utilice el pivote de la bisagra como punto de conexión.
Una bisagra que parezca estar en buen estado puede haber sufrido daños por calor o por electricidad; comprueba tanto su funcionamiento como su superficie.
El recorrido de la corriente de soldadura
Coloca la pinza de retorno de trabajo sobre el elemento que se va a soldar, asegurándote de que el contacto sea limpio y adecuado y de que la trayectoria de la corriente continua no cruce el pasador de la bisagra ni las interfaces de los cojinetes. Al pasar de la hoja del lado de la puerta a la del lado del marco, vuelve a comprobar la conexión en lugar de dejar la pinza automáticamente en su posición original.
Directrices de TWI sobre las vías de retorno de la corriente de soldadura describe cómo la corriente parásita puede atravesar componentes no previstos, incluidos los cojinetes, y recomienda realizar una conexión de retorno directa cerca del arco. En el caso de una puerta con bisagras, hay que trazar esa ruta antes de soldar cualquiera de los lados del conjunto.
Es posible que una abrazadera cercana siga estando en el lado equivocado de la interfaz móvil. Sigue el recorrido, no solo la distancia.
Esta es la conexión de retorno de la soldadura, a menudo denominada «pinza de tierra». Es distinta de la puesta a tierra de protección del equipo. Para soldar en una máquina montada, sigue las precauciones relativas al aislamiento eléctrico y a la soldadura antes de conectar la soldadora; cambiar la posición de la pinza de retorno no exime del cumplimiento de dichos requisitos.
Fijación provisional antes de la soldadura definitiva
Sujeta la puerta con un dispositivo de fijación o un sistema de elevación que controle su peso y su posición. La bisagra no debe utilizarse para enderezar un marco torcido o una superficie de montaje combada. Establece el juego especificado de la puerta y el eje de la bisagra sin depender de la fuerza del pestillo.
Con las piezas aún sujetas:
- Coloca las bisagras y comprueba que las superficies de montaje encajen correctamente.
- Coloca las tachuelas en los lugares y en el orden indicados, asegurándote de que la protección del pivote esté correctamente colocada.
- Vuelve a comprobar la holgura y el eje antes de proceder a la soldadura definitiva.
- Cuando la disposición de los accesorios aprobada permita realizar una comprobación del movimiento, compare el funcionamiento con el estado previo a la soldadura.
Una comprobación de movimiento no debe dejar una puerta sin soporte colgando de tachuelas que nunca se diseñaron para soportar su peso. Si para garantizar un movimiento seguro es necesario retirarla de su soporte, establece una configuración de prueba con soporte adecuado en lugar de improvisar alrededor de la bisagra.
Anota si se produce resistencia a lo largo de todo el recorrido, en un ángulo de apertura concreto o solo durante el enclavamiento. Esto proporciona un punto de referencia útil para la inspección final.
La medición detallada de los errores de los ejes forma parte de la Guía para la alineación del eje de bisagras industriales. En esta instalación, lo primero que hay que decidir es si la posición de fijación es adecuada antes de aplicar más calor.
Control de la temperatura sin modificar los requisitos de soldadura
El tamaño y la ubicación de la soldadura definen el tipo de unión necesaria. La secuencia de soldadura determina cómo se realiza dicha unión. El hecho de realizar una soldadura continua en etapas controladas no autoriza una soldadura final intermitente. Cualquier modificación del tamaño, la longitud o la continuidad especificados debe ser aprobada por el diseñador responsable.
Utilice la secuencia, los parámetros del proceso y los controles de temperatura que requieran el procedimiento de soldadura y la bisagra seleccionada. Recomendaciones de TWI sobre el control de la deformación en la soldadura Explica cómo la técnica y la secuencia de soldadura influyen en el movimiento de la unión. Aplique esos principios mediante un procedimiento adecuado para el ensamblaje, incluyendo los intervalos de enfriamiento que requieran sus límites térmicos. Es necesario abordar tanto el control de la deformación como la protección de los componentes de las bisagras sensibles al calor.
Un límite de temperatura solo es válido cuando quedan claras su ubicación de medición y su aplicación. El cilindro de la bisagra, la hoja soldada y el marco adyacente son ubicaciones diferentes. Una breve pausa o una lectura de temperatura en cualquier otro punto de la puerta no demuestra el cumplimiento de un límite especificado cerca del pivote.
No utilices el enfriamiento con agua ni con un trapo húmedo como solución por defecto. Utiliza un método de enfriamiento autorizado por el procedimiento de unión y las instrucciones de la bisagra. El control de la temperatura no debe introducir ningún cambio no autorizado en el proceso de soldadura.
Liso al fijarlo, tenso tras la soldadura
Imaginemos una puerta de un equipo que se mueve libremente en una prueba de fijación con sujeción. A continuación, el instalador completa la soldadura alrededor de una bisagra antes de pasar a la siguiente. Tras el enfriamiento y la liberación de la sujeción, la puerta se vuelve rígida cerca del punto medio de su recorrido.
El momento en que se produce el problema hace que la deformación por soldadura sea una posibilidad, pero no confirma que sea la causa. Las salpicaduras en una superficie de empuje, un cambio en el juego de la puerta o daños en el interior de un conjunto de cojinetes también podrían afectar al movimiento. En primer lugar, anota dónde comienza la resistencia, inspecciona las interfaces protegidas y compara la posición de montaje una vez enfriada con la posición de fijación provisional. Si la geometría se ha desplazado, corrija el problema de montaje antes de plantearse un ajuste diferente de la bisagra. No rebaje el pasador para que la puerta se abra.
Se trata de un ejemplo ilustrativo de ingeniería, no de un informe de proyecto de un cliente ni de una afirmación relativa a las pruebas de un producto.
Aceptación de la puerta refrigerada y acabada
Inspeccione el conjunto enfriado tras la liberación controlada del dispositivo de sujeción, manteniendo un soporte seguro de la puerta. Es posible que el dispositivo de sujeción haya mantenido la estructura en una posición que esta no pueda mantener por sí misma.
Retira la protección con cuidado y elimina cualquier resto de suciedad sin que los residuos penetren en el pivote. Vuelve a lubricar y vuelve a montar los componentes siguiendo estrictamente las instrucciones del modelo. Los rodamientos sellados no deben tratarse como articulaciones abiertas que se puedan volver a lubricar.
Evalúa por separado la soldadura y el funcionamiento de la bisagra. La aceptación de la soldadura se rige por el plano y el procedimiento aplicable. El hecho de que una puerta se abra y se cierre con suavidad no garantiza que la soldadura tenga las dimensiones o la calidad requeridas; del mismo modo, una soldadura visualmente aceptable no garantiza que la bisagra funcione correctamente.
| Observación | Primeras comprobaciones | Instrucciones previas a la aceptación |
|---|---|---|
| La resistencia aparece tras la soldadura final. | Espacio refrigerado, posición de montaje, salpicaduras retenidas y registros de temperatura. | Averigua cuál es la causa antes de modificar el ajuste del pasador o forzar la puerta. |
| La puerta roza solo cuando está casi cerrada. | Holgura del marco, enganche del pestillo, contacto de la junta y acumulación localizada. | Distingue entre la interferencia de la puerta y la resistencia en el interior de la bisagra. |
| El movimiento cambia tras pintar o aplicar un recubrimiento. | Finaliza con las interfaces giratorias, el recubrimiento de los puentes y la exposición a la curado aprobada para el conjunto. | Aborda el problema del acabado o componente afectado; no des por sentado que la lubricación lo solucionará. |
| La bisagra se nota un poco dura, a pesar de que, aparentemente, está bien alineada. | Contaminación detectable, estado de los componentes y trayectoria registrada de la corriente de soldadura. | Remítelo a un nivel superior para que se inspeccione el componente; la rugosidad por sí sola no demuestra que haya daños eléctricos. |
Repite la comprobación funcional tras la reparación de protección contra la corrosión especificada o la aplicación del recubrimiento final. El enmascaramiento es importante porque el acabado puede reducir el espacio libre de trabajo; el Guía sobre el juego del pasador de bisagra explica ese problema de ajuste con detalle.
La aceptación debe abarcar el rango de apertura especificado, el juego, el enganche del pestillo y la fuerza de accionamiento. Acordar cualquier criterio funcional que falte antes de dar el visto bueno. Conservar las observaciones preliminares y finales junto con el modelo de la bisagra y el registro de soldaduras.
Para solicitar una revisión de la instalación de una bisagra para soldar HSP, envía el modelo seleccionado, un corte transversal de la puerta y el marco con los espesores de los materiales, las ubicaciones de soldadura propuestas y fotografías del pivote y de la zona de montaje. Echa un vistazo a la Gama de bisagras para soldar o Envía los datos de la instalación a HSP. Indica en qué fase apareció por primera vez cualquier resistencia.
Preguntas sobre la instalación de bisagras para soldar
¿Se pueden soldar las bisagras de recambio con la puerta del equipo instalada?
Solo si lo permiten los requisitos de soporte, acceso para soldadura y aislamiento del equipo. Proteja o retire los componentes conectados de acuerdo con las instrucciones de mantenimiento de la máquina. Coloque un soporte independiente para la puerta antes de retirar la bisagra; no confíe en que la bisagra que se va a sustituir vaya a servir de soporte.
¿Una bisagra de acero inoxidable necesita menos protección contra el calor?
El tipo de material exterior no determina los límites de temperatura del conjunto completo. Una bisagra de acero inoxidable puede contener juntas, lubricante, casquillos o un material diferente para el pasador. Siga las instrucciones de soldadura y tenga en cuenta la estructura interna del modelo seleccionado para determinar el nivel de protección necesario.
¿Se puede introducir la puerta soldada en un horno de recubrimiento en polvo?
Solo después de confirmar que el conjunto de bisagras soporta el ciclo de curado especificado. La homologación de soldadura y la de exposición al horno son independientes. Algunos diseños deben desmontarse de sus soportes antes del acabado, mientras que otros permiten aplicar el recubrimiento sin desmontarlos. Enmascarar el pivote evita que el recubrimiento lo recubra; no protege las piezas internas de la temperatura del horno.
¿Es suficiente la indicación “totalmente soldado” en un plano de montaje?
No. El fabricante sigue necesitando conocer los puntos de soldadura autorizados, así como las dimensiones y el alcance requeridos. Soldar todos los bordes accesibles podría entrar en conflicto con las restricciones del fabricante de las bisagras. Acuerda los detalles de soldadura con el diseñador responsable antes de la fabricación; no completes los requisitos que falten basándote en un tutorial genérico sobre bisagras.
¿Puede el pasador de la bisagra servir como mandril de alineación?
Solo cuando el método de instalación del fabricante lo permita. Un pasador de trabajo, un pasador de montaje extraíble y una plantilla de alineación específica tienen funciones distintas. No fuerces la inserción de un pasador a través de cilindros desalineados ni des por sentado que una plantilla deba permanecer instalada durante la soldadura final. Sigue la secuencia especificada para la retirada de la plantilla.