-
+86 13720060320
-
lanna@haitangs.com
Установка привариваемых петель: защита оси вращения во время сварки
Для монтажа привариваемых петель необходимо соблюдать три основных правила: защитить движущиеся поверхности от брызг, не допускать попадания сварочного тока на ось вращения и контролировать нагрев, не снижая при этом требуемую прочность сварного соединения. Перед прихватыванием необходимо зафиксировать и выровнять дверь, следовать инструкциям по сварке, прилагаемым к выбранной петле, и принимать конструкцию только после того, как она остынет и пройдет окончательную отделку.
Дверь со свободным ходом на этапе монтажа может заклинивать даже после сварки или окончательной отделки. Данная процедура распространяется на двери промышленного оборудования и панели кожухов, для которых уже выбраны модель петель и схема сварки.
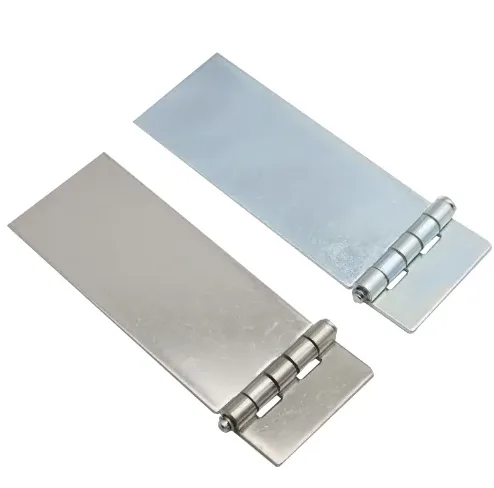
Установка привариваемых петель начинается с чертежа
Перед установкой двери необходимо определить модель петель, материалы двери и коробки, толщину отдельных участков, поверхности, предназначенные для сварки, а также требуемый размер и объем сварного шва. Процедура сварки должна соответствовать данному соединению. Любое покрытие в зоне сварки также требует метода подготовки, совместимого с материалом и покрытием; поверхность с покрытием не следует обрабатывать так же, как голую сталь.
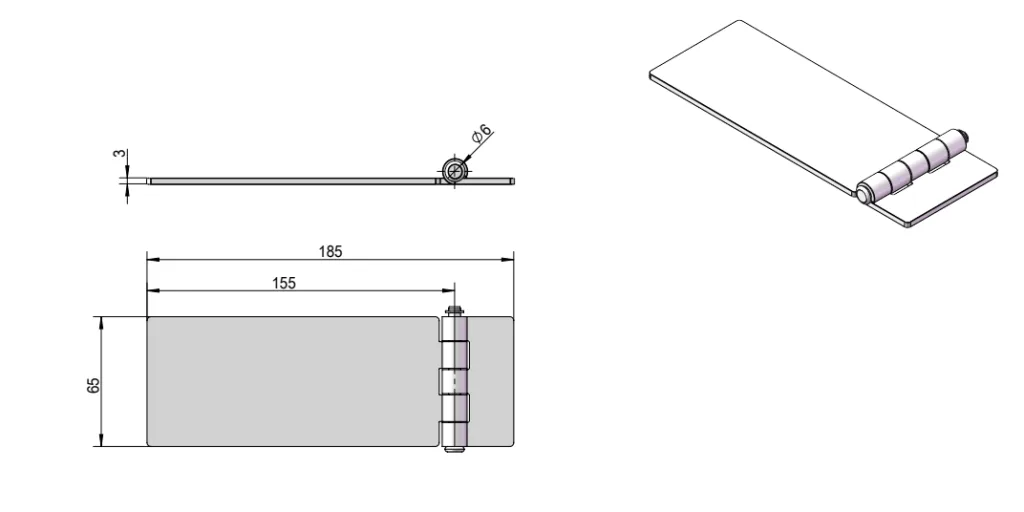
Воспользуйтесь монтажным чертежом выбранной петли, чтобы определить допустимые поверхности для сварки и участки, которые не должны подвергаться сварке. Если в чертеже не указаны детали сварки или температурные ограничения для сборки, необходимо получить эту информацию до начала изготовления. Один только контур изделия и его габаритные размеры не позволяют определить, где и как следует выполнять сварку.
Если модель, конструкция крепления или сочетание материалов ещё не определены, воспользуйтесь руководство по выбору приварных петель Во-первых. Данная инструкция по монтажу не определяет грузоподъёмность и не заменяет расчёт сварных соединений.
Детали, которые необходимо снять в первую очередь
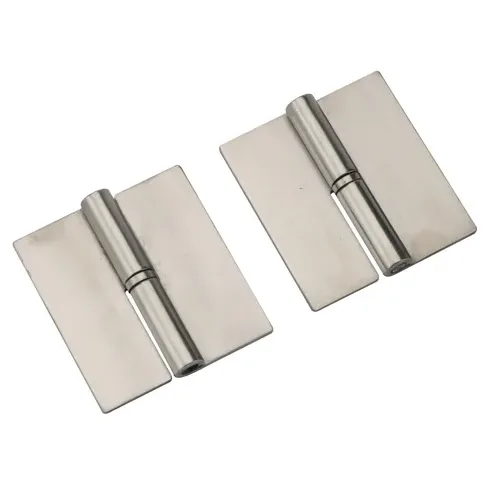
Снятие двери, отсоединение петли и извлечение штифта — это разные операции. Снимаемая дверь может отделиться от коробки, при этом штифт останется намертво закреплённым в одной из половин петли.
Определите конструкцию крепления штифта на чертеже или в инструкции выбранной модели. Слово “съемный” описывает функцию снятия; само по себе оно не означает, что штифт является съемным.
| Конструкция шарнира | Решение о подготовке | Что требует подтверждения |
|---|---|---|
| Узел со свободным штифтом | Извлекайте штифт и сопутствующие детали только в соответствии с указаниями по установке. | Порядок сборки, смазка, фиксация и утвержденный метод выравнивания. |
| Сборка для подъема с фиксированным штифтом | Если это допускается, разъедините половинки; защитите фиксирующий штифт и сопрягаемое отверстие. | Какая из половин имеет штифт и должна ли она оставаться на месте во время сварки. |
| Шарнир или механизм с герметичным подшипником на свариваемых кронштейнах | Следуйте инструкциям, приведенным в руководстве по сборке, для сварки сборки или снятия механизма с кронштейнов. | Предельные значения температуры, защищенные поверхности и возможность разборки. |
Не выдавливайте закрепленный штифт и не вскрывайте герметичный подшипник без утвержденной методики демонтажа и сборки.
Храните снятые детали в чистом контейнере с этикеткой, соблюдая указанный в документации порядок сборки шайб, прокладок и фиксаторов.
Защита от брызг вокруг шарнира
Защитите поверхности, которые после сварки должны сохранять способность скользить, вращаться, обеспечивать герметичность или принимать крепежные элементы. К ним относятся отверстия для штифтов и втулок, упорные поверхности, открытые резьбы, смазочные фитинги, а также расположенные поблизости поверхности прокладок или кабелей.
Используйте подходящие сварочные экраны или кожухи, обеспечивающие доступ к указанной зоне сварки. Располагайте их таким образом, чтобы брызги не скапливались за кожухом и не попадали в шов при его снятии. Не допускайте попадания маскирующих материалов в расплавленный шов и соблюдайте ограничения по температуре и пожарной безопасности, применимые к этим материалам.
При использовании жидкости, предотвращающей разбрызгивание, ознакомьтесь с её техническим паспортом, чтобы уточнить область применения, требования к очистке и совместимость с планируемым видом отделки. Не следует полагать, что распыление через форсунку подходит для поверхностей деталей. Не допускайте попадания жидкости в подшипники, смазочные каналы и другие соединительные узлы, за исключением случаев, когда это разрешено в инструкциях по эксплуатации шарнира и жидкости.
Не смешивайте эти три элемента управления:
- Защита от брызг предотвращает попадание капель расплава на рабочие поверхности.
- Регулирование температуры ограничивает воздействие температуры и деформацию при сварке.
- Управление траекторией тока предотвращает использование оси шарнира в качестве соединительного элемента в сварочной цепи.
Даже внешне исправный шарнир может быть повреждён в результате воздействия высокой температуры или электрического тока; проверьте как его рабочие характеристики, так и состояние поверхности.
Цепь прохождения сварочного тока
Установите зажим «рабочая-возвратная» на свариваемый элемент, обеспечив чистый и надлежащий контакт, а также путь прохождения постоянного тока, не пересекающий штифт шарнира или поверхности соприкосновения подшипников. При переходе от створки со стороны двери к створке со стороны коробки следует заново проверить соединение, а не оставлять зажим автоматически в исходном положении.
Рекомендации TWI по путям возврата сварочного тока описывает, как блуждающий ток может проходить через непредназначенные для этого компоненты, в том числе подшипники, и рекомендует выполнить прямое обратное подключение вблизи места образования дуги. В случае двери на петлях необходимо проследить этот путь перед сваркой любой из сторон узла.
Расположенный поблизости зажим всё ещё может находиться с неправильной стороны подвижной границы раздела. Проследите путь, а не просто расстояние.
Это соединение обратного провода сварочного аппарата, которое часто называют зажим заземления. Оно отличается от защитного заземления оборудования. При сварке на собранной машине перед подключением сварочного аппарата необходимо соблюдать требования по электрической изоляции и меры безопасности при сварке; перемещение зажима обратного провода не заменяет этих требований.
Подготовка перед окончательной сваркой
Закрепите дверь с помощью приспособления или подъемного устройства, обеспечивающего контроль её веса и положения. Не следует использовать петлю для выпрямления искривлённой рамы или прогибленной монтажной поверхности. Установите указанный зазор двери и ось петли, не полагаясь на усилие защелки.
При условии, что детали по-прежнему поддерживаются:
- Установите петли и убедитесь, что монтажные поверхности прилегают должным образом.
- Закрепите гвоздики в указанных местах и в указанной последовательности, обеспечив при этом надлежащую защиту шарнира.
- Перед выполнением окончательной сварки еще раз проверьте зазор и расположение оси.
- Если утвержденная схема закрепления позволяет провести проверку подвижности, сравните рабочее состояние с состоянием до сварки.
При проверке подвижности дверь не должна оставаться без опоры, вися на гвоздях, которые изначально не были рассчитаны на такую нагрузку. Если для безопасного перемещения требуется снять дверь с крепления, создайте испытательную конструкцию с опорой, а не импровизируйте вокруг петли.
Отметьте, возникает ли сопротивление на протяжении всего хода, при определенном угле открытия или только во время фиксации. Это даст полезную отправную точку для окончательной проверки.
Подробный анализ погрешностей осей следует проводить в рамках руководство по выравниванию осей промышленных петель. При данной установке необходимо сразу же определить, подходит ли место крепления, прежде чем применять дополнительный нагрев.
Регулировка температуры без изменения требований к сварке
Размер и расположение сварного шва определяют требуемый тип соединения. Последовательность сварки определяет, как выполняется это соединение. Нанесение непрерывного шва с контролируемыми этапами не допускает выполнение прерывистого заключительного шва. Любые изменения указанных размеров, длины или непрерывности требуют согласования с ответственным проектировщиком.
Следуйте последовательности действий, параметрам процесса и режимам регулирования температуры, предусмотренным технологией сварки и соответствующим выбранной петле. Рекомендации TWI по контролю деформаций при сварке объясняет, как техника и последовательность сварки влияют на деформацию соединения. Эти принципы следует применять в рамках процедуры, подходящей для данной сборки, с учетом всех интервалов охлаждения, требуемых в соответствии с её тепловыми ограничениями. Необходимо уделить внимание как контролю деформаций, так и защите чувствительных к нагреву компонентов шарнира.
Предельное значение температуры можно применять только в том случае, если точно определены место измерения и область применения. Цилиндр петли, приваренное створка и прилегающая коробка представляют собой разные участки. Кратковременная задержка или показания температуры в другом месте двери не свидетельствуют о соответствии предельному значению, указанному вблизи оси вращения.
Не следует по умолчанию прибегать к закаливанию водой или охлаждению влажной тряпкой. Используйте метод охлаждения, разрешенный совместной процедурой и инструкциями по изготовлению шарниров. Контроль температуры не должен приводить к несанкционированным изменениям в процессе сварки.
Гладкая поверхность при скреплении, плотная после сварки
Рассмотрим дверцу оборудования, которая свободно перемещается при предварительной проверке с фиксацией. Затем монтажник завершает сварку вокруг одной петли, прежде чем переходить к следующей. После остывания и снятия зажимных приспособлений дверца становится жесткой примерно в середине хода.
Время возникновения проблемы указывает на деформацию в результате сварки, но не подтверждает её как причину. На движение также могут повлиять брызги на упорной поверхности, изменение зазора двери или повреждение внутри подшипникового узла. Сначала определите место начала сопротивления, осмотрите защищенные соединительные поверхности и сравните положение крепления после остывания с положением при прихваточной сварке. Если геометрия сместилась, устраните проблему с креплением, прежде чем рассматривать возможность изменения посадки петли. Не шлифуйте штифт до меньшего размера, чтобы дверь открывалась.
Это примерный инженерный сценарий, а не отчет по проекту заказчика или заявление о результатах испытаний продукта.
Установка на охлажденную готовую дверь
После контролируемого снятия зажимного приспособления осмотрите охлажденный узел, обеспечив надежную опору двери. Возможно, зажимное приспособление удерживало конструкцию в положении, которое она не может сохранить самостоятельно.
Осторожно снимите защитное покрытие и удалите загрязнения, стараясь не занести мусор в шарнир. Восстановите смазку и соберите детали в соответствии с инструкциями к модели. Герметичные подшипники не следует рассматривать как открытые узлы, поддающиеся повторной смазке.
Оценивайте сварной шов и работу петли отдельно. Приемка сварного шва осуществляется в соответствии с чертежом и применимыми процедурами. То, что дверь плавно открывается и закрывается, не означает, что сварной шов имеет требуемые размеры или качество; визуально приемлемый сварной шов не гарантирует, что петля работает надлежащим образом.
| Наблюдение | Первые проверки | Указания перед приемкой |
|---|---|---|
| Сопротивление появляется после завершения сварки. | Данные об охлаждении зазора, положении крепления, скопившихся брызгах и температуре. | Прежде чем изменять посадку штифта или применять усилие к дверце, определите причину неисправности. |
| Дверь скрежещет только вблизи закрытого положения. | Зазор в раме, зацепление защелки, прилегание прокладки и локальные отложения. | Разграничьте помехи, связанные с дверью, и сопротивление внутри петли. |
| После окраски или нанесения покрытия свойства материала изменяются. | Завершите работу над вращающимися соединительными поверхностями, мостами покрытия и выдержкой сборки в соответствии с утвержденными параметрами отверждения. | Устраните неисправность в отделке или детали; не стоит полагать, что смазка решит проблему. |
| Несмотря на, казалось бы, правильную регулировку, шарнир работает неплавно. | Наличие загрязнений, состояние компонентов и зафиксированная траектория сварочного тока. | Направить на проверку компонента; наличие шероховатости само по себе не свидетельствует о повреждении электрооборудования. |
Повторите проверку работоспособности после проведения указанного ремонта с целью защиты от коррозии или нанесения окончательного покрытия. Маскировка имеет большое значение, поскольку финишное покрытие может уменьшить рабочий зазор; Руководство по зазору шарнирного штифта в ней подробно объясняется эта проблема с размером.
Приемка должна охватывать указанный диапазон открытия, зазор, зацепление защелки и усилие привода. Перед подписанием протокола согласовать все отсутствующие функциональные критерии. Хранить предварительные и окончательные замечания вместе с макетом петли и протоколом сварки.
Для получения рекомендаций по установке привариваемых петель HSP отправьте информацию о выбранной модели, чертеж двери и коробки с указанием толщины материалов, предполагаемые места сварки, а также фотографии оси вращения и места крепления. Просмотрите Ассортимент привариваемых петель или отправить информацию об установке в HSP. Укажите этап, на котором впервые проявилось какое-либо сопротивление.
Вопросы по установке привариваемых петель
Можно ли приварить запасные петли, если дверца оборудования установлена?
Только в том случае, если это допускают требования к опорам, доступу для сварки и изоляции оборудования. Защитите или снимите подключенные узлы в соответствии с инструкциями по техническому обслуживанию станка. Перед снятием петель обеспечьте независимую опору двери; не полагайтесь на то, что петля будет заменена.
Требуется ли для петель из нержавеющей стали меньшая теплозащита?
Марка материала внешних деталей не определяет температурные пределы всей сборки. Шарнир из нержавеющей стали может содержать уплотнения, смазку, втулки или штифты из другого материала. Для определения необходимого уровня защиты следует руководствоваться инструкциями по сварке и внутренней конструкцией выбранной модели.
Можно ли поместить сварную дверь в печь для порошковой окраски?
Только после подтверждения того, что шарнирный узел выдерживает указанный цикл отверждения. Сертификация сварки и сертификация на воздействие температур в печи являются отдельными процедурами. Некоторые конструкции необходимо снимать с кронштейнов перед нанесением покрытия, в то время как другие допускают нанесение покрытия в собранном виде. Маскировка шарнира предотвращает попадание покрытия на него; она не защищает внутренние детали от температуры в печи.
Достаточно ли указания “полностью сварной” на сборочном чертеже?
Нет. Изготовителю по-прежнему необходимы данные о разрешённых местах сварки, а также о требуемых размерах и объёме работ. Сварка всех доступных кромок может противоречить ограничениям, установленным производителем петель. Перед началом изготовления согласуйте детали сварки с ответственным проектировщиком; не пытайтесь восполнить недостающие требования, опираясь на общие рекомендации по установке петель.
Может ли штифт шарнира служить центрирующим оправкой?
Только в тех случаях, когда это допускает метод монтажа, предусмотренный производителем. Рабочий штифт, съемный установочный штифт и специальное приспособление для выравнивания служат разным целям. Не вставляйте штифт с усилием в невыровненные стволы и не предполагайте, что приспособление должно оставаться установленным во время окончательной сварки. Соблюдайте указанную последовательность снятия приспособления.