-
+86 13720060320
-
lanna@haitangs.com
Montaż zawiasów spawanych: ochrona osi obrotu podczas spawania
Montaż zawiasów spawanych wymaga zastosowania trzech odrębnych środków ostrożności: należy zabezpieczyć powierzchnie ruchome przed rozpryskami, zapobiegać przedostawaniu się prądu spawalniczego do punktu obrotu oraz kontrolować temperaturę bez osłabiania wymaganej jakości spoiny. Przed spawaniem punktowym należy podparć i wyrównać drzwi, postępować zgodnie z instrukcją spawania wybranego zawiasu oraz przyjąć montaż dopiero po jego ostygnięciu i nałożeniu ostatecznego wykończenia.
Drzwi swobodnie otwierające się w fazie montażu mogą nadal się zacinać po spawaniu lub wykończeniu. Niniejsza procedura dotyczy drzwi do urządzeń przemysłowych oraz paneli obudów, dla których wybrano już model zawiasów i schemat spawania.
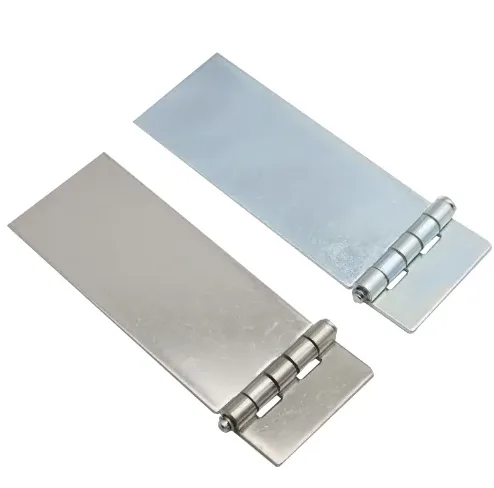
Montaż zawiasów do przyspawania zaczyna się od rysunku technicznego
Przed ustawieniem drzwi należy określić model zawiasów, materiały, z których wykonano drzwi i ościeżnicę, lokalne grubości, wyznaczone powierzchnie spawalne oraz wymagany rozmiar i zasięg spoiny. Procedura spawania musi być dostosowana do danego połączenia. Każda powłoka w strefie spawania wymaga również metody przygotowania zgodnej z materiałem i powłoką; powierzchni pokrytej powłoką nie należy traktować jak gołej stali.
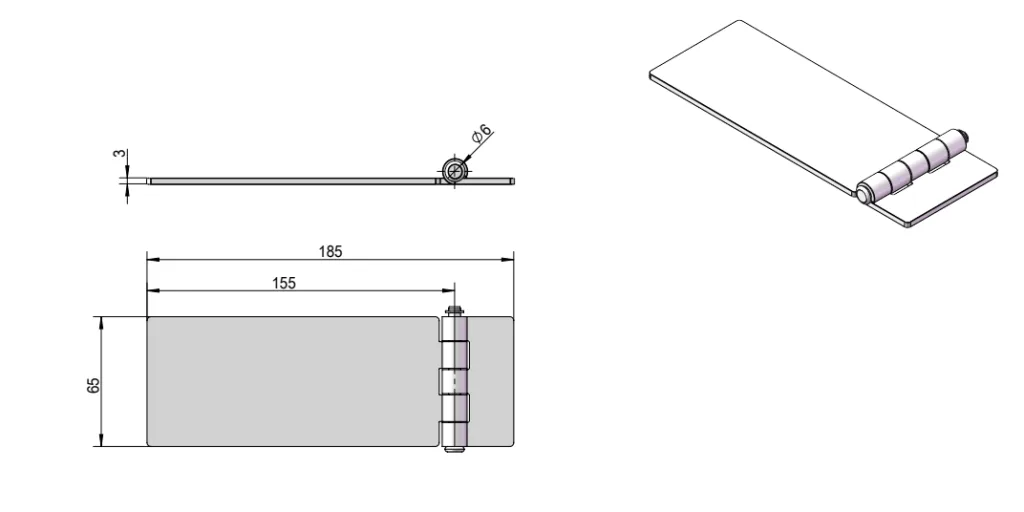
Na podstawie rysunku montażowego wybranego zawiasu należy określić dopuszczalne powierzchnie spawalne oraz obszary, które nie mogą być spawane. Jeśli rysunek nie zawiera szczegółowych informacji dotyczących spawania ani ograniczeń temperaturowych dla zespołu, należy uzyskać te informacje przed rozpoczęciem produkcji. Sam zarys produktu i jego wymiary ogólne nie określają, gdzie i w jaki sposób należy wykonać spawanie.
Jeśli model, konstrukcja mocująca lub kombinacja materiałów nie zostały jeszcze wybrane, należy skorzystać z Przewodnik wyboru zawiasów do wspawania Po pierwsze: Niniejsza procedura montażu nie określa nośności ani nie zastępuje projektu spoiny.
Części, które należy zdjąć w pierwszej kolejności
Demontaż drzwi, odłączenie zawiasów i wyjęcie sworznia to różne czynności. Drzwi podnoszone mogą odłączyć się od ościeżnicy, podczas gdy sworzeń pozostaje na stałe zamocowany w jednej połówce zawiasu.
Należy zidentyfikować sposób mocowania sworznia na rysunku lub w instrukcji wybranego modelu. Słowo “odłączalny” opisuje funkcję zdejmowania; samo w sobie nie oznacza jednak, że sworzeń można zdjąć.
| Konstrukcja zawiasu | Decyzja w sprawie przygotowania | Co wymaga potwierdzenia |
|---|---|---|
| Zespół sworznia swobodnego | Sworzeń i powiązane elementy należy demontować wyłącznie zgodnie z instrukcją montażu. | Kolejność ponownego montażu, smarowanie, mocowanie oraz zatwierdzona metoda ustawiania. |
| Zespół startowy ze stałym sworzniem | Jeśli jest to dozwolone, należy rozdzielić połówki; należy zabezpieczyć sworzeń mocujący i pasujący otwór. | Która połowa posiada kołek i czy musi on pozostać na swoim miejscu podczas spawania. |
| Zawias lub mechanizm z łożyskiem uszczelnionym na wspornikach nadających się do spawania | Postępuj zgodnie z instrukcją zawartą w schemacie, aby zespawać lub zdemontować mechanizm z uchwytów. | Ograniczenia dotyczące temperatury, powierzchnie chronione oraz to, czy dopuszcza się demontaż. |
Nie należy wyciskać kołka mocującego ani otwierać uszczelnionego łożyska bez zastosowania zatwierdzonej metody demontażu i ponownego montażu.
Zdemontowane części należy przechowywać w czystym, opatrzonym etykietą pojemniku, dbając o to, by podkładki, elementy dystansowe i elementy ustalające były ułożone zgodnie z udokumentowaną kolejnością montażu.
Osłona przeciwrozpryskowa wokół punktu obrotu
Należy zabezpieczyć powierzchnie, które po spawaniu muszą nadal się przesuwać, obracać, zapewniać szczelność lub umożliwiać zamocowanie elementu łączącego. Należą do nich otwory na sworznie i tuleje, powierzchnie oporowe, odsłonięte gwinty, złączki smarownicze oraz sąsiednie powierzchnie uszczelek lub kabli.
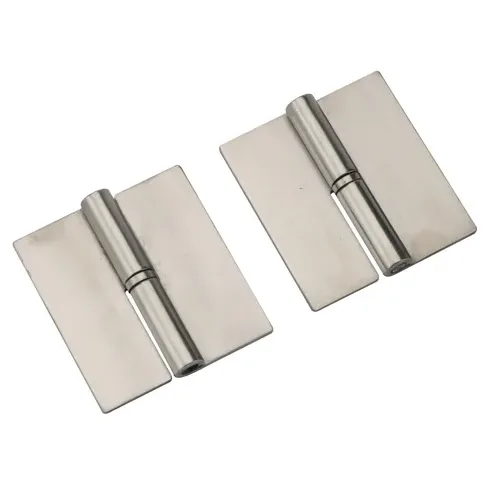
Należy stosować odpowiednie osłony spawalnicze lub przykrycia, które zapewniają dostęp do określonego obszaru spawania. Należy je umieścić w taki sposób, aby rozpryski nie gromadziły się za osłoną i nie wpadały do spoiny podczas jej zdejmowania. Należy chronić stopiony materiał spawany przed kontaktem z materiałami maskującymi oraz przestrzegać ograniczeń dotyczących temperatury i bezpieczeństwa przeciwpożarowego tych materiałów.
W przypadku stosowania płynu przeciwrozpryskowego należy zapoznać się z jego kartą charakterystyki pod kątem przeznaczenia, wymagań dotyczących czyszczenia oraz zgodności z planowanym wykończeniem. Nie należy zakładać, że płyn rozpylany za pomocą dyszy nadaje się do powierzchni elementów. Należy unikać przedostania się płynu do łożysk, kanałów smarowych i innych punktów styku, chyba że instrukcje dotyczące zawiasów i płynu zezwalają na takie zastosowanie.
Należy rozdzielić te trzy elementy sterujące:
- Osłona przeciwrozpryskowa zapobiega osadzaniu się stopionych kropelek na powierzchniach roboczych.
- Regulacja temperatury ogranicza wpływ temperatury i odkształcenia powstałe podczas spawania.
- Sterowanie ścieżką prądu zapobiega wykorzystaniu osi zawiasu jako punktu połączenia w obwodzie spawalniczym.
Nawet jeśli zawias wygląda na nienaruszony, może być uszkodzony w wyniku działania wysokiej temperatury lub prądu elektrycznego; należy sprawdzić zarówno jego działanie, jak i stan powierzchni.
Ścieżka prądu spawalniczego
Umieść zacisk powrotny na spawanym elemencie, zapewniając czysty i odpowiedni kontakt oraz tor prądu stałego, który nie przecina sworznia zawiasu ani powierzchni styku łożysk. Przechodząc od skrzydła po stronie drzwi do skrzydła po stronie ościeżnicy, należy ponownie sprawdzić połączenie, zamiast automatycznie pozostawiać zacisk w pierwotnym położeniu.
Wytyczne TWI dotyczące ścieżek powrotnych prądu spawalniczego opisuje, w jaki sposób prąd błądzony może przepływać przez nieprzeznaczone do tego elementy, w tym łożyska, i zaleca wykonanie bezpośredniego połączenia powrotnego w pobliżu łuku spawalniczego. W przypadku drzwi na zawiasach należy wytyczyć tę trasę przed rozpoczęciem spawania którejkolwiek ze stron zespołu.
Pobliskie zaciskowe połączenie może nadal znajdować się po niewłaściwej stronie ruchomej granicy. Należy prześledzić przebieg trasy, a nie tylko odległość.
Jest to połączenie powrotne podczas spawania, często nazywane zaciskiem uziemiającym. Należy je odróżnić od uziemienia ochronnego urządzenia. W przypadku spawania na zmontowanej maszynie przed podłączeniem spawarki należy przestrzegać zasad dotyczących izolacji elektrycznej oraz środków ostrożności związanych ze spawaniem; przesunięcie zacisku powrotnego nie zwalnia z tych wymagań.
Przymocowanie przed ostatecznym zgrzewaniem
Drzwi należy podtrzymać za pomocą uchwytu lub urządzenia podnoszącego, które kontroluje ich ciężar i położenie. Nie należy używać zawiasu do wyprostowania skręconej ościeżnicy lub wygiętej powierzchni montażowej. Należy ustawić określoną szczelinę drzwiową i oś zawiasu bez polegania na sile zatrzasku.
W przypadku części, które są nadal obsługiwane:
- Umieść zawiasy i sprawdź, czy powierzchnie montażowe przylegają prawidłowo.
- Należy zamocować kołki w określonych miejscach i zgodnie z podaną kolejnością, po uprzednim zamontowaniu wymaganej osłony punktu obrotu.
- Przed wykonaniem ostatecznego spoiny należy ponownie sprawdzić odstęp i osię.
- Jeżeli zatwierdzony układ osprzętu pozwala na sprawdzenie ruchu, należy porównać działanie z sytuacją przed spawaniem.
Podczas sprawdzania ruchu nie wolno dopuścić, by drzwi bez podparcia zwisały na szpilkach, które nie zostały zaprojektowane do utrzymywania ich ciężaru. Jeśli bezpieczne przemieszczenie wymaga odłączenia drzwi od mocowania, należy stworzyć podpartą konfigurację testową, zamiast improwizować wokół zawiasu.
Należy odnotować, czy opór występuje podczas całego ruchu, przy jednym kącie otwarcia, czy też wyłącznie podczas zatrzaskiwania. Stanowi to przydatny punkt odniesienia dla kontroli końcowej.
Szczegółowy pomiar błędów osi należy do przewodnik dotyczący ustawiania osi zawiasów przemysłowych. W przypadku tej instalacji należy od razu zdecydować, czy położenie mocowania jest odpowiednie, zanim zostanie dostarczone więcej ciepła.
Regulacja temperatury bez zmiany wymagań dotyczących spoiny
Rozmiar i położenie spoiny określają wymagany rodzaj połączenia. Kolejność spawania decyduje o tym, w jaki sposób połączenie to jest wykonywane. Wykonanie spoiny ciągłej w kontrolowanych etapach nie uprawnia do wykonania spoiny końcowej o charakterze przerywanym. Każda zmiana określonego rozmiaru, długości lub ciągłości wymaga zgody odpowiedzialnego projektanta.
Należy stosować sekwencję, ustawienia procesu oraz regulację temperatury zgodne z procedurą spawania i wybranym zawiasem. Wytyczne TWI dotyczące ograniczania odkształceń spawalniczych wyjaśnia, w jaki sposób technika spawania i kolejność operacji wpływają na ruch połączenia. Zasady te należy zastosować w ramach procedury dostosowanej do danego zespołu, uwzględniając wszelkie przerwy na schłodzenie wymagane ze względu na ograniczenia termiczne. Należy zwrócić uwagę zarówno na kontrolę odkształceń, jak i na ochronę wrażliwych na ciepło elementów zawiasów.
Limit temperatury ma zastosowanie tylko wtedy, gdy miejsce pomiaru i zakres zastosowania są jasno określone. Cylinder zawiasu, przyspawane skrzydło oraz przylegająca do niego ościeżnica to różne miejsca. Krótka przerwa w pomiarze lub odczyt temperatury w innym miejscu na drzwiach nie świadczą o zgodności z limitem określonym w pobliżu punktu obrotu.
Nie należy traktować hartowania w wodzie ani chłodzenia mokrą szmatką jako domyślnego rozwiązania. Należy stosować metodę chłodzenia dopuszczoną w procedurze spawania i instrukcjach dotyczących zawiasów. Regulacja temperatury nie powinna powodować niedopuszczalnych zmian w procesie spawania.
Gładka przed spawaniem, szczelna po spawaniu
Rozważmy przykład drzwi do urządzenia, które poruszają się swobodnie podczas sprawdzania zamocowania w pozycji podpartej. Instalator wykonuje następnie spawanie wokół jednego zawiasu, a dopiero potem przechodzi do następnego. Po ostygnięciu i zwolnieniu mocowania drzwi stają się sztywne w pobliżu połowy skoku.
Czas wystąpienia usterki wskazuje na odkształcenie spowodowane spawaniem, ale nie potwierdza, że to właśnie jest przyczyną. Na ruch mogą również wpływać odpryski na powierzchni dociskowej, zmiana szczeliny drzwiowej lub uszkodzenie wewnątrz zespołu łożyska. Najpierw należy odnotować miejsce, w którym pojawia się opór, sprawdzić zabezpieczone połączenia i porównać położenie montażowe po ostygnięciu z położeniem podczas przymocowywania punktowego. Jeśli geometria uległa przesunięciu, należy najpierw skorygować problem montażowy, zanim rozważy się inne dopasowanie zawiasów. Nie należy szlifować sworznia, aby zmniejszyć jego średnicę i umożliwić otwieranie drzwi.
Jest to przykładowy scenariusz inżynieryjny, a nie dokumentacja projektu realizowanego dla klienta ani oświadczenie dotyczące testów produktu.
Montaż na schłodzonych, gotowych drzwiach
Po kontrolowanym zwolnieniu uchwytu należy sprawdzić schłodzony zespół, zapewniając bezpieczne podparcie drzwi. Być może uchwyt utrzymywał konstrukcję w pozycji, której nie jest ona w stanie utrzymać samodzielnie.
Należy ostrożnie zdjąć osłonę i usunąć zanieczyszczenia, uważając, aby nie wprowadzić zanieczyszczeń do przegubu. Należy przywrócić smarowanie i ponownie złożyć elementy wyłącznie zgodnie z instrukcją obsługi modelu. Łożysk uszczelnionych nie należy traktować jak otwartych przegubów, które można ponownie smarować.
Należy osobno ocenić spoinę i działanie zawiasu. Przyjęcie spoiny odbywa się zgodnie z rysunkiem technicznym i obowiązującą procedurą. Płynne otwieranie się drzwi nie świadczy o tym, że spoina ma wymagane wymiary lub jakość; spoina wyglądająca na prawidłową nie świadczy o tym, że zawias działa prawidłowo.
| Obserwacja | Pierwsze kontrole | Wskazówki przed odbiorem |
|---|---|---|
| Po zakończeniu spawania pojawia się opór. | Schłodzona szczelina, pozycja montażowa, nagromadzone odpryski oraz zapisy temperatury. | Przed zmianą ustawienia sworznia lub użyciem siły do otwarcia drzwi należy ustalić przyczynę usterki. |
| Drzwi ocierają się tylko w pobliżu pozycji zamkniętej. | Prześwit ramy, zatrzask, przyleganie uszczelki oraz miejscowe nagromadzenie zanieczyszczeń. | Należy odróżnić zakłócenia związane z drzwiami od oporu występującego wewnątrz zawiasu. |
| Po pomalowaniu lub nałożeniu powłoki właściwości mechaniczne ulegają zmianie. | Zakończ pracę, sprawdzając obrotowe elementy łączące, mostki powłokowe oraz czas utwardzania zgodny z zatwierdzoną specyfikacją zespołu. | Zajmij się uszkodzonym wykończeniem lub elementem; nie zakładaj, że smarowanie rozwiąże ten problem. |
| Zawias działa nierówno, mimo że wydaje się być prawidłowo wyregulowany. | Wykrywalne zanieczyszczenia, stan elementów oraz zarejestrowana trajektoria prądu spawalniczego. | Należy zgłosić sprawę do kontroli podzespołów; sama chropowatość nie świadczy o uszkodzeniu elektrycznym. |
Po przeprowadzeniu określonej naprawy zabezpieczającej przed korozją lub nałożeniu ostatecznej powłoki należy powtórzyć kontrolę działania. Maskowanie ma znaczenie, ponieważ powłoka wykończeniowa może ograniczać przestrzeń roboczą; Przewodnik dotyczący luzu sworznia zawiasowego wyjaśnia tę kwestię szczegółowo.
Kontrola odbiorcza powinna obejmować określony zakres otwarcia, luz, zatrzask oraz siłę potrzebną do uruchomienia. Przed zatwierdzeniem należy uzgodnić wszelkie brakujące kryteria funkcjonalne. Obserwacje wstępne i końcowe należy przechowywać wraz z modelem zawiasu i dokumentacją spawania.
Aby uzyskać opinię dotyczącą montażu zawiasów spawanych typu HSP, prosimy o przesłanie informacji o wybranym modelu, przekroju drzwi i ościeżnicy wraz z grubościami materiałów, proponowanych miejscach spawania oraz zdjęć punktu obrotu i obszaru montażu. Przejrzyj asortyment zawiasów do przyspawania lub prześlij szczegóły dotyczące instalacji do firmy HSP. Należy podać etap, na którym po raz pierwszy pojawiły się jakiekolwiek objawy oporu.
Pytania dotyczące montażu zawiasów do przyspawania
Czy zamienne zawiasy można spawać przy zamontowanych drzwiach urządzenia?
Tylko wtedy, gdy pozwalają na to konstrukcja nośna, dostęp do spawania oraz wymagania dotyczące odizolowania sprzętu. Należy zabezpieczyć lub zdemontować podłączone elementy zgodnie z instrukcją konserwacji maszyny. Przed demontażem zawiasów należy zapewnić niezależne podparcie drzwi; nie należy polegać na zawiasie, który ma zostać wymieniony.
Czy zawiasy ze stali nierdzewnej wymagają mniejszej ochrony przed wysoką temperaturą?
Rodzaj materiału zewnętrznego nie określa granic temperaturowych całego zespołu. Zawias ze stali nierdzewnej może nadal zawierać uszczelki, smar, tuleje lub sworzeń wykonany z innego materiału. Aby określić wymagany stopień ochrony, należy kierować się instrukcjami spawania oraz budową wewnętrzną wybranego modelu.
Czy spawane drzwi można umieścić w piecu do malowania proszkowego?
Dopiero po upewnieniu się, że zespół zawiasów wytrzymuje określony cykl utwardzania. Zatwierdzenie spawania i zatwierdzenie ekspozycji w piecu to odrębne kwestie. Niektóre konstrukcje należy przed wykończeniem zdemontować z uchwytów, podczas gdy inne pozwalają na nakładanie powłoki w stanie zmontowanym. Zaklejenie punktu obrotu zapobiega przedostawaniu się powłoki; nie chroni jednak wewnętrznych elementów przed temperaturą panującą w piecu.
Czy informacja “w pełni spawane” jest wystarczająca na rysunku montażowym?
Nie. Wykonawca nadal musi znać dozwolone miejsca spawania oraz wymagane wymiary i zasięg. Spawanie każdej dostępnej krawędzi może być sprzeczne z ograniczeniami nałożonymi przez producenta zawiasów. Szczegóły dotyczące spawania należy uzgodnić z odpowiedzialnym projektantem przed rozpoczęciem produkcji; nie należy uzupełniać brakujących wymagań na podstawie ogólnego poradnika dotyczącego zawiasów.
Czy sworzeń zawiasu może służyć jako trzpień ustalający?
Tylko w przypadkach, gdy pozwala na to metoda montażu określona przez producenta. Kołek roboczy, wyjmowany kołek ustalający oraz specjalny uchwyt do wyrównywania służą różnym celom. Nie należy na siłę wkładać kołka w niewyrównane tuleje ani zakładać, że uchwyt musi pozostać zamontowany podczas końcowego spawania. Należy postępować zgodnie z określoną kolejnością demontażu uchwytu.