-
+86 13720060320
-
lanna@haitangs.com
Kontrola jakości i testowanie zawiasów przemysłowych
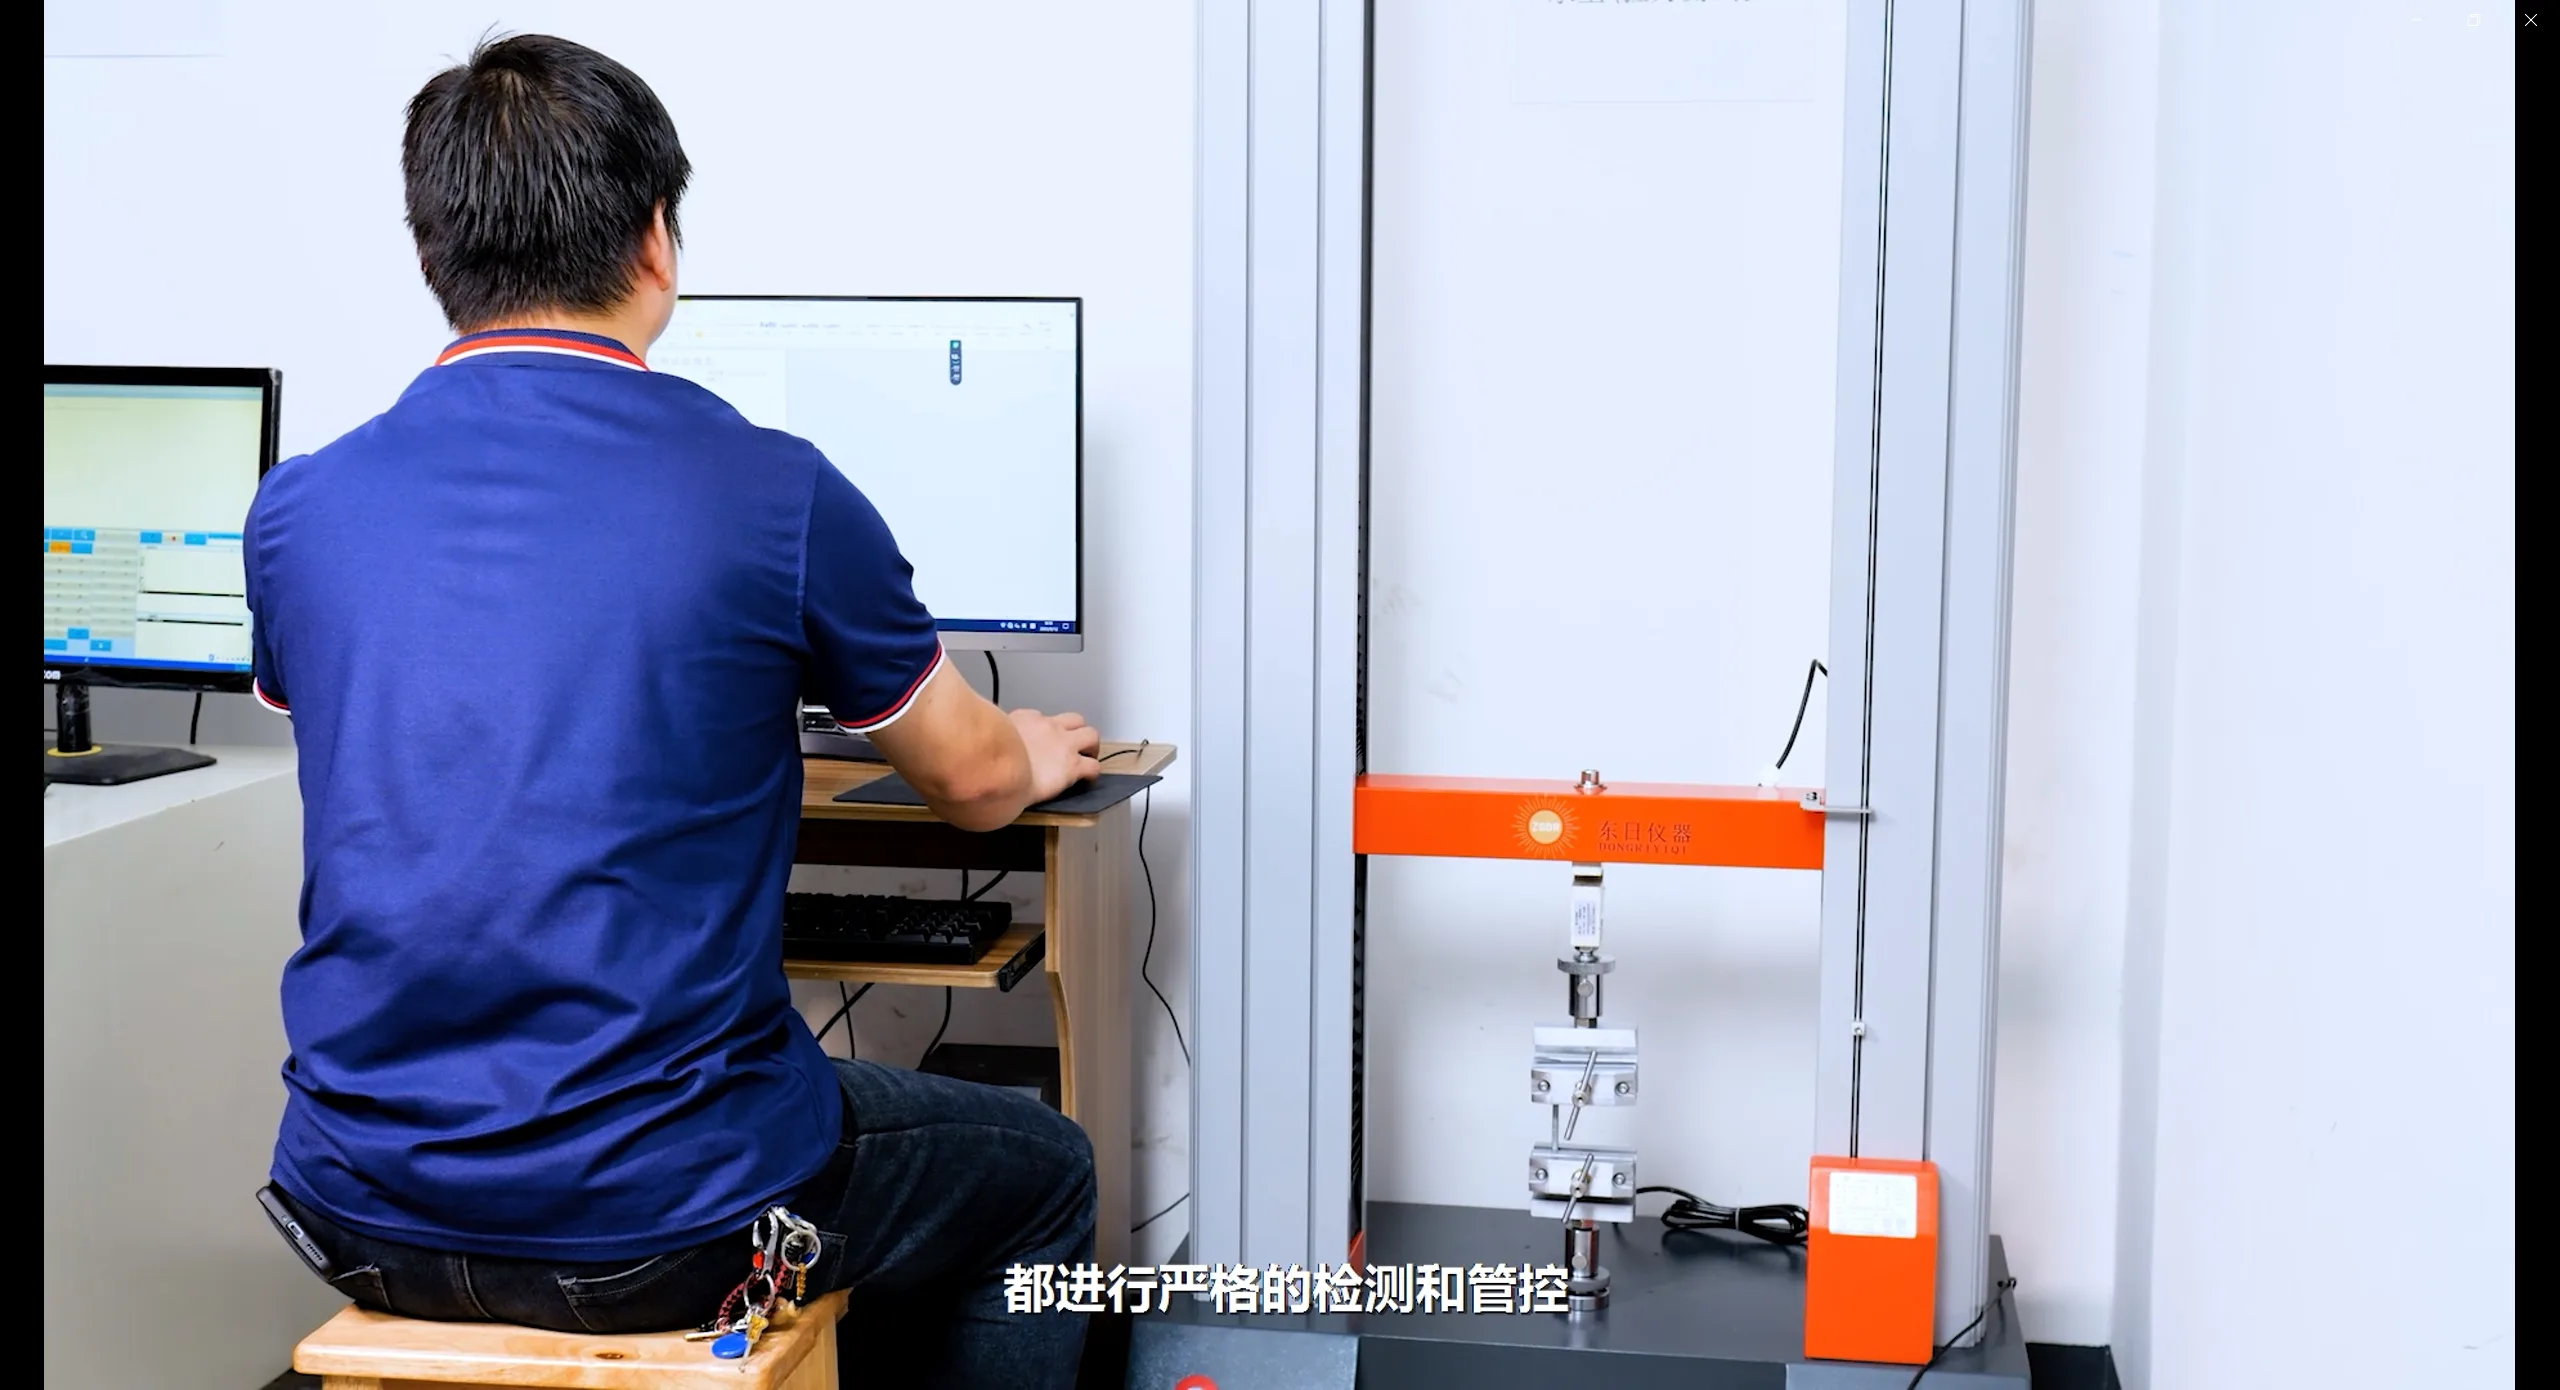
Firma HSP weryfikuje wymiary zawiasów, wymagania funkcjonalne oraz parametry eksploatacyjne dostosowane do konkretnego projektu poprzez kontrolę oraz odpowiednie badania obciążeniowe, cykliczne i korozyjne.
Jakość zaczyna się od jasno określonych wymagań
Kontrola lub badanie ma sens tylko wtedy, gdy wymagania są jasno określone. Zanim będzie można ocenić wynik, zespół musi wiedzieć, która cecha ma znaczenie, w jaki sposób będzie mierzona, w jakich warunkach przeprowadzana jest kontrola oraz jakie kryteria akceptacji mają zastosowanie. Dzięki temu wymagania zawarte w rysunku lub specyfikacji aplikacji przekładają się na powtarzalną decyzję dotyczącą kontroli.
| Wymaganie | Kontrola / Test | Zgoda |
|---|---|---|
| Wymiar rysunkowy | Pomiar wymiarów | Tolerancja rysunkowa |
| Ruch funkcjonalny | Montaż i kontrola działania | Określony stan funkcjonalny |
| Wymagania dotyczące obciążenia statycznego | Weryfikacja ładunku | Odbiór konkretnego projektu |
| Wymagania dotyczące cyklu | Test powtarzalności ruchu | Określone kryteria cyklu lub okresu przechowywania |
| Wymagania dotyczące odporności na korozję | Walidacja odporności na korozję | Uzgodnione kryteria ekspozycji i oceny |
Kontrola na każdym etapie produkcji
Punkty kontroli wybiera się zgodnie z rysunkiem technicznym, procesem produkcyjnym i wymaganiami projektu. Trasa kontroli może obejmować sprawdzanie materiałów przychodzących lub zakupionych podzespołów, weryfikację pierwszych wyprodukowanych części, pomiary wymiarowe w trakcie produkcji, kontrolę montażu lub ruchu oraz weryfikację końcową. Dokładna kolejność zależy od tego, które cechy mają wpływ na dopasowanie, ruch oraz uzgodniony wynik.
Wpływający czek
Odpowiednie materiały lub komponenty są sprawdzane pod kątem zgodności z informacjami określonymi dla danej ścieżki produkcyjnej.
Weryfikacja pierwszej części
W początkowej fazie sprawdza się, czy oprzyrządowanie, procesy formowania oraz kluczowe zależności są zgodne z zatwierdzonymi wymaganiami.
Kontrola na etapie produkcji
Sprawdzane są wybrane wymiary lub cechy, w przypadku których odchylenia procesowe mogłyby wpłynąć na jakość gotowego zawiasu.
Kontrola działania
W przypadkach, w których warunki te mają kluczowe znaczenie dla projektu, analizuje się montaż, ruch oraz zamierzone działanie zawiasów.
Ostateczna weryfikacja
Gotowy element lub próbka są oceniane pod kątem zgodności z uzgodnionym rysunkiem technicznym oraz kryteriami odbioru projektu.
Urządzenia produkcyjne wykorzystywane do przeprowadzania tych kontroli są przedstawione na stronie HSP możliwości produkcyjne strona.
Weryfikacja wymiarów w odniesieniu do rysunku
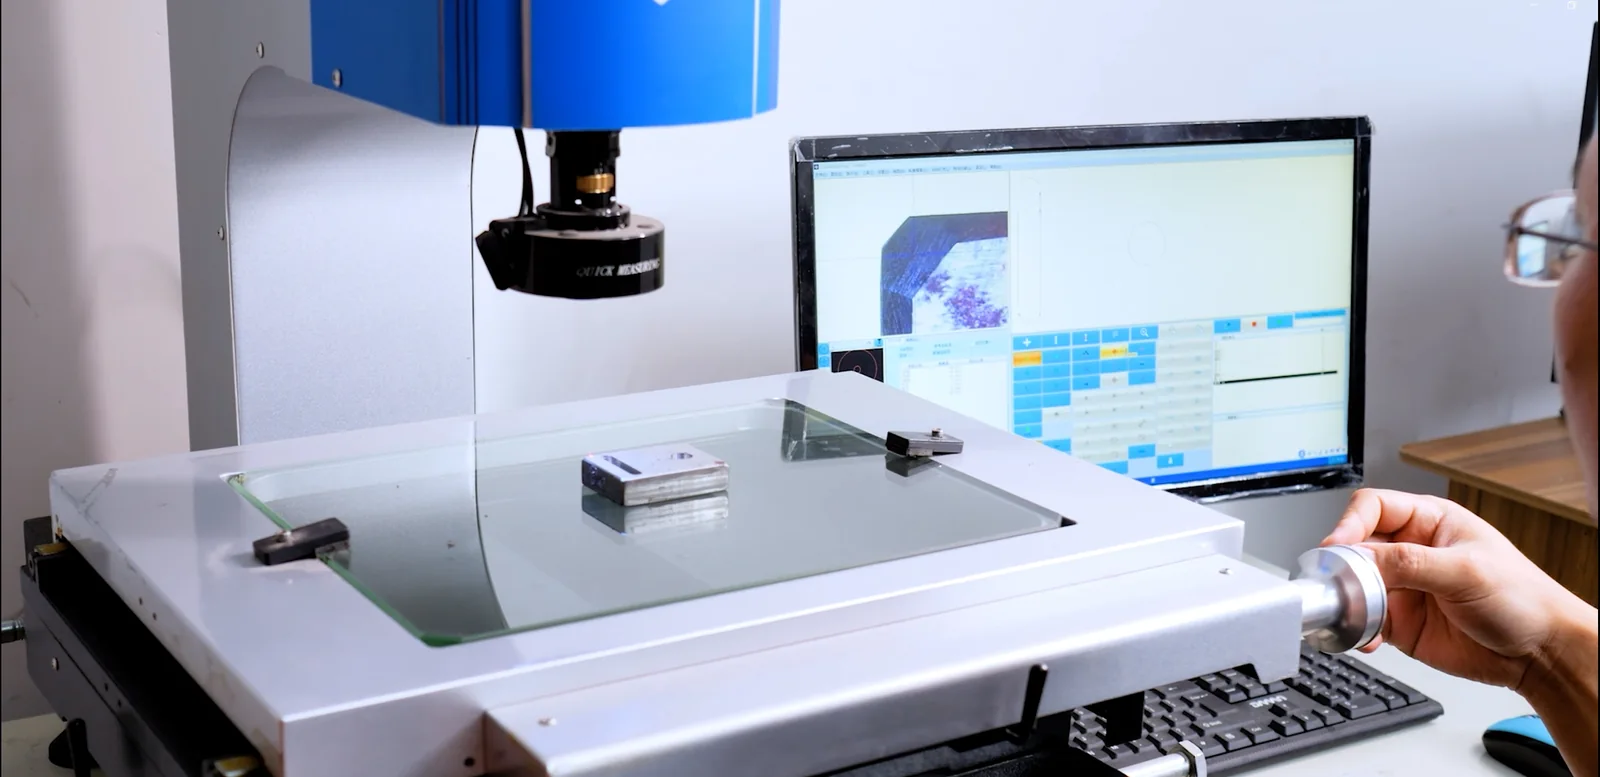
Kontrola wymiarowa obejmuje cechy i relacje, które określają położenie zamontowanego zawiasu. W zależności od rysunku technicznego może to obejmować punkty odniesienia montażowe, relacje między otworami, profil, położenie krawędzi oraz geometrię związaną z osią obrotu. Metoda pomiaru powinna być dostosowana do sprawdzanej cechy, a nie polegać na traktowaniu wszystkich wymiarów w ten sam sposób.
Element może spełniać wymagania dotyczące jednego konkretnego wymiaru, a mimo to nie nadawać się do montażu, jeśli relacje między elementami mocującymi są nieprawidłowe.
Wskazówki dotyczące specyfikacji rysunków nadal znajdują się w oddzielnym przewodniku poświęconym tolerancje rysunków zawiasów przemysłowych.
Weryfikacja obciążenia dla zdefiniowanego scenariusza użytkowania
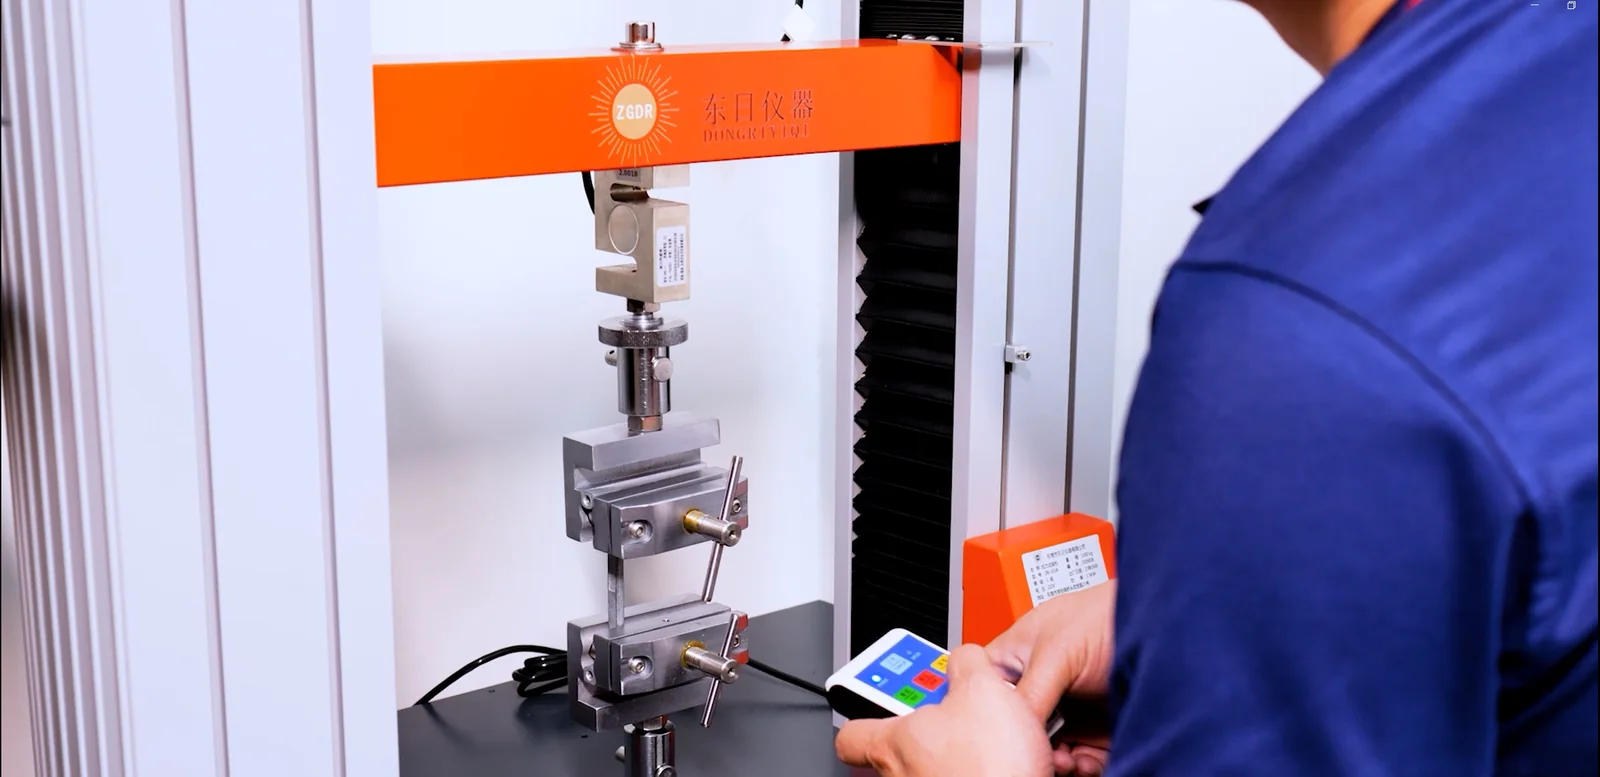
Weryfikacja obciążenia ma zastosowanie w sytuacjach, gdy projekt wymaga określenia przypadku obciążenia, warunku granicznego nośności lub kontroli konstrukcyjnej. Wiarygodność wyniku zależy od uchwytu, kierunku obciążenia, punktu obciążenia, warunków zamocowania oraz kryterium dopuszczalności. Zmiana któregokolwiek z tych warunków może wpłynąć na znaczenie wyniku.
Szczegółowa procedura konfiguracji i logika oceny zostały omówione osobno w przewodniku dotyczącym badanie obciążenia statycznego zawiasów.
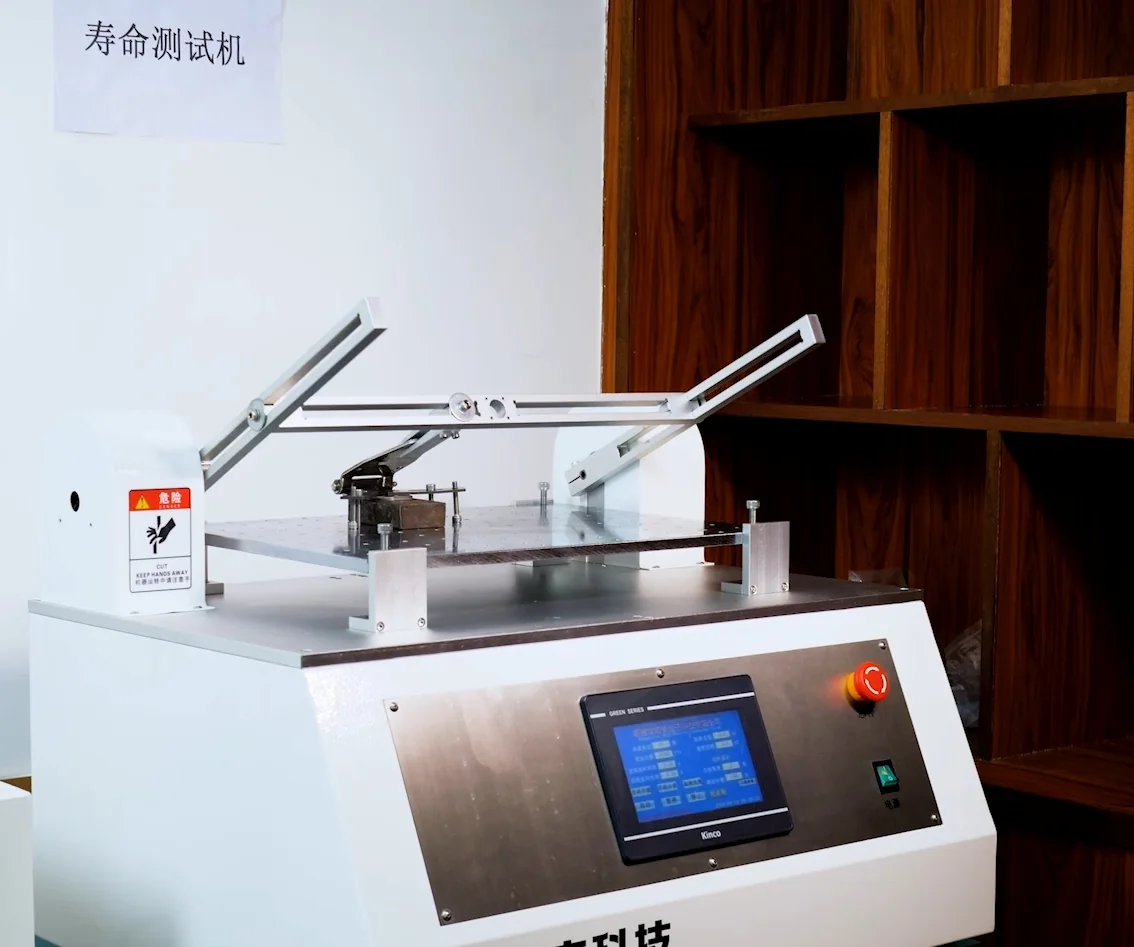
Weryfikacja cyklu życia
Testy trwałości cyklicznej są stosowane w przypadkach, gdy konieczne jest potwierdzenie prawidłowości powtarzających się ruchów lub utrzymania stanu po zakończeniu cyklu. Sama liczba cykli nie wystarcza: należy określić powtarzający się ruch, uchwyt lub przyłożone obciążenie, punkt kontroli po zakończeniu cyklu oraz dopuszczalne zmiany.
W przypadku zawiasów momentowych trwałość po wielokrotnych cyklach pracy może mieć większe znaczenie niż sama liczba cykli. Zobacz szczegółowe wyjaśnienie dotyczące weryfikacja trwałości cyklu pracy zawiasu momentowego.
Walidacja odporności na korozję
Badania w komorze mgły solnej można stosować w przypadkach, gdy narażenie na korozję stanowi część wymagań dotyczących walidacji projektu. W ramach projektu należy określić czas ekspozycji, stan próbek, miejsca oceny oraz kryteria akceptacji. Norma ASTM B117 opisuje warunki badawcze; nie stanowi ona certyfikacji produktu, prognozy trwałości użytkowej ani uniwersalnego wymogu typu „zaliczone/niezaliczone”.
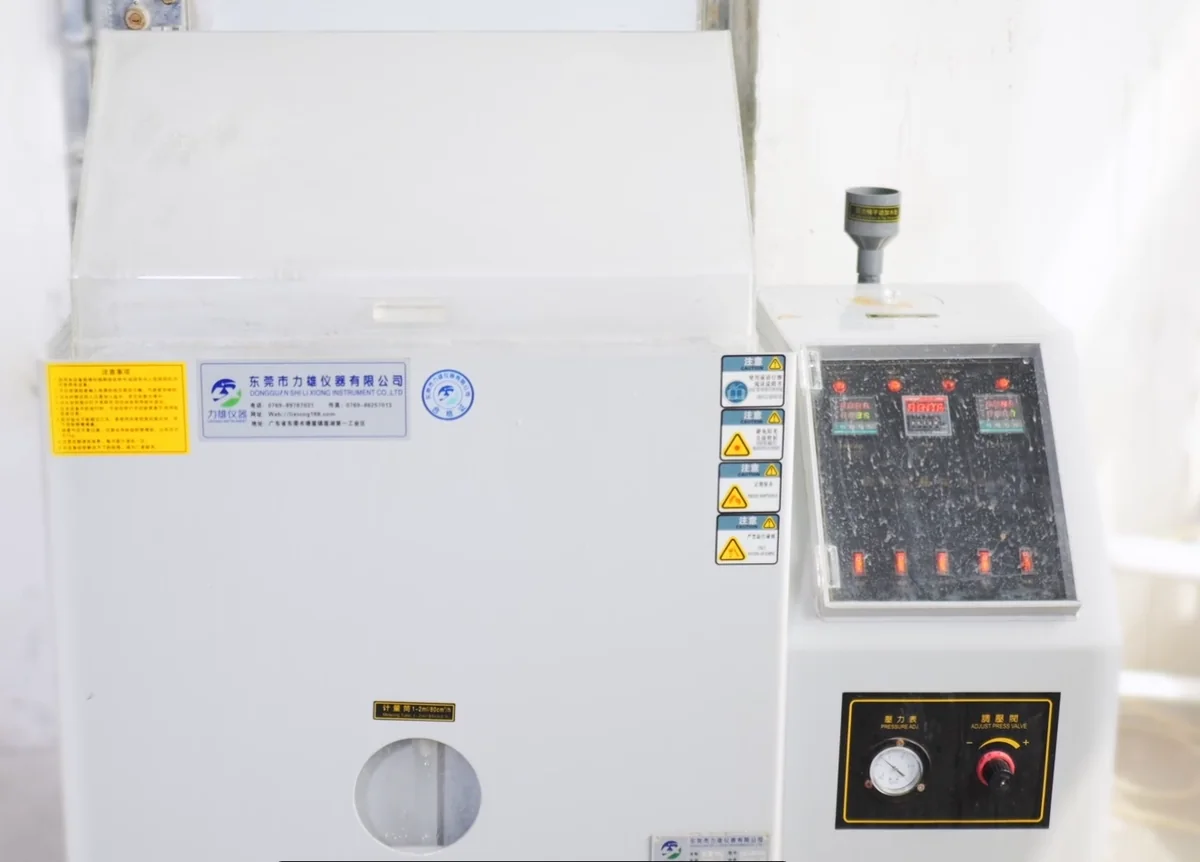
Opis granic metody oraz danych wejściowych projektu znajduje się w badanie w komorze mgły solnej zawiasów.
Wynik testu wymaga określenia kryteriów akceptacji
Sama wartość obciążenia, liczba cykli lub czas trwania ekspozycji nie wskazują, czy zawias spełnia wymagania projektu. Wynik staje się miarodajny dopiero wtedy, gdy wspólnie zdefiniuje się układ badawczy, stan próbki lub uchwytu, przyłożone obciążenie lub ruch, punkt kontroli oraz kryteria akceptacji.
- Należy określić warunki dotyczące próbki i uchwytu.
- Należy zarejestrować przyłożone obciążenie, przemieszczenie lub narażenie.
- Należy określić cechę lub zmianę funkcjonalną, która ma zostać poddana kontroli.
- Przed interpretacją wyniku należy uzgodnić kryteria akceptacji.
Dokumentacja z kontroli i badań
Dokumentacja jest określana zgodnie z wymaganiami dotyczącymi produktu i projektu. Należy uzgodnić wymagane dokumenty przed rozpoczęciem kontroli lub testów, a nie zakładać ich istnienie automatycznie dla każdego zamówienia.
W zależności od uzgodnionego zakresu dokumentacja projektowa może zawierać zatwierdzony rysunek techniczny, protokół kontroli, odpowiedni raport z badań, potwierdzenie próbki oraz punkty odbioru specyficzne dla danego projektu. Dokładny zestaw dokumentów oraz terminy dostawy są ustalane podczas przeglądu.
System zarządzania jakością zgodny z normą ISO 9001:2015
Firma HSP działa w ramach systemu zarządzania jakością zgodnego z normą ISO 9001:2015, obejmującego produkcję przemysłowych zamków do szaf, zawiasów i klamek. Certyfikat nr 25CN34519865Q jest ważny od 17 października 2025 r. do 16 października 2028 r.
Od wymagań technicznych do weryfikacji
Inżynieria określa, które cechy, funkcje i warunki zawiasów mają znaczenie. Następnie poprzez kontrolę jakości i testowanie sprawdza się, czy gotowy element lub próbka spełnia te wymagania. Utrzymanie powiązania między tymi rolami zapobiega oddzieleniu wyniku testu od wymagań zastosowania.
Jeśli samo wymaganie nie zostało jeszcze zdefiniowane, należy zacząć od przegląd techniczny przed uzgodnieniem metody kontroli lub walidacji.
Omów swoje wymagania dotyczące jakości zawiasów lub ich weryfikacji
Prosimy o przekazanie informacji dotyczących modelu zawiasu, numeru rysunku, zastosowania oraz wymagań, które należy zweryfikować. Firma HSP może ocenić, które podejście do kontroli lub walidacji jest właściwe, zanim zostaną potwierdzone warunki testowe.
Wśród przydatnych informacji znajdują się:
- Model zawiasu lub numer referencyjny rysunku
- Zastosowanie
- Wymóg weryfikacji
- Znany warunek testowy
- Wymóg akceptacji