-
+86 13720060320
-
lanna@haitangs.com
Controllo qualità e collaudo delle cerniere industriali
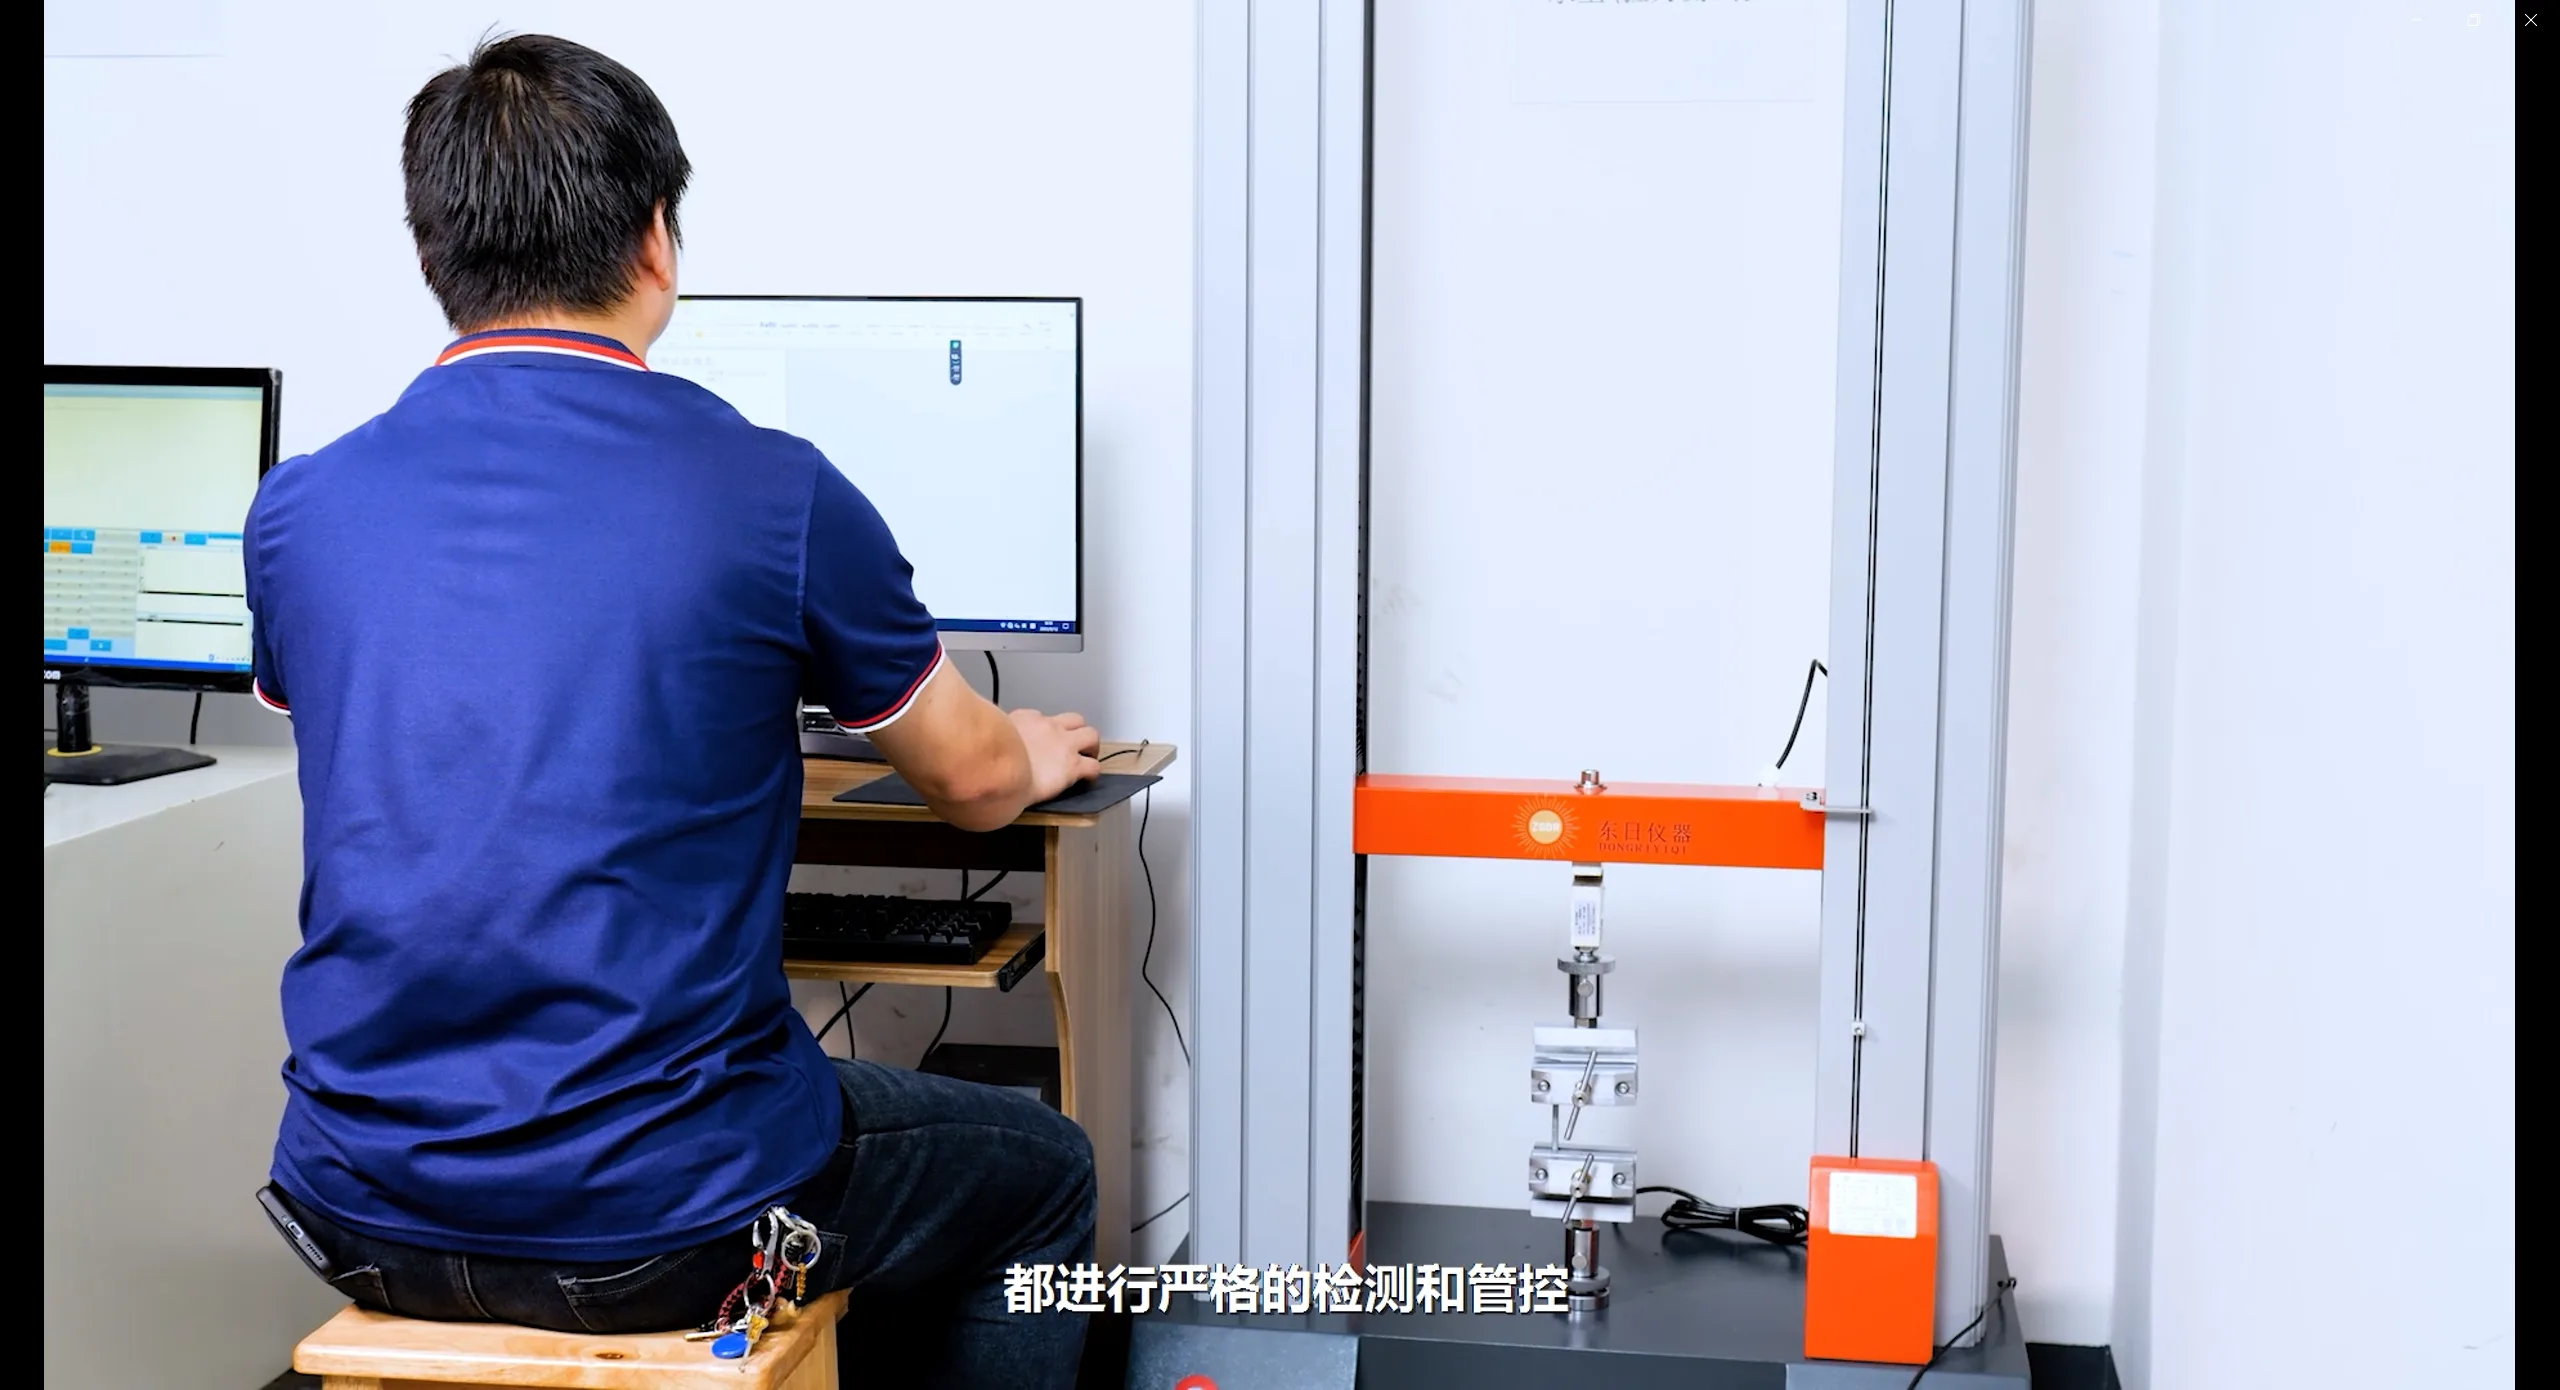
HSP verifica le dimensioni delle cerniere, i requisiti funzionali e le prestazioni specifiche del progetto attraverso ispezioni e prove di carico, di durata e di resistenza alla corrosione.
La qualità inizia con un requisito ben definito
L'ispezione o il collaudo sono utili solo quando i requisiti sono chiari. Prima di poter valutare un risultato, il team deve sapere quale caratteristica è rilevante, come verrà misurata, in quali condizioni verrà eseguito il controllo e quali sono i criteri di accettazione applicabili. Ciò consente di collegare i requisiti del disegno o dell'applicazione a una decisione di ispezione ripetibile.
| Requisito | Ispezione / Prova | Accettazione |
|---|---|---|
| Quota di disegno | Misurazione dimensionale | Tolleranza di disegno |
| Movimento funzionale | Montaggio e controllo del movimento | Condizione funzionale definita |
| Requisiti relativi al carico statico | Convalida del carico | Accettazione specifica per progetto |
| Requisiti relativi al ciclo | Test di movimento ripetuto | Criterio di ciclo definito o di permanenza |
| Requisiti relativi alla corrosione | Convalida della resistenza alla corrosione | Criteri concordati in materia di esposizione e valutazione |
Controllo durante la produzione
I punti di ispezione vengono selezionati in base al disegno, al processo di produzione e ai requisiti del progetto. Il percorso può includere controlli sui materiali in entrata o sui componenti acquistati, la verifica dei primi pezzi prodotti, controlli dimensionali durante la lavorazione, controlli di assemblaggio o di movimento e la verifica finale. La sequenza esatta dipende dalle caratteristiche oggetto di controllo, quali l’adattamento, il movimento e il risultato concordato.
Assegno in arrivo
I materiali o i componenti interessati vengono verificati alla luce delle informazioni definite per il percorso di produzione.
Verifica della prima parte
Le prime fasi consentono di verificare se gli utensili, la formatura e le relazioni critiche siano conformi ai requisiti approvati.
Controllo in corso di lavorazione
Vengono controllate determinate dimensioni o caratteristiche per le quali la variazione di processo potrebbe influire sulla cerniera finita.
Controllo funzionale
L’assemblaggio, il movimento e il comportamento previsto della cerniera vengono esaminati nei casi in cui tali condizioni siano fondamentali per il progetto.
Verifica finale
Il pezzo finito o il campione viene valutato in base al disegno concordato e ai criteri di accettazione del progetto.
Le attrezzature di produzione utilizzate per questi controlli sono illustrate sul sito di HSP capacità produttive pagina.
Verifica dimensionale rispetto al disegno
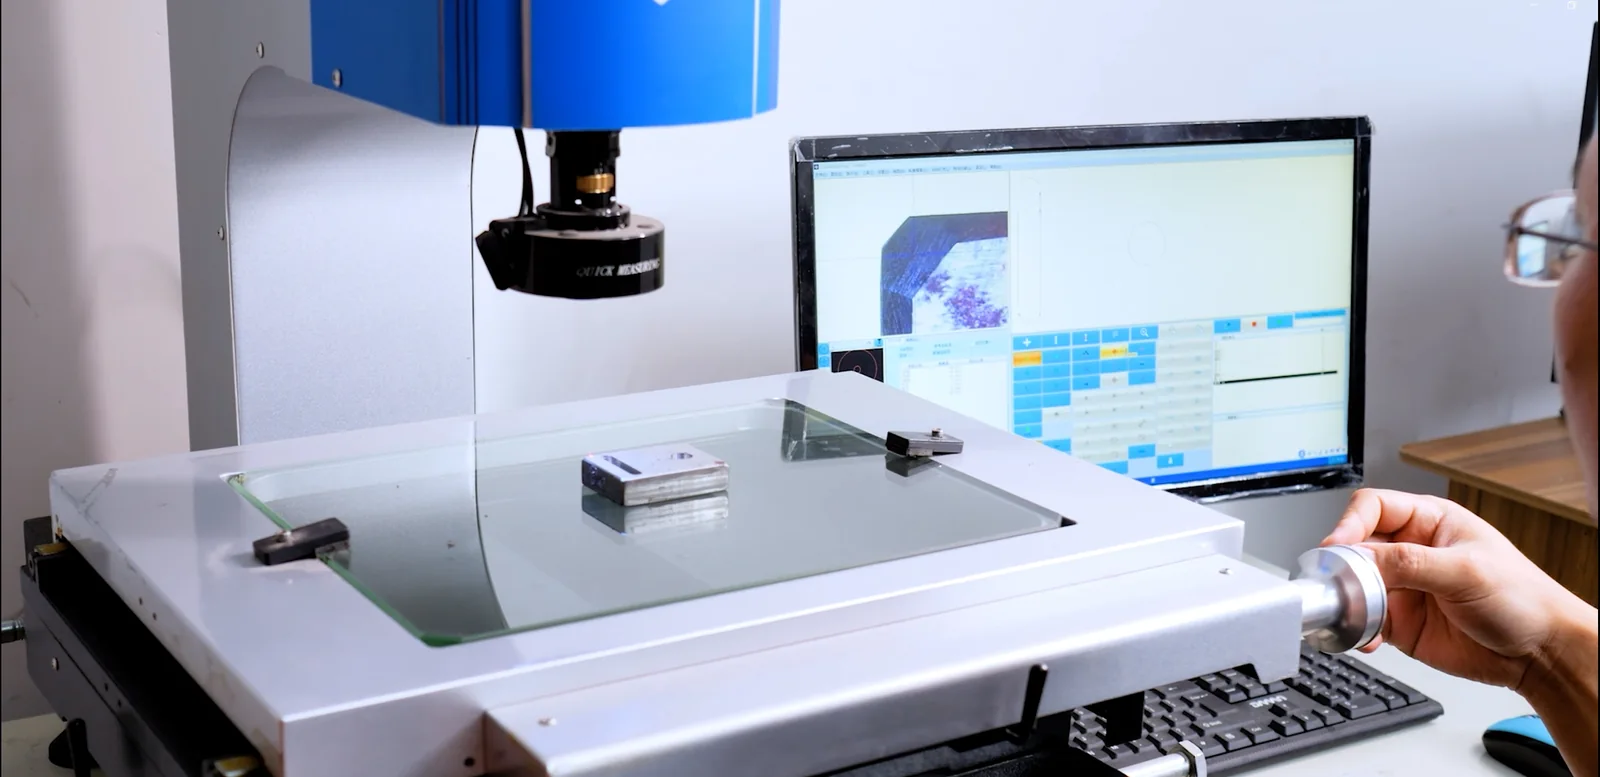
Il controllo dimensionale tiene conto delle caratteristiche e delle relazioni che definiscono la cerniera installata. A seconda del disegno, ciò può includere i riferimenti di montaggio, le relazioni tra i fori, il profilo, la posizione dei bordi e la geometria relativa al perno. Il metodo di misurazione dovrebbe adattarsi alla caratteristica da verificare, anziché trattare ogni dimensione allo stesso modo.
Un componente può rispettare una singola dimensione e tuttavia non essere compatibile con l'assemblaggio se la posizione relativa degli elementi di fissaggio è errata.
Le indicazioni relative alle specifiche relative ai disegni sono riportate nella guida separata dedicata a tolleranze dei disegni delle cerniere industriali.
Convalida del carico per il caso d'uso definito
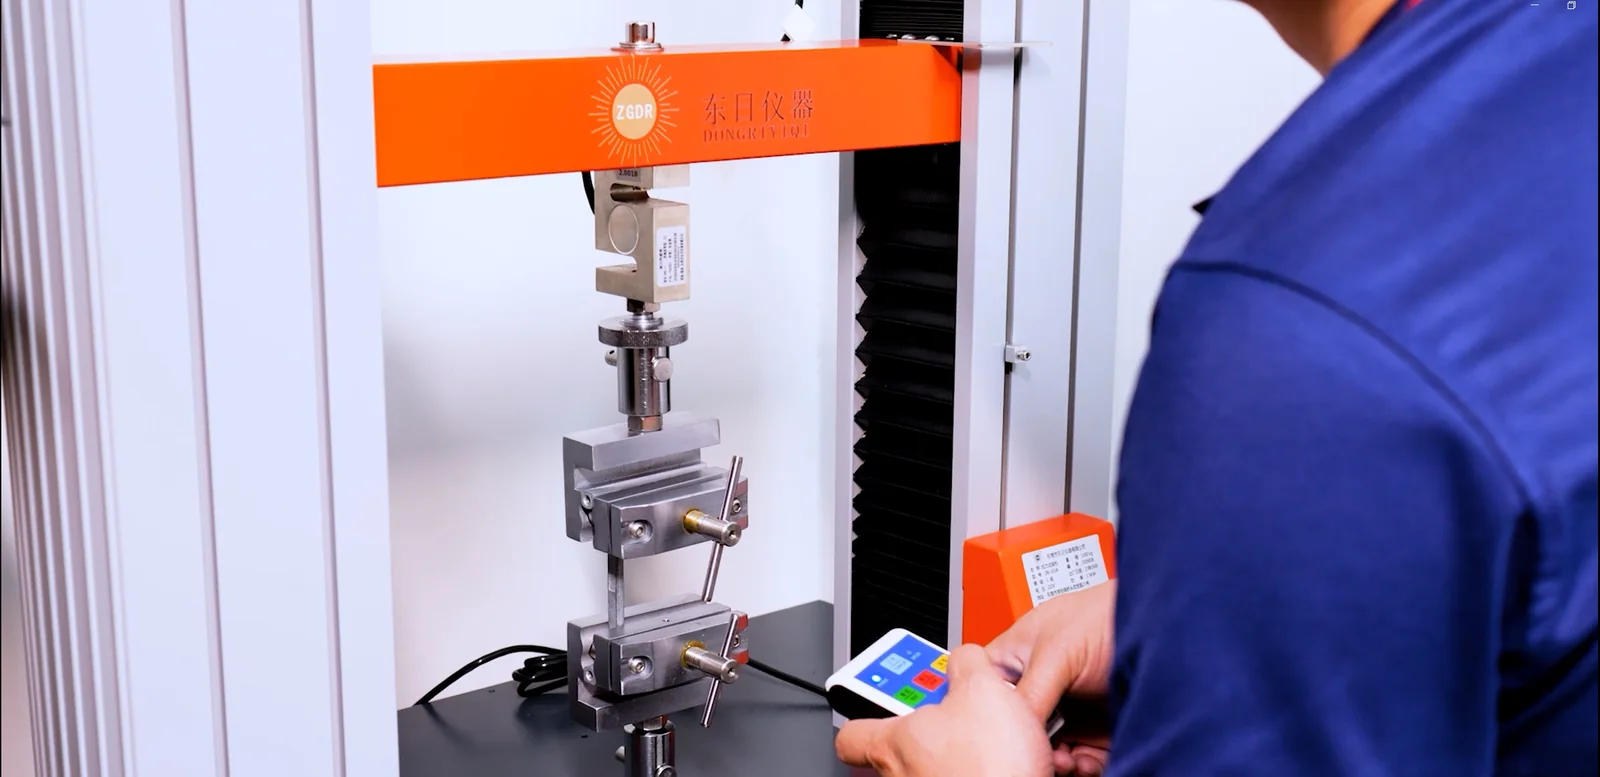
La verifica del carico viene utilizzata quando un progetto richiede un caso di carico definito, una condizione di verifica o un controllo strutturale. L'attendibilità del risultato dipende dal dispositivo di fissaggio, dalla direzione del carico, dal punto di carico, dalle condizioni di montaggio e dai criteri di accettazione. La modifica di una qualsiasi di queste condizioni può alterare il significato del risultato.
La configurazione dettagliata e la logica di valutazione sono illustrate separatamente nella guida a Prove di carico statico sui cardini.
Convalida del ciclo di vita
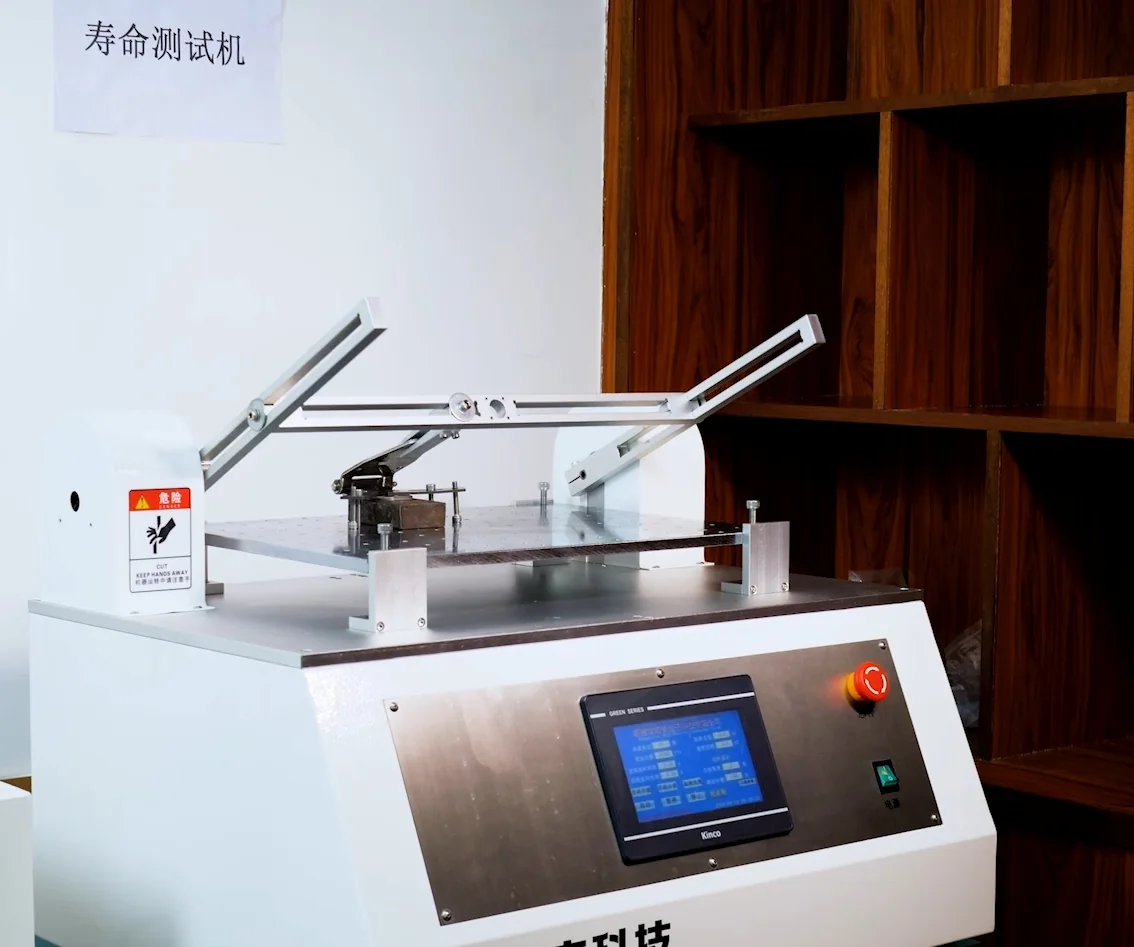
È possibile effettuare prove di durata ciclica nei casi in cui sia necessario verificare la validità del movimento ripetuto o della ritenzione dopo il ciclo. Il numero di cicli da solo non è sufficiente: occorre definire il movimento ripetuto, il dispositivo di fissaggio o il carico applicato, il punto di ispezione post-ciclo e la variazione accettabile.
Nel caso delle cerniere a coppia, la tenuta dopo cicli ripetuti può essere più importante del semplice numero di cicli. Si veda la spiegazione dedicata a Verifica della durata di vita delle cerniere a coppia.
Convalida della resistenza alla corrosione
La prova in nebbia salina può essere utilizzata nei casi in cui l’esposizione alla corrosione rientri tra i requisiti di convalida del progetto. Per il progetto devono essere definiti il tempo di esposizione, le condizioni dei campioni, i punti di valutazione e i criteri di accettazione. La norma ASTM B117 descrive l’ambiente di prova; non si tratta di una certificazione del prodotto, di una previsione della durata di vita utile né di un requisito universale di superamento/fallimento della prova.
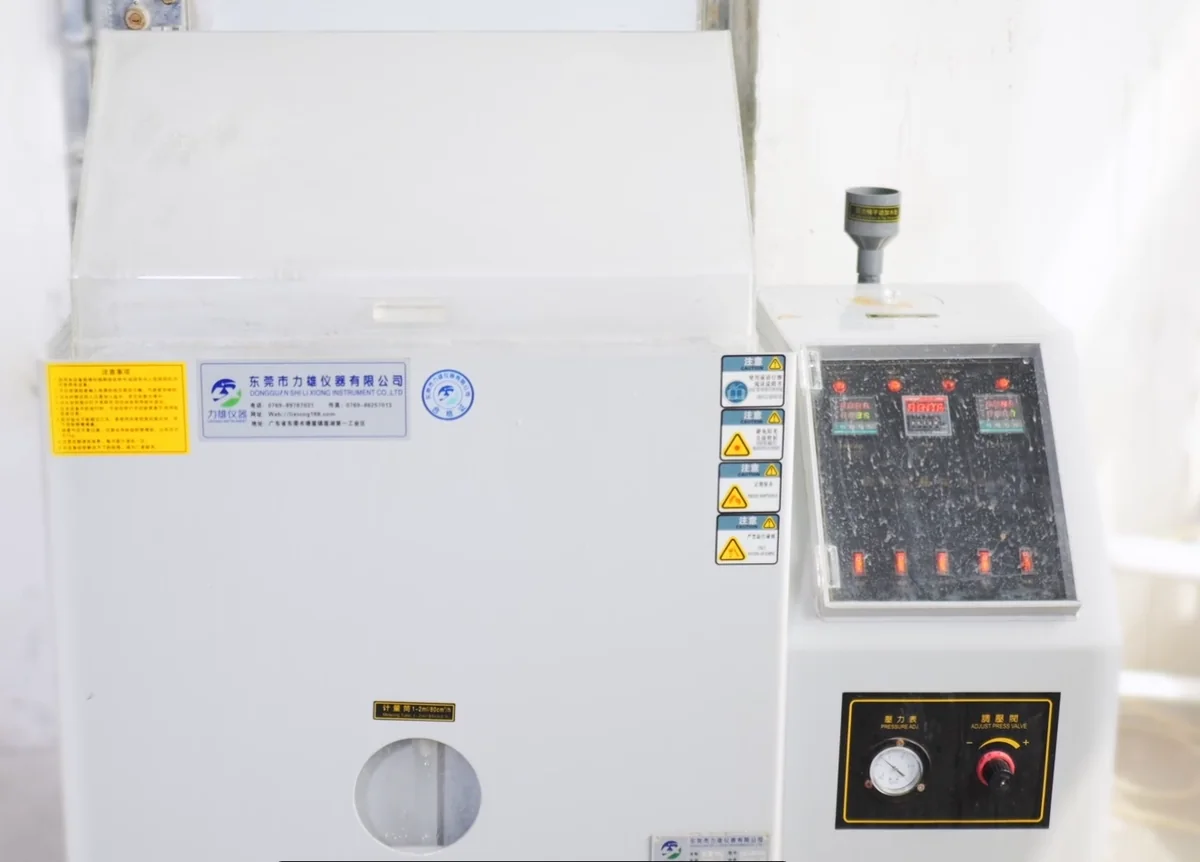
I limiti del metodo e gli input del progetto sono illustrati in prova in nebbia salina per cerniere.
Un risultato di un test richiede criteri di accettazione ben definiti
Il valore del carico, il numero di cicli o la durata dell’esposizione non indicano di per sé se una cerniera soddisfi i requisiti del progetto. Il risultato diventa utile solo quando vengono definiti congiuntamente la configurazione della prova, le condizioni del provino o del dispositivo di fissaggio, il carico o il movimento applicato, il punto di ispezione e il criterio di accettazione.
- Definire le condizioni del campione e del dispositivo di fissaggio.
- Registrare il carico applicato, lo spostamento o l'esposizione.
- Identificare la caratteristica o la modifica funzionale da ispezionare.
- Concordare i criteri di accettazione prima di interpretare il risultato.
Documentazione relativa alle ispezioni e alle prove
La documentazione viene definita in base alle specifiche del prodotto e alle esigenze del progetto. I documenti richiesti devono essere concordati prima dell’inizio delle ispezioni o delle prove, anziché essere dati per scontati per ogni ordine.
A seconda dell'ambito concordato, il fascicolo di progetto può includere il disegno tecnico approvato, il verbale di ispezione, il rapporto di prova pertinente, la conferma del campione e i criteri di accettazione specifici del progetto. La composizione esatta della documentazione e i tempi di consegna vengono confermati durante la revisione.
Sistema di gestione della qualità ISO 9001:2015
HSP opera secondo un sistema di gestione della qualità conforme alla norma ISO 9001:2015, che copre la produzione di serrature, cerniere e maniglie per armadi industriali. Il certificato n. 25CN34519865Q è valido dal 17 ottobre 2025 al 16 ottobre 2028.
Dai requisiti ingegneristici alla verifica
L'ingegneria definisce quali caratteristiche, funzioni e condizioni della cerniera sono rilevanti. La qualità e i test verificano poi se il pezzo finito o il campione soddisfa tale definizione. Mantenere questi ruoli collegati impedisce che il risultato di un test venga scollegato dai requisiti applicativi.
Se il requisito in sé non è ancora stato definito, iniziare con un revisione tecnica prima di concordare il metodo di ispezione o di convalida.
Discuti dei requisiti relativi alla qualità o alla convalida dei tuoi cardini
Indicare il modello di cerniera, il riferimento del disegno, l’applicazione e i requisiti da verificare. HSP può valutare quale approccio di ispezione o convalida sia più appropriato prima che vengano confermate le condizioni di prova.
Tra le informazioni utili figurano:
- Modello di cerniera o riferimento del disegno
- Applicazione
- Obbligo di verifica
- Condizione di prova nota
- Requisiti di ammissione