-
+86 13720060320
-
lanna@haitangs.com
Control de calidad y ensayos de bisagras industriales
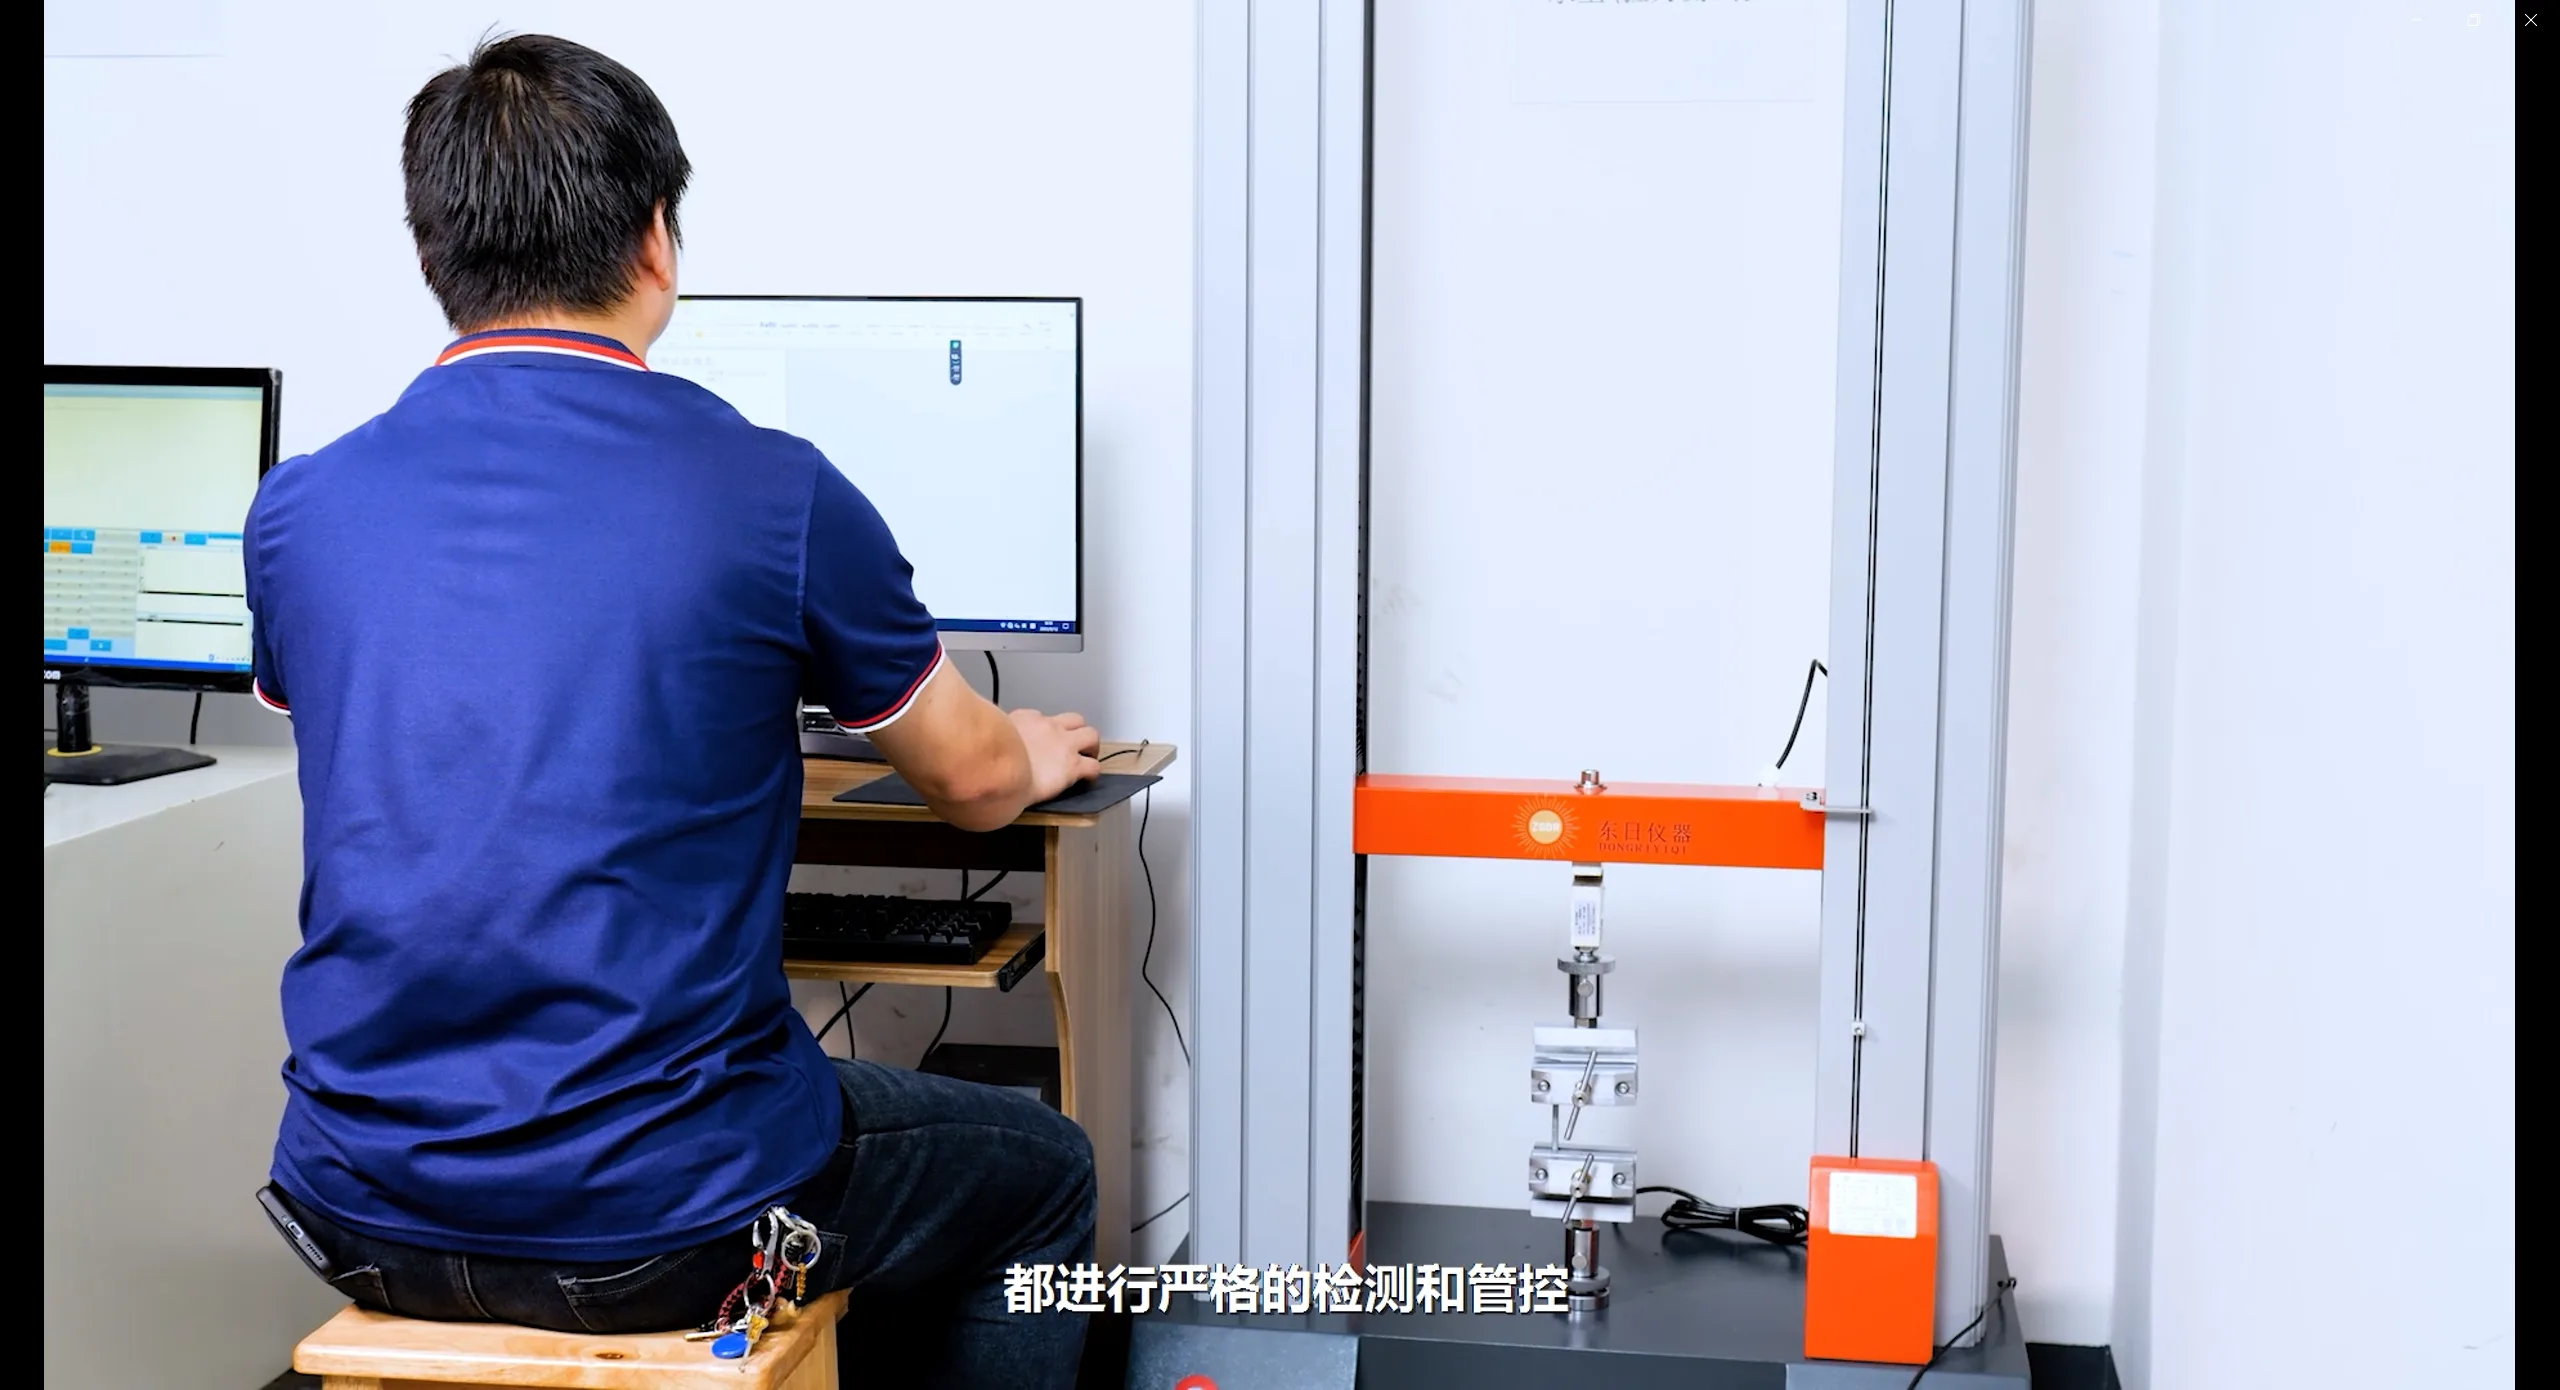
HSP verifica las dimensiones de las bisagras, los requisitos funcionales y el rendimiento específico del proyecto mediante inspecciones y ensayos pertinentes de carga, vida útil y corrosión.
La calidad empieza por unos requisitos bien definidos
La inspección o el ensayo solo resultan útiles cuando el requisito está claro. Antes de poder evaluar un resultado, el equipo debe saber qué característica es relevante, cómo se medirá, en qué condiciones se realiza la comprobación y cuál es el criterio de aceptación aplicable. Esto vincula el requisito del plano o de la aplicación con una decisión de inspección repetible.
| Requisito | Inspección / Prueba | Aceptación |
|---|---|---|
| Cota de dibujo | Medición dimensional | Tolerancia de dibujo |
| Movimiento funcional | Montaje y comprobación del funcionamiento | Condición funcional definida |
| Requisitos de carga estática | Validación de la carga | Aceptación específica del proyecto |
| Requisitos del ciclo | Prueba de movimientos repetitivos | Ciclo definido o criterios de retención |
| Requisitos de resistencia a la corrosión | Validación de la corrosión | Criterios de exposición y evaluación acordados |
Inspección a lo largo del proceso de producción
Los puntos de inspección se seleccionan en función del plano, el proceso de producción y los requisitos del proyecto. El proceso puede incluir controles del material entrante o de los componentes adquiridos, la confirmación de las primeras piezas fabricadas, controles dimensionales durante el proceso, controles de montaje o de movimiento y la verificación final. La secuencia exacta depende de las características que determinen el ajuste, el movimiento y el resultado acordado.
Cheque recibido
Los materiales o componentes pertinentes se comparan con la información definida para la ruta de producción.
Verificación de la primera parte
Las primeras piezas permiten determinar si el utillaje, el conformado y las relaciones críticas se ajustan a los requisitos establecidos.
Inspección durante el proceso
Se comprueban determinadas dimensiones o características en las que la variación del proceso podría afectar a la bisagra acabada.
Comprobación de funcionamiento
Se revisan el montaje, el movimiento y el comportamiento previsto de las bisagras cuando estas condiciones son fundamentales para el proyecto.
Verificación final
La pieza o muestra terminada se evalúa comparándola con el plano acordado y los criterios de aceptación del proyecto.
El equipo de producción que hay detrás de estos controles se muestra en la página web de HSP capacidades de fabricación página.
Verificación dimensional según el plano
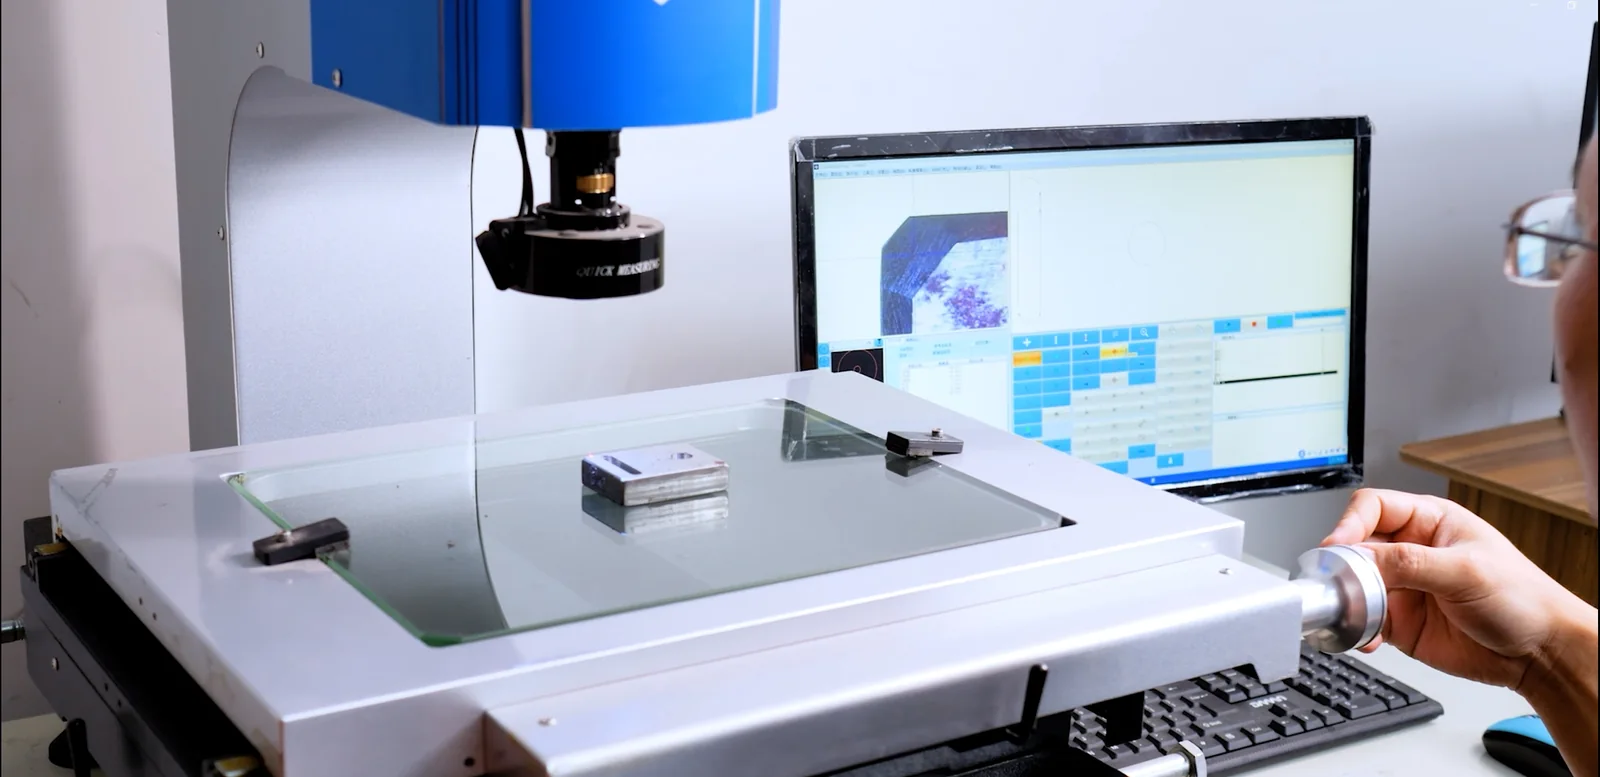
La inspección dimensional se basa en las características y relaciones que determinan la bisagra instalada. Dependiendo del plano, esto puede incluir referencias de montaje, relaciones entre orificios, perfil, posición de los bordes y geometría relacionada con el pivote. El método de medición debe adaptarse a la característica que se esté comprobando, en lugar de tratar todas las dimensiones de la misma manera.
Una pieza puede cumplir con una dimensión concreta y, aun así, no encajar en el conjunto si la relación entre los elementos de fijación es incorrecta.
Las indicaciones sobre las especificaciones relativas a los planos se recogen en la guía independiente sobre tolerancias en los planos de bisagras industriales.
Validación de la carga para el caso de uso definido
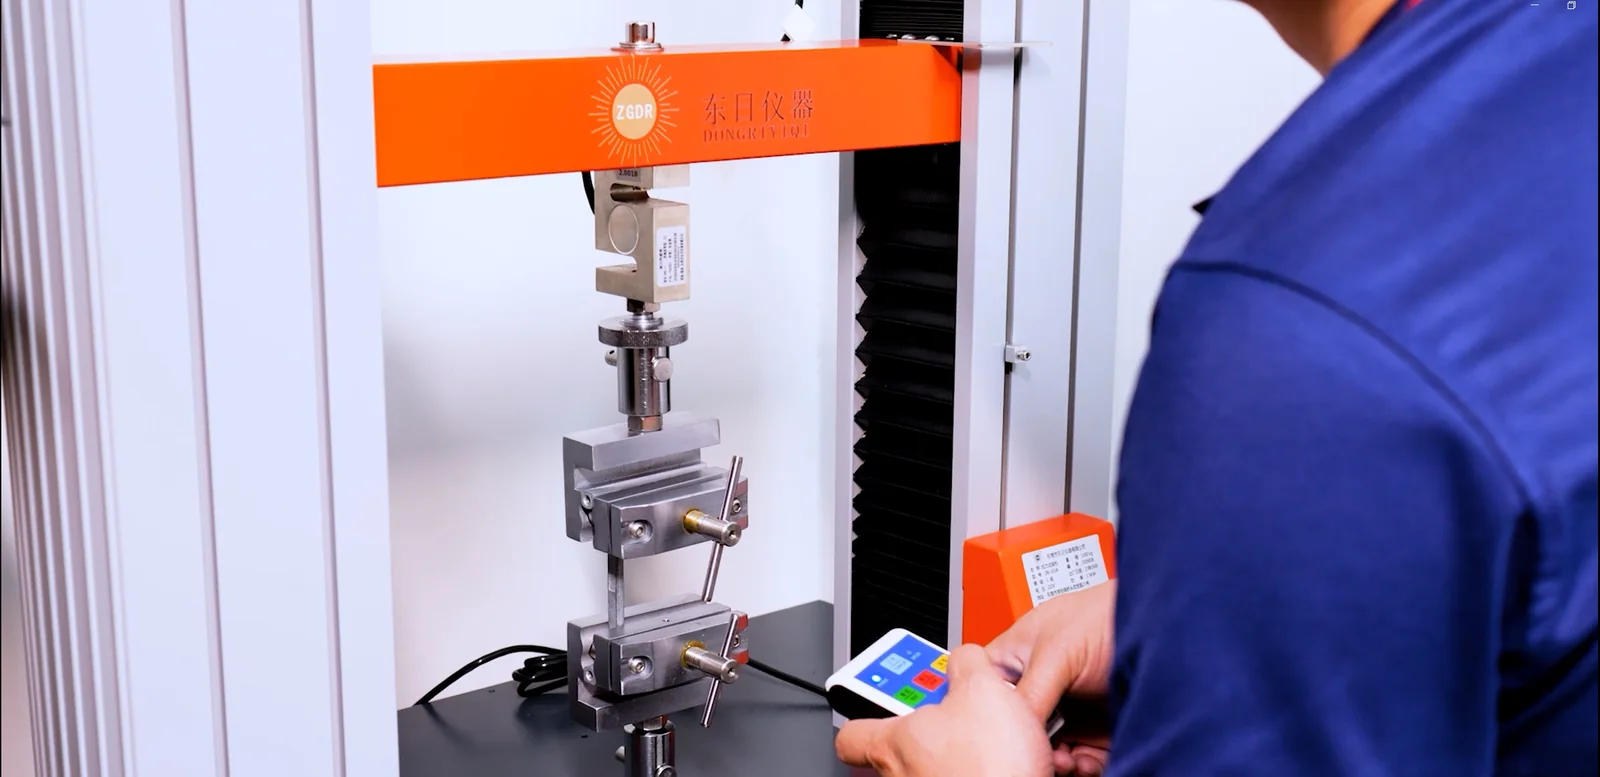
La validación de cargas se utiliza cuando un proyecto requiere un caso de carga definido, una condición de comprobación o una verificación estructural. La utilidad del resultado depende del dispositivo de sujeción, la dirección de la carga, el punto de carga, las condiciones de montaje y el criterio de aceptación. La modificación de cualquiera de estas condiciones puede alterar el significado del resultado.
La configuración detallada y la lógica de evaluación se tratan por separado en la guía sobre ensayo de carga estática de bisagras.
Validación de la vida útil
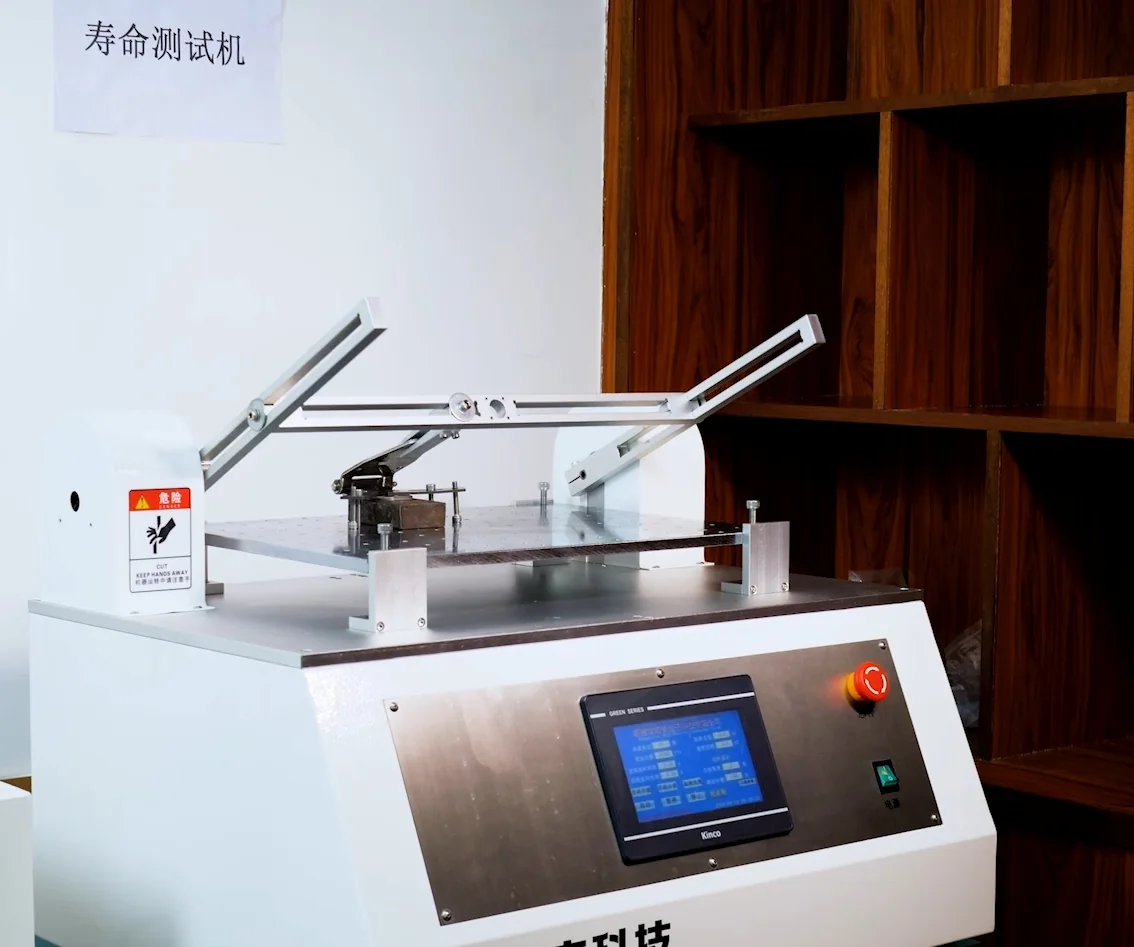
Se pueden realizar ensayos de vida útil por ciclos cuando sea necesario validar el movimiento repetido o la retención tras cada ciclo. El recuento de ciclos por sí solo no es suficiente: es necesario definir el movimiento repetido, la fijación o la carga aplicada, el punto de inspección tras cada ciclo y la variación aceptable.
En el caso de las bisagras de par, la retención tras ciclos repetidos puede ser más importante que el número de ciclos por sí solo. Consulte la explicación específica sobre Validación de la vida útil de las bisagras de par.
Validación de la corrosión
Los ensayos de niebla salina pueden utilizarse cuando la exposición a la corrosión forma parte de los requisitos de validación del proyecto. Para el proyecto deben definirse el tiempo de exposición, el estado de las probetas, los puntos de evaluación y los criterios de aceptación. La norma ASTM B117 describe el entorno de ensayo; no se trata de una certificación de producto, una predicción de la vida útil ni un requisito universal de «aprobado/suspenso».
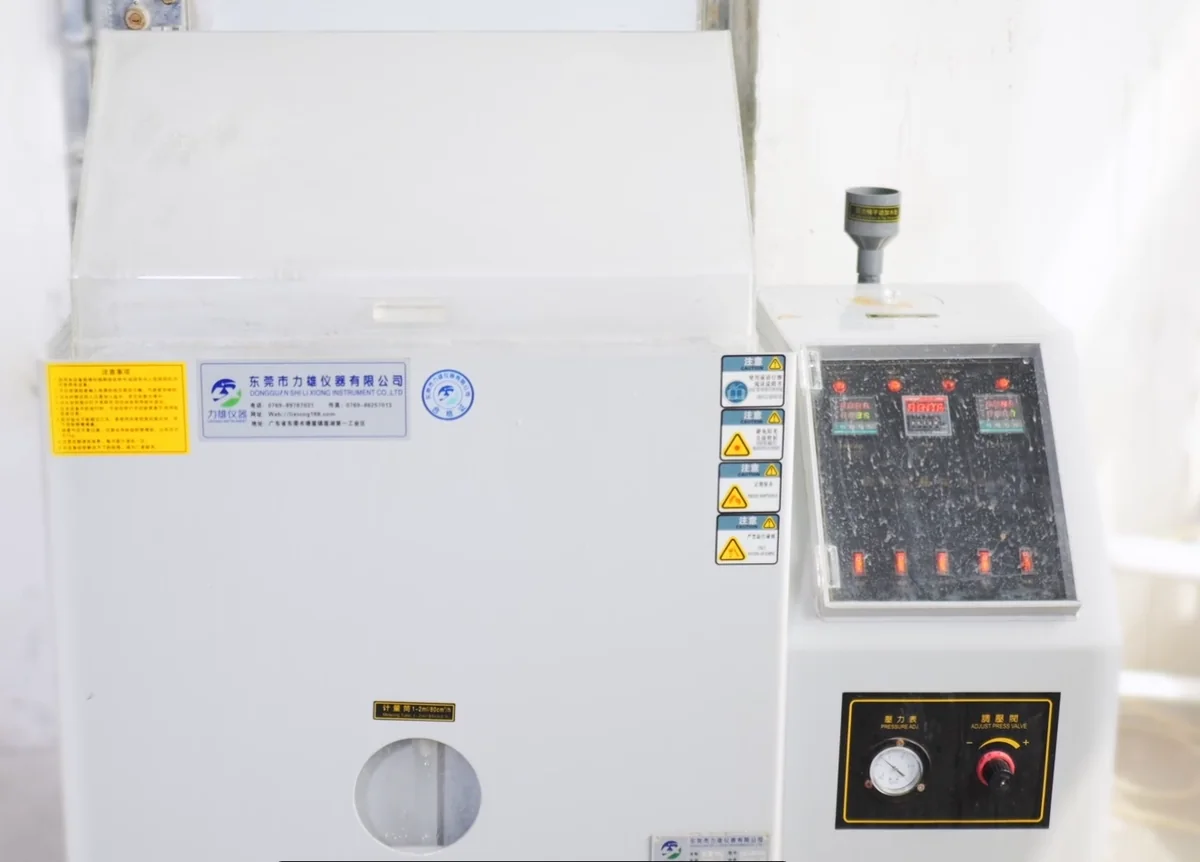
Los límites del método y los datos de entrada del proyecto se explican en ensayo de niebla salina para bisagras.
Un resultado de prueba debe tener criterios de aceptación bien definidos
Un valor de carga, un número de ciclos o una duración de exposición no indican por sí solos si una bisagra cumple los requisitos del proyecto. El resultado solo resulta útil cuando se definen conjuntamente la configuración de la prueba, el estado de la probeta o del dispositivo de sujeción, la carga o el movimiento aplicados, el punto de inspección y el criterio de aceptación.
- Define las condiciones de la muestra y del dispositivo de sujeción.
- Anota la carga, el desplazamiento o la exposición aplicados.
- Identifica la característica o el cambio funcional que se va a inspeccionar.
- Acuerda el criterio de aceptación antes de interpretar el resultado.
Documentación de inspección y pruebas
La documentación se define en función de los requisitos del producto y del proyecto. Los registros previstos deben acordarse antes de que comience la inspección o los ensayos, en lugar de darse por supuestos en todos los pedidos.
En función del alcance acordado, el expediente del proyecto puede incluir el plano técnico aprobado, el informe de inspección, el informe de ensayo pertinente, la confirmación de la muestra y los criterios de aceptación específicos del proyecto. El conjunto exacto de documentos y los plazos de entrega se confirman durante la revisión.
Sistema de gestión de la calidad ISO 9001:2015
HSP opera bajo un sistema de gestión de la calidad conforme a la norma ISO 9001:2015, que abarca la fabricación de cerraduras, bisagras y tiradores para armarios industriales. El certificado n.º 25CN34519865Q tiene validez desde el 17 de octubre de 2025 hasta el 16 de octubre de 2028.
De los requisitos de ingeniería a la verificación
La ingeniería determina qué características, funciones y condiciones de las bisagras son relevantes. A continuación, los controles de calidad y las pruebas verifican si la pieza acabada o la muestra cumplen con esa definición. Mantener la conexión entre ambas funciones evita que el resultado de una prueba se desvincule de los requisitos de la aplicación.
Si el requisito en sí aún no está definido, empieza por un revisión técnica antes de acordar el método de inspección o validación.
Comenta tus requisitos en cuanto a la calidad o la validación de Hinge
Indique el modelo de bisagra, la referencia del plano, la aplicación y los requisitos que deben verificarse. HSP puede evaluar qué método de inspección o validación es el más adecuado antes de que se confirmen las condiciones de ensayo.
Entre los datos útiles se incluyen:
- Modelo de bisagra o referencia del plano
- Aplicación
- Obligación de verificar
- Condición de prueba conocida
- Requisito de aceptación