-
+86 13720060320
-
lanna@haitangs.com
Kwaliteitscontrole en testen van industriële scharnieren
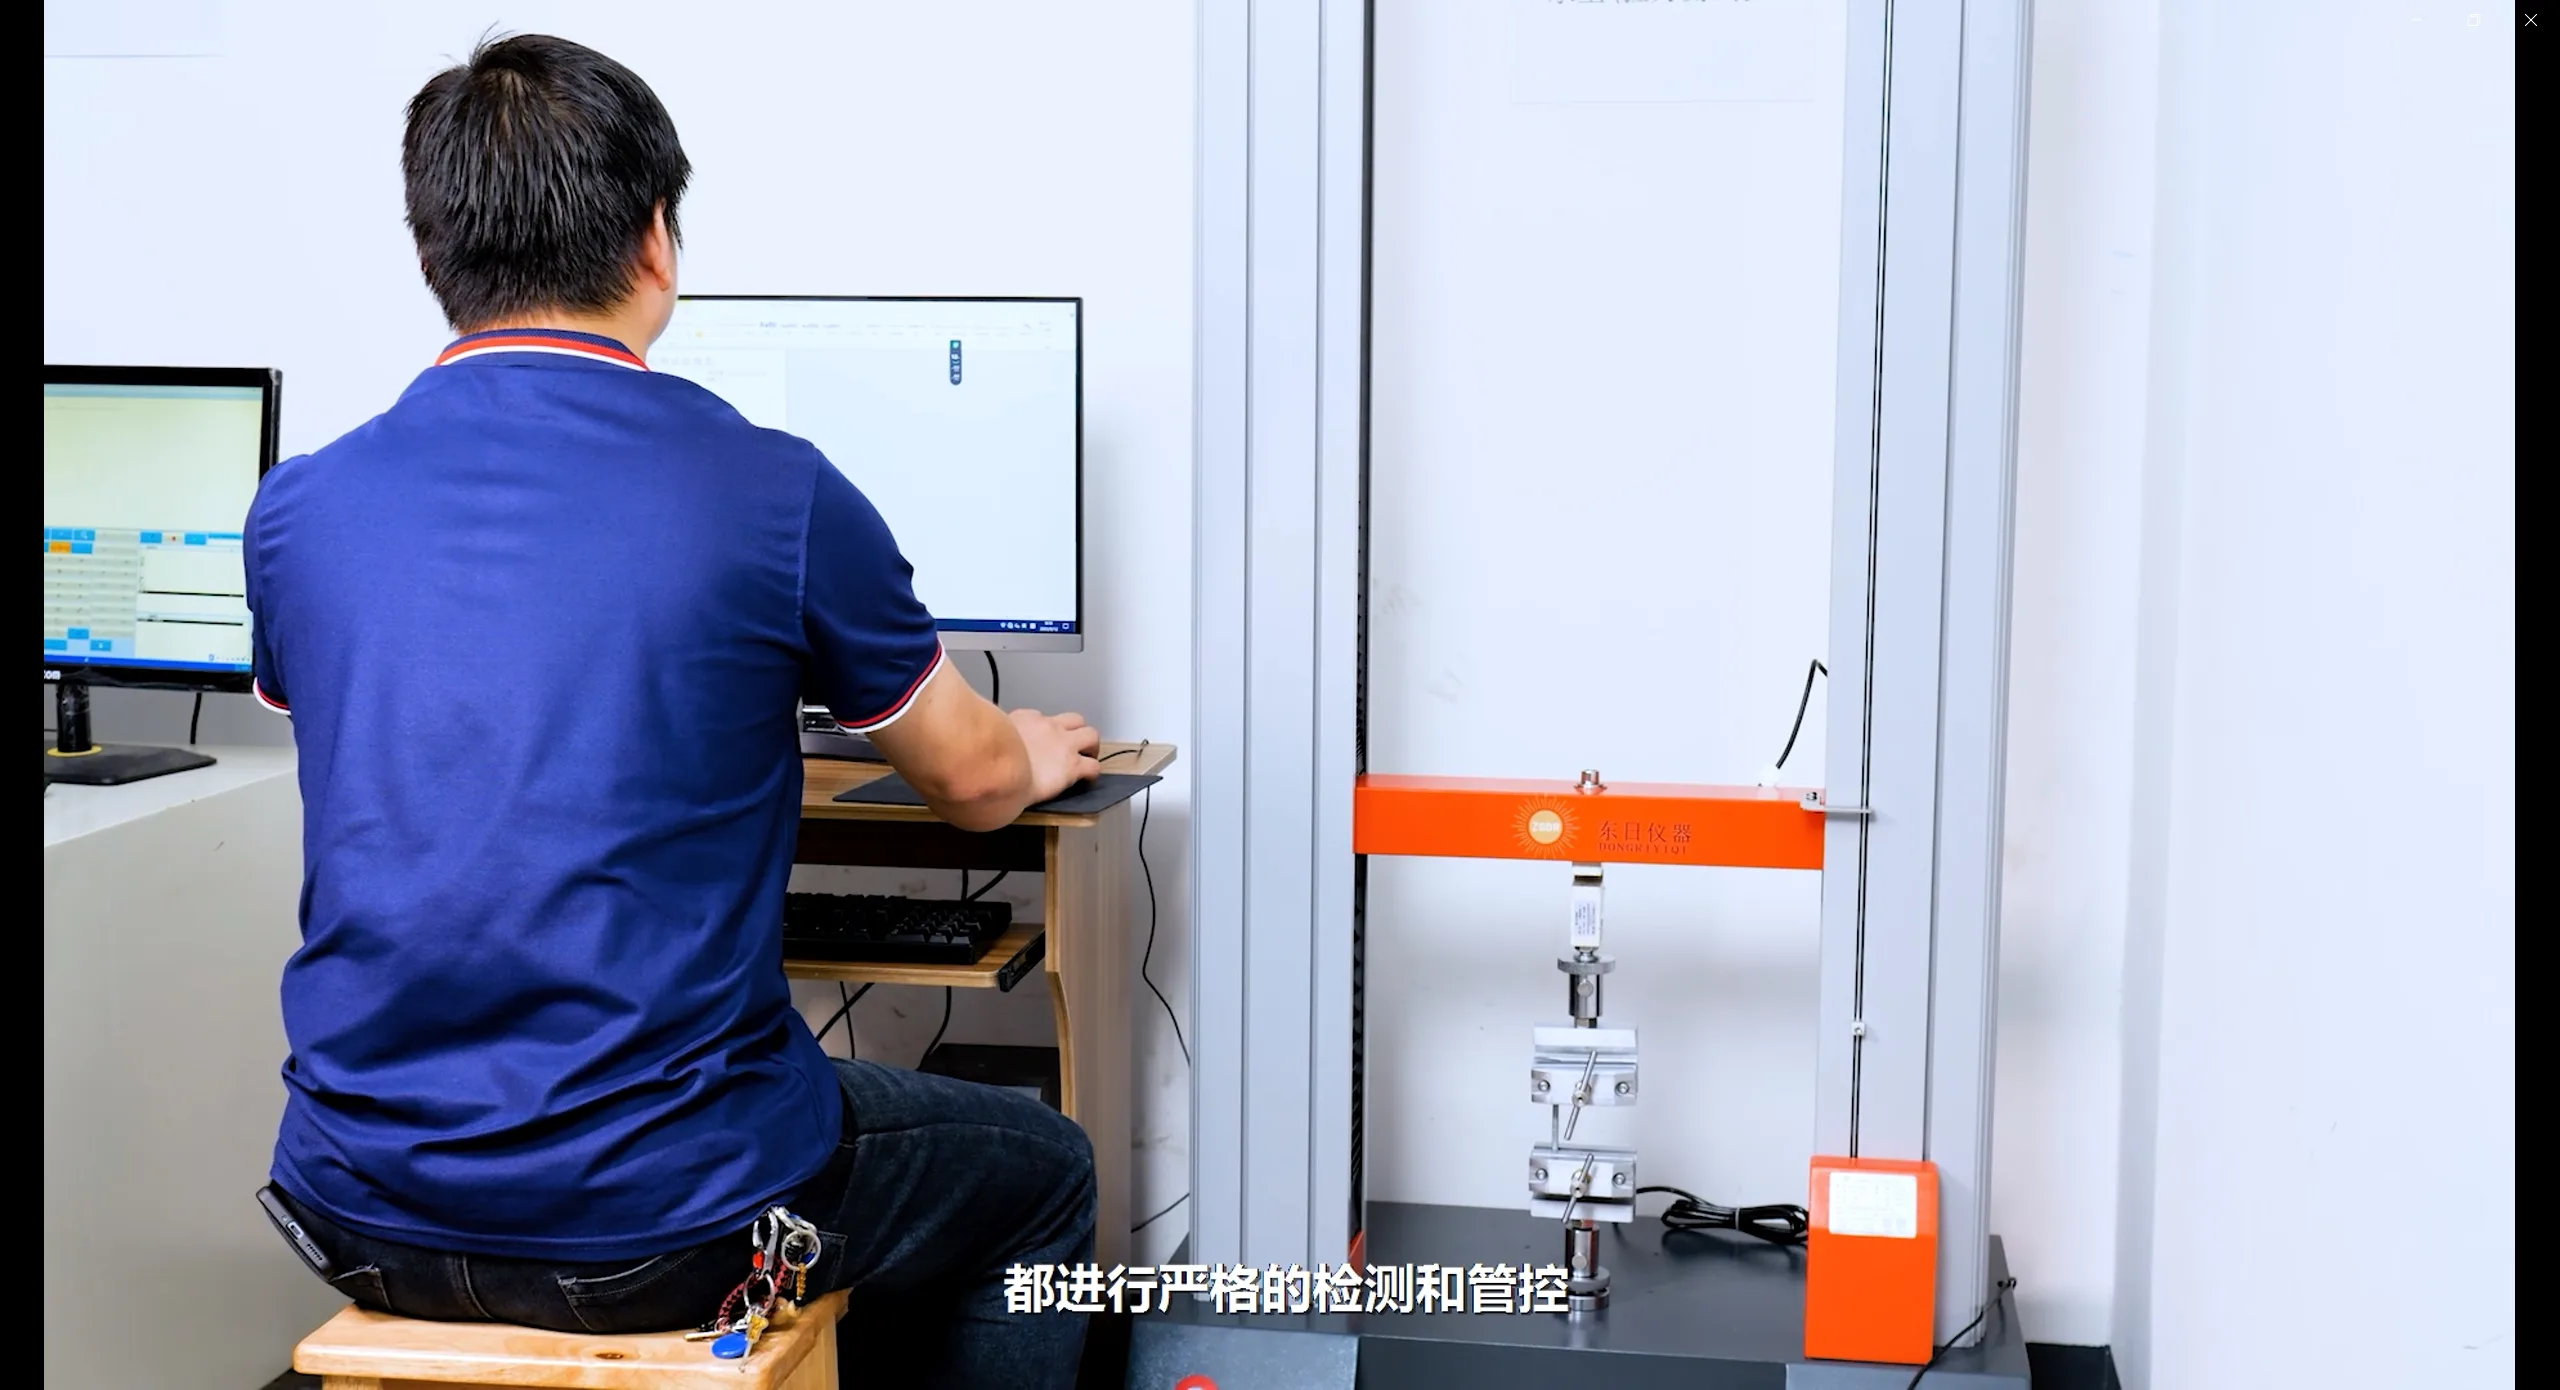
HSP controleert de afmetingen van scharnieren, de functionele eisen en de projectspecifieke prestaties door middel van inspecties en relevante belastings-, levensduur- en corrosietests.
Kwaliteit begint bij een duidelijk omschreven vereiste
Inspectie of testen heeft alleen zin als de eis duidelijk is. Voordat een resultaat kan worden beoordeeld, moet het team weten welk kenmerk van belang is, hoe dit wordt gemeten, onder welke omstandigheden de controle wordt uitgevoerd en welk acceptatiecriterium van toepassing is. Zo wordt de tekenings- of toepassingsvereiste gekoppeld aan een herhaalbare inspectiebeslissing.
| Vereiste | Inspectie / Test | Aanvaarding |
|---|---|---|
| Maatvoering | Afmetingen meten | Tolerantie bij het tekenen |
| Functionele beweging | Montage en controle van de bewegingen | Gedefinieerde functionele toestand |
| Eis inzake statische belasting | Validatie van de lading | Projectspecifieke oplevering |
| Fietsvereiste | Test met herhaalde bewegingen | Vastgestelde cyclus- of bewaartermijncriteria |
| Corrosie-eis | Corrosievalidatie | Overeengekomen criteria voor blootstelling en beoordeling |
Controle tijdens de productie
De inspectiepunten worden geselecteerd op basis van de tekening, het productieproces en de projecteisen. Het traject kan bestaan uit controles van binnenkomend materiaal of ingekochte onderdelen, verificatie van de eerste geproduceerde onderdelen, maatcontroles tijdens het productieproces, controles van de montage of beweging, en een eindcontrole. De exacte volgorde hangt af van de eigenschappen die bepalend zijn voor de pasvorm, de beweging en het overeengekomen resultaat.
Inkomende cheque
De betreffende materialen of onderdelen worden getoetst aan de hand van de informatie die voor het productietraject is vastgelegd.
Verificatie van het eerste deel
In de vroege fasen wordt vastgesteld of de gereedschappen, de vormgeving en de cruciale relaties voldoen aan de vastgestelde eisen.
Inspectie tijdens het productieproces
Er wordt gecontroleerd of bepaalde afmetingen of kenmerken onderhevig zijn aan procesvariatie die van invloed zou kunnen zijn op het uiteindelijke scharnier.
Functionele controle
De montage, de beweging en het beoogde scharniergedrag worden beoordeeld wanneer deze aspecten van cruciaal belang zijn voor het project.
Eindcontrole
Het voltooide onderdeel of monster wordt getoetst aan de hand van de overeengekomen tekening en de acceptatiecriteria van het project.
De productieapparatuur die bij deze controles wordt gebruikt, is te zien op de website van HSP’s productiecapaciteiten pagina.
Controle van de afmetingen aan de hand van de tekening
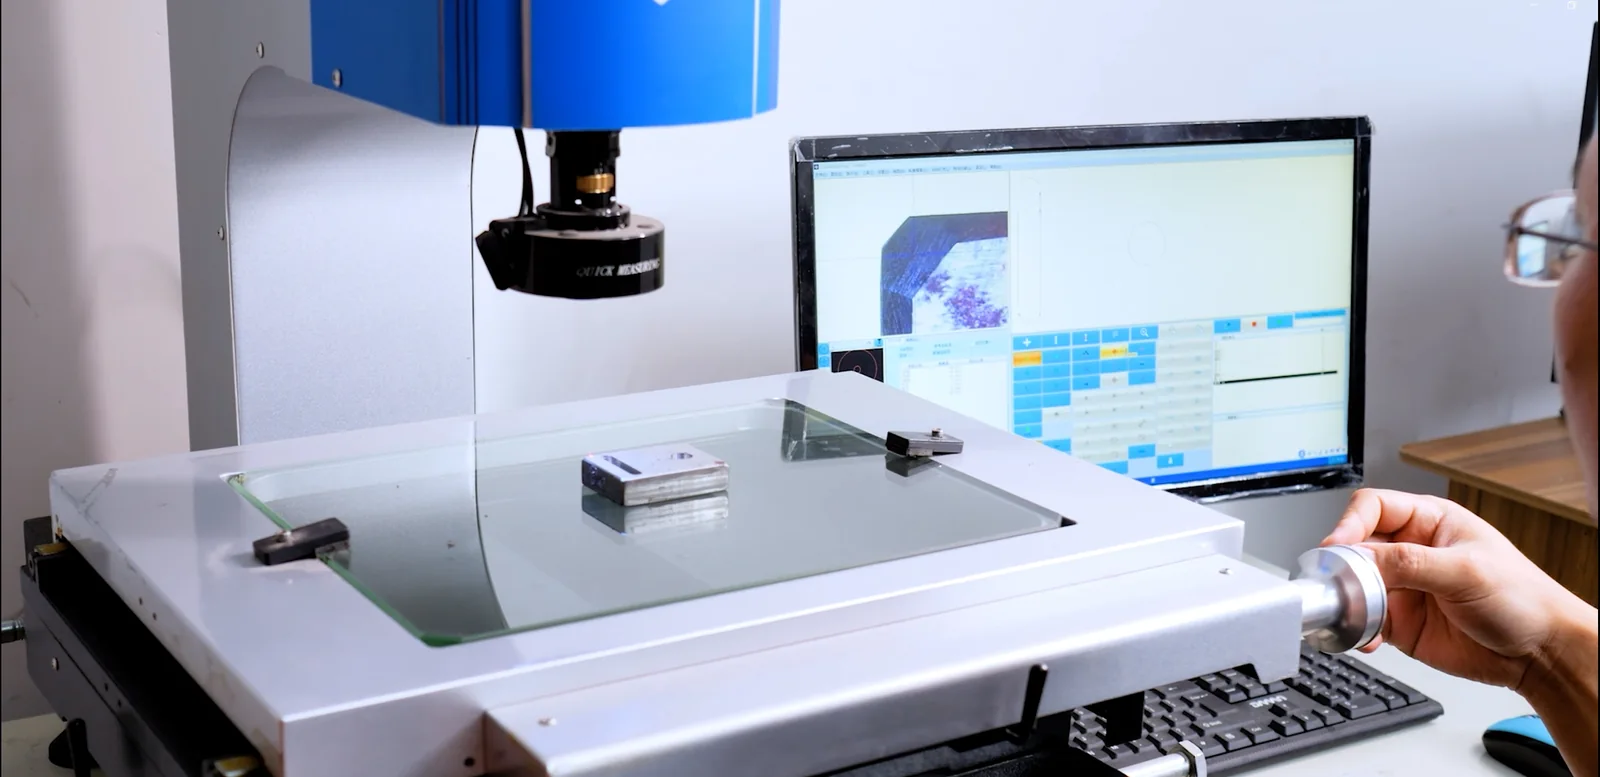
Bij de maatcontrole wordt gekeken naar de kenmerken en onderlinge verhoudingen die bepalend zijn voor het gemonteerde scharnier. Afhankelijk van de tekening kan dit onder meer betrekking hebben op bevestigingsreferenties, de onderlinge verhoudingen van gaten, het profiel, de randpositie en de geometrie met betrekking tot het draaipunt. De meetmethode moet worden afgestemd op het te controleren kenmerk, in plaats van elke afmeting op dezelfde manier te behandelen.
Een onderdeel kan aan één afzonderlijke afmeting voldoen en toch niet in de assemblage passen als de verhouding tussen de bevestigingspunten niet klopt.
Richtlijnen voor specificaties aan de tekenzijde zijn nog steeds te vinden in de aparte handleiding voor toleranties voor tekeningen van industriële scharnieren.
Validatie van de belasting voor het gedefinieerde gebruiksscenario
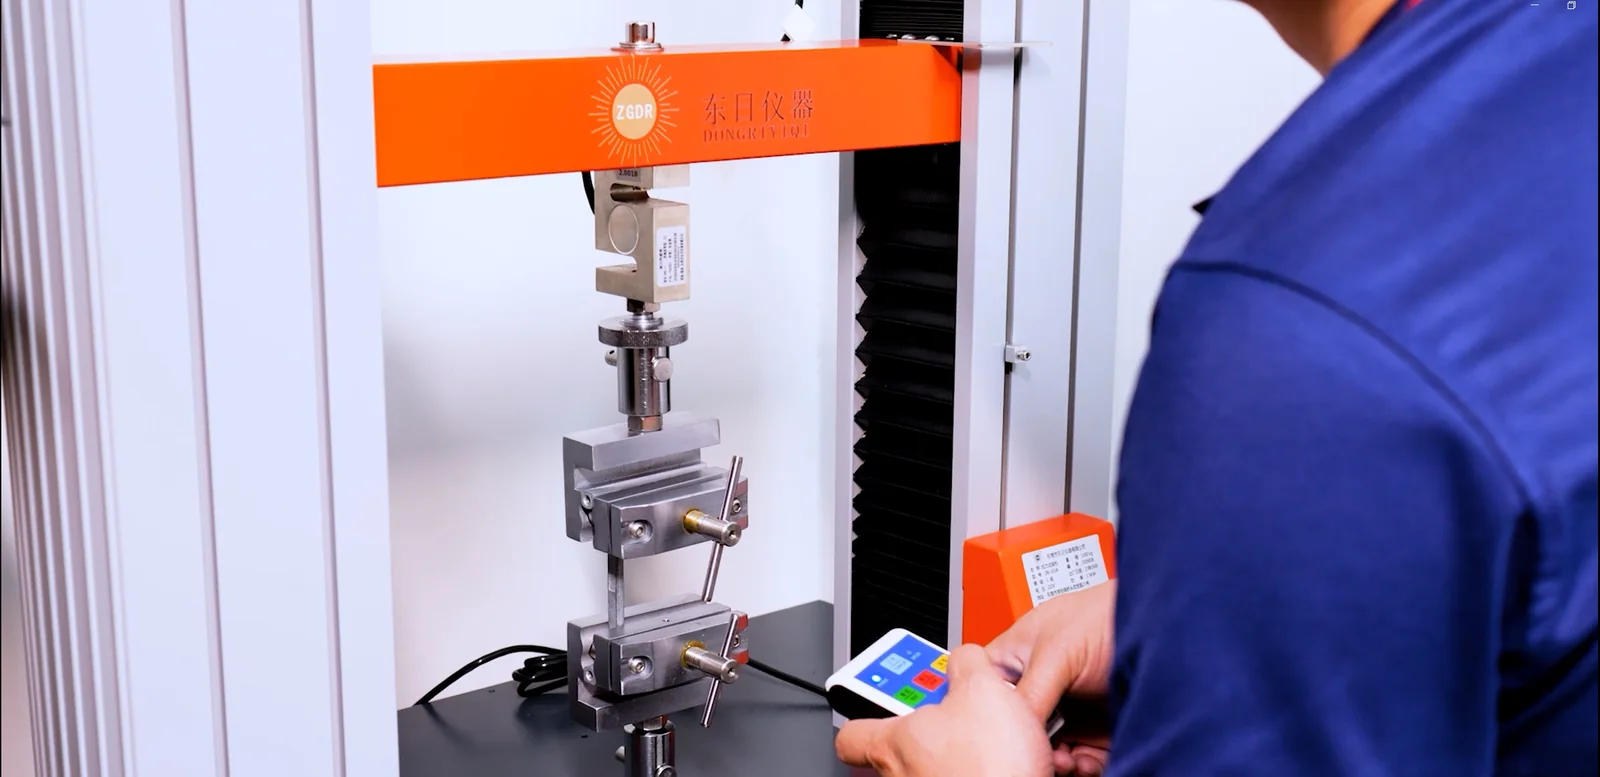
Belastingsvalidatie wordt toegepast wanneer een project een gedefinieerd belastingsscenario, een bewijsvoorwaarde of een constructieve controle vereist. Of het resultaat bruikbaar is, hangt af van de opstelling, de belastingsrichting, het belastingspunt, de bevestigingsvoorwaarden en het acceptatiecriterium. Een wijziging in een van deze voorwaarden kan de betekenis van het resultaat beïnvloeden.
De gedetailleerde instellingen en evaluatielogica worden apart behandeld in de handleiding voor statische belastingstests van scharnieren.
Validatie van de levensduur
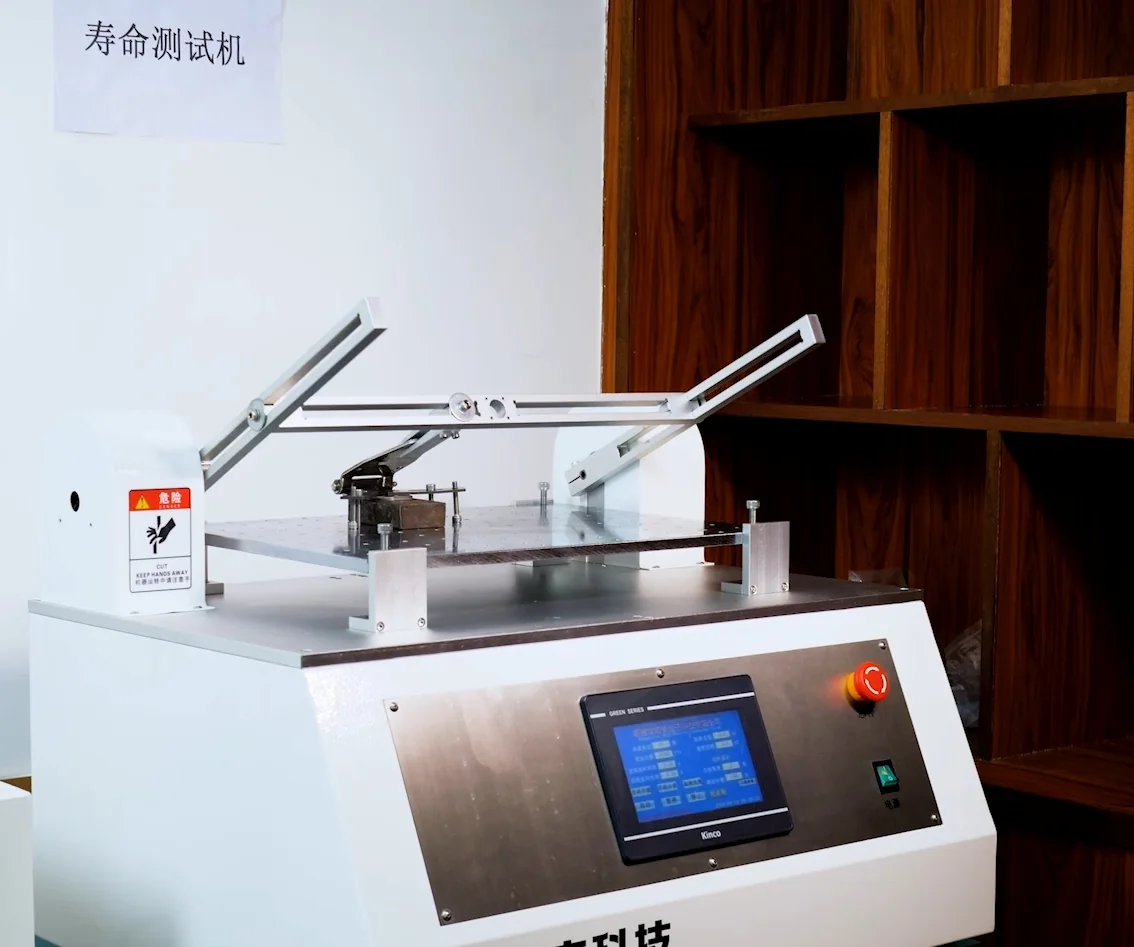
Er kunnen levensduurtests worden uitgevoerd wanneer herhaalde bewegingen of het vasthouden na een cyclus moeten worden gevalideerd. Het aantal cycli alleen is niet voldoende: de herhaalde beweging, de opspanning of de uitgeoefende belasting, het inspectiepunt na de cyclus en de aanvaardbare verandering moeten allemaal worden gedefinieerd.
Bij koppelscharnieren kan de duurzaamheid na herhaaldelijk openen en sluiten belangrijker zijn dan het aantal cycli op zich. Zie de specifieke toelichting bij validatie van de levensduur van koppelscharnieren.
Corrosievalidatie
Zoutnevelproeven kunnen worden toegepast wanneer blootstelling aan corrosie deel uitmaakt van de validatie-eisen van het project. De blootstellingstijd, de toestand van het proefstuk, de evaluatielocaties en de acceptatiecriteria moeten voor het project worden vastgelegd. ASTM B117 beschrijft de testomgeving; het gaat hierbij niet om een productcertificering, een voorspelling van de levensduur of een algemene goedkeurings-/afkeuringsnorm.
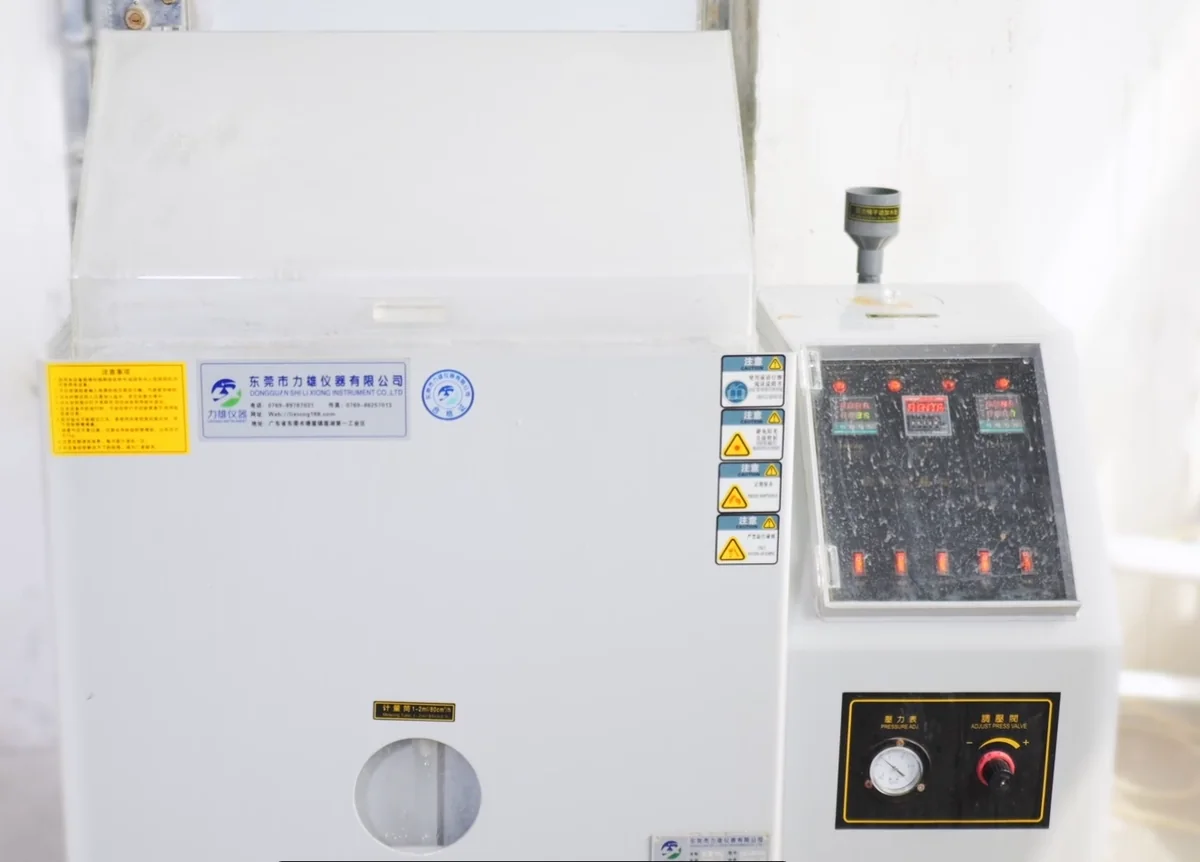
De afbakening van de methode en de projectinputs worden toegelicht in zoutneveltests voor scharnieren.
Een testresultaat vereist duidelijk omschreven acceptatiecriteria
Een belastingswaarde, het aantal cycli of de blootstellingsduur geeft op zichzelf nog niet aan of een scharnier aan de projecteisen voldoet. Het resultaat is pas bruikbaar wanneer de testopstelling, de toestand van het proefstuk of de opspanning, de uitgeoefende belasting of beweging, het inspectiepunt en het acceptatiecriterium gezamenlijk zijn vastgelegd.
- Geef de omstandigheden voor het monster en de opstelling aan.
- Noteer de uitgeoefende belasting, de beweging of de blootstelling.
- Geef aan welke eigenschap of functionele wijziging moet worden gecontroleerd.
- Spreek het acceptatiecriterium af voordat je het resultaat interpreteert.
Inspectie- en testdocumentatie
De documentatie wordt vastgesteld op basis van de product- en projectvereisten. Over de vereiste documentatie moet overeenstemming worden bereikt voordat de inspectie of het testen van start gaat; er mag niet bij elke order zomaar van worden uitgegaan dat deze aanwezig is.
Afhankelijk van de overeengekomen omvang kan het projectdossier de vrijgegeven technische tekening, het inspectierapport, het betreffende testrapport, de monsterbevestiging en de projectspecifieke acceptatiepunten bevatten. De exacte documentenset en het tijdstip van levering worden tijdens de beoordeling vastgesteld.
ISO 9001:2015-kwaliteitsmanagementsysteem
HSP werkt volgens een ISO 9001:2015-kwaliteitsmanagementsysteem dat betrekking heeft op de productie van industriële kastsloten, scharnieren en handgrepen. Certificaatnr. 25CN34519865Q is geldig van 17 oktober 2025 tot en met 16 oktober 2028.
Van technische specificatie tot verificatie
De technische afdeling bepaalt welke kenmerken, functies en eigenschappen van het scharnier van belang zijn. Vervolgens wordt door middel van kwaliteitscontroles en tests nagegaan of het afgewerkte onderdeel of monster aan die definitie voldoet. Door deze rollen met elkaar te verbinden, wordt voorkomen dat een testresultaat los komt te staan van de toepassingsvereisten.
Als de vereiste zelf nog niet is gedefinieerd, begin dan met een technische beoordeling voordat er overeenstemming wordt bereikt over de inspectie- of validatiemethode.
Bespreek uw eisen op het gebied van scharnierkwaliteit of validatie
Geef het scharniermodel, de tekeningreferentie, de toepassing en de te verifiëren eis door. HSP kan nagaan welke inspectie- of validatiemethode geschikt is voordat de testomstandigheden worden vastgesteld.
Nuttige informatie is onder meer:
- Scharniermodel of tekeningreferentie
- Toepassing
- Verplichting tot verificatie
- Bekende testomstandigheid
- Toelatingsvoorwaarde